17. Oktober 2026
Präzisions-Investitionsguss liefert komplexe Metallteile mit glatten Oberflächen, engen Toleranzen und zuverlässiger Leistung für anspruchsvolle Branchen

Was ist Investitionsguss?
Investitionsguss—oft genannt lost-wax casting or precision casting—ist eine Fertigungstechnik, die darauf ausgelegt ist, Metallkomponenten mit außergewöhnlicher Maßgenauigkeit, filigranen Details und glatten Oberflächenfinishs herzustellen. Im Kern basiert der Prozess auf der Erstellung eines genauen Opfermusters (traditionell Wachs), das in eine hochrefraktäre Keramikschale eingebettet wird, das Muster wird ausgegossen, um eine hohle Hohlraum zu hinterlassen, und dieser Hohlraum wird mit geschmolzenem Metall gefüllt.
Wir greifen auf diesen Prozess zurück, wenn herkömmliche Bearbeitung oder Sandguss nicht ausreichen. Er ermöglicht es uns, komplexe, nahezu netzförmige Komponenten zu liefern, die Nachbearbeitungen minimieren, Materialverschwendung reduzieren und die Gesamtkosten pro Einheit sowohl bei Prototypen als auch bei Hochvolumenproduktionen senken.
Wesentliche Phasen des Prozesses
Der gesamte Produktionszyklus durchläuft sechs kontrollierte Phasen, um wiederholbare metallurgische Integrität und enge Toleranzen zu gewährleisten:
- Mustherstellung: Einspritzen speziellen Wachses in eine Aluminiumform, um identische, hochpräzise Repliken des Endteils zu formen.
- Baumassemblierung (Gating): Mehrere Wachsmodelle auf ein zentrales Wachsleitersystem montieren, um einen Produktionsbaum oder Cluster zu bilden.
- Schalenaufbau (Investieren): Das Wachsassemblage wiederholt in flüssigen keramischen Schlickern tauchen und mit feuerfestem Sandstuck beschichten, um eine starre, hochtemperaturbeständige Form zu erstellen.
- Wachsauslösung und Brennen: Verwendung eines Dampftautoklaven, um das Wachs schnell zu evakuieren, gefolgt von Hochtemperatur-Ofenbrennen (bis zu 1.000°C / 1.832°F), um die Schale zu sintern und organische Rückstände zu verbrennen.
- Gießen: Gießen des geschmolzenen Metalls in die vorgeheizte Keramikschale unter Schwerkraft, Vakuum oder Druck.
- Entfernen und Nachbearbeitung: Vibrieren oder Sandstrahlen der Keramikschale, Teile vom Leitersystem abschneiden, Kerben schleifen und abschließende thermische oder Oberflächenbehandlungen durchführen.
Primäre Systemkomponenten
Die Ausführung hochtoleranter Investment-Gussteile basiert auf drei miteinander verbundenen Elementen:
- Wachsmuster: Der dimensionsstabilisierende Anker des gesamten Prozesses. Hochwertige gefüllte oder ungefüllte Musterwachse steuern Volumenrückgang, thermische Ausdehnung und grüne Festigkeit und bestimmen direkt die endgültige Gussform.
- Keramikschlämme und Feuerfeststoffe: Die Formgrundlage. Wir formulieren Schlämme mit Bindemitteln wie cURL Too many subrequests. or water glass vermengt mit feinen feuerfesten Pulvern (wie geschmolzene Silika, Zirkon oder Alumina). Mit groben Stuck-Sanden geschichtet, widerstehen diese Materialien Gießtemperaturen über 1.600°C (2.912°F), ohne dass die Formwandung verformt wird.
- Geschmolzene Metallgüsse: Das Legierungsvolumen. Ob das Gießen von austenitischen Edelstahl, Werkzeugstahl, nicht-eisenhaltigen Aluminiumlegierungen oder nickelbasierten Superlegierungen – präzise Kontrolle über Schmelztemperatur, Entoxidation und Gießgeschwindigkeit verhindert Einschlussbildung, Gaseinschlüsse und Schrumpfungsfehler.
cURL Too many subrequests.
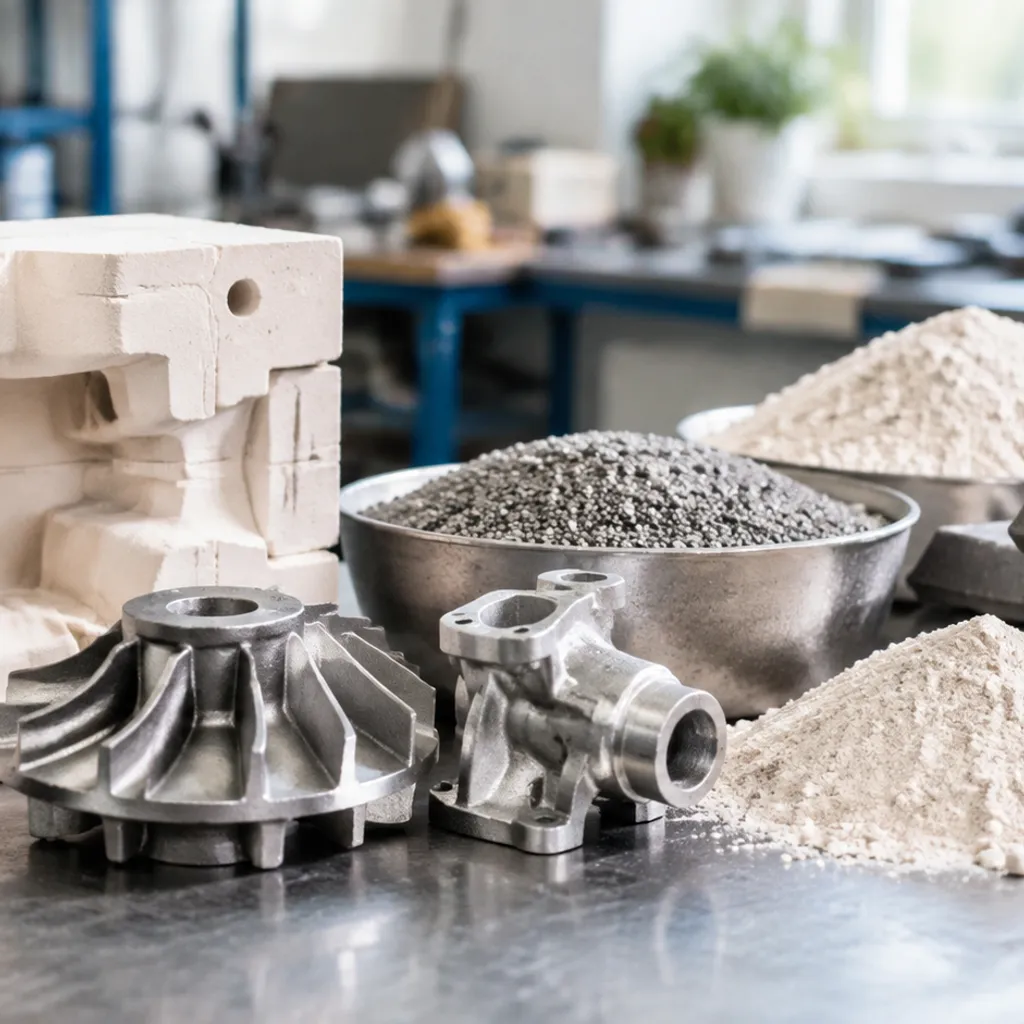
Ein großer Vorteil, auf den wir bei Investment-Gussteilen setzen, ist die nahezu unbegrenzte metallurgische Freiheit. Da keramische Schalenformen extrem hohe Schmelztemperaturen ohne Erosion aushalten können, gießen wir alles, von Standard-Kohlenstoffstählen bis hin zu reaktiven Luft- und Raumfahrt-Superlegierungen, mit gleichbleibender struktureller Integrität.
Eisenlegierungen: Festigkeit, Verschleiß- und Korrosionsbeständigkeit
Eisenmetalle bilden das Rückgrat unserer täglichen Gießoperationen. Sie bieten vorhersehbare mechanische Eigenschaften, hohe Zugfestigkeit und einfache Wärmebehandlungswege.
- Stainless Steel: Die erste Wahl für Korrosionsbeständigkeit und hygienische Anwendungen. Wir gießen regelmäßig austenitische Sorten der Serie 300 (304, 316) für Lebensmittelverarbeitung, Marine- und Chemiesysteme, neben precipitation-härtenden Sorten wie 17-4PH für hochfeste mechanische Komponenten. Kritische Druckbehälterteile nutzen häufig spezialisierte stainless steel valve body casting um chemischer Angriffe und mechanischer Ermüdung zu widerstehen.
- Carbon Steel: Wirtschaftlich und robust. Sorten wie AISI 1020, 1045 und ASTM A216 (WCB) bieten zuverlässige Schweißbarkeit und strukturelle Festigkeit für schwere Maschinen, Automobilhalterungen und Bergbauausrüstung.
- Werkzeugstahl: Formuliert für extreme Härte, Schlagzähigkeit und Verschleißfestigkeit. Wir verwenden Sorten wie A2, D2 und H13, um nahezu netzförmige Schneidwerkzeuge, Stempel und Umformwerkzeuge zu gießen, die minimal nachbearbeitet werden müssen.
Nicht-Eisenmetalle: Leichtgewichtige und leitfähige Lösungen
Wenn Gewichtsersparnis, elektrische Leitfähigkeit oder Funkensicherheit Vorrang vor reinen Zugbelastungen haben, liefern Nicht-Eisenmetalle präzise Ergebnisse.
- Aluminum Alloys: Sorten wie A356 und 6061 bieten außergewöhnliches Verhältnis von Festigkeit zu Gewicht und hohe Wärmeleitfähigkeit für Luft- und Raumfahrthalterungen sowie Elektronikgehäuse.
- Kupfer, Messing und Bronze: Ausgezeichnete Wahlmöglichkeiten für Fluidhandling, dekorative Beschläge und verschleißarme Oberflächen. Phosphorbronze und Aluminiumbronze bieten herausragenden Schutz gegen marine Biofouling und Salzwasserkorrosion.
Bei der Bewertung von Wärmeableitung und Gewichtsreduzierung im Vergleich zu mechanischen Belastungen, Vergleich von Aluminiumguss mit anderen Metallen hilft, das richtige Legierungsverhältnis zu bestimmen, bevor das Design eingefroren wird.
Hochleistungs-Superlegierungen: Extreme Umgebungen
Für Teile, die aggressiven Chemikalien, schweren mechanischen Stößen und Temperaturen über 1.000°C (1.832°F) ausgesetzt sind, versagen Standardlegierungen. Wir verwenden vakuumunterstütztes Investmentgussverfahren für spezielle Superlegierungen:
- Nickelbasierte Superlegierungen (Inconel, Hastelloy): Inconel 718 und 625 behalten bei extremen Betriebstemperaturen hohe Zug- und Kriechbruchfestigkeit. Sie sind essenziell für Turboladerräder, Abgasgebläse und Komponenten von Gasturbinen.
- Kobaltlegierungen (Stellite): Bieten unnachgiebigen Verschleiß- und Gleitreibungswiderstand sowie hohe Temperaturbeständigkeit gegen Korrosion, was sie ideal für Turbinenschaufeln, Ventilsitze im schweren Einsatz und Sägesägezähne macht.
- Titanlegierungen (Ti-6Al-4V): Unter einer kontrollierten Vakuumatmosphäre gegossen, um die Aufnahme von Gasen zu verhindern, bietet Titan ein unübertroffenes Festigkeits-Gewichts-Verhältnis sowie Biokompatibilität für kritische Luft- und Raumfahrtstrukturen und chirurgische Knochenimplantate.
Schnellauswahlmatrix für Legierungen
| Legierungskategorie | Common Grades | cURL Too many subrequests. | Typical Applications |
|---|---|---|---|
| cURL Too many subrequests. | 304, 316, 17-4PH | Hervorragende Korrosionsbeständigkeit, einfache Sterilisation | Ventile, Schiffshardware, Lebensmittelmaschinen |
| Carbon Steel | WCB, 1025, 1045 | Geringe Stückkosten, hohe Zähigkeit, leicht zu schweißen | Strukturwinkel, landwirtschaftliche Geräte |
| Tool Steel | D2, H13, S7 | Hohe Härte, Verschleiß- und Abriebfestigkeit | Formen, Stempel, Verschleißplatten |
| cURL Too many subrequests. | A356, A380 | Ultraleicht, schnelle Wärmeableitung | Kühlkörper, Avionik, leichte Halterungen |
| Nickel-Superlegierungen | Inconel 718/625 | Thermische Stabilität, Kriech- und Oxidationsbeständigkeit | Turbinenschaufeln, Bohrloch-Ölwerkzeuge |
| Titanium | Ti-6Al-4V | Außergewöhnliches Festigkeits-Gewichts-Verhältnis, biokompatibel | Luft- und Raumfahrt-Spanten, medizinische Implantate |
Hauptvorteile der Wahl des Feingießens
Wenn wir Herstellungsverfahren für komplexe Metallkomponenten bewerten, investment casting liefert konstant dort Ergebnisse, wo andere Gießereiverfahren versagen. Durch die Kombination von maßlicher Wiederholgenauigkeit und außergewöhnlicher Designflexibilität umgeht diese Präzisionsgießtechnik die Designlimits herkömmlicher Werkzeuge und schont gleichzeitig die Projektbudgets.
Enge Maßtoleranzen und Endkonturnahe Fertigung
Wir erreichen routinemäßig Guss-Maßtoleranzen von ±0,005 Zoll pro Zoll (linear) bei Standard-Produktionsaufbauten, mit noch engeren Toleranzen bei kritischen Merkmalen. Da die Keramikschale ihre strukturelle Steifigkeit während des gesamten Gießvorgangs behält, kommen die Teile den endgültigen Zeichnungsspezifikationen außergewöhnlich nahe. Dieser endkonturnahe Fertigungsansatz eliminiert überschüssiges Material und stellt sicher, dass Passflächen und Positionierungspunkte nur minimal nachbearbeitet werden müssen.
Hervorragende Oberflächengüte, die Sekundärbearbeitung überflüssig macht
Sandguss hinterlässt oft raue Oberflächen, die ein umfangreiches Schleifen erfordern, aber das Feingussverfahren liefert glatte, gleichmäßige Texturen direkt aus der Schale: Standard-Gussoberfläche: Erreicht typischerweise 125 bis 150 RMS (3,2 bis 3,8 µm Ra). Hochwertige Kieselsol-Systeme: Fähig, 60 bis 90 RMS (1,6 bis 2,3 µm Ra) zu erreichen. cURL Too many subrequests. Geringere Abhängigkeit von Nachschleifen, Fräsen oder kosmetischem Polieren nach dem Guss.
Für tiefere technische Messwerte konsultieren Sie bitte unsere Leitfaden für Oberflächenfinish bei Gussverfahren um erreichbare Ra-Werte über verschiedene Legierungssysteme hinweg zu überprüfen.
Freiheit bei der Gestaltung komplexer Geometrien, Unterböschungen und dünner Wände
Da die Opferwachsmodelle vor dem Gießen ausschmelzen, sinken die Formschrägenbeschränkungen auf nahezu Null. Wir gießen Merkmale, die Werkzeugeinsätze beim Druckguss physikalisch nicht freigeben können: Komplexe Unterböschungen und Sackgassen: Interne Kanäle fließen sauber ohne mehrteilige Baugruppen. Dünnwandfähigkeit: Wände bis herab zu 0,060 Zoll (1,5 mm) lassen sich sowohl bei Eisen- als auch bei Nichteisenlegierungen zuverlässig gießen. Teilekonsolidierung: Wir führen häufig 3- bis 5-teilige Schweißbaugruppen zu einem einzigen Gussteil zusammen, wodurch Schweißnähte und Montageaufwand entfallen.
Reduzierter Materialabfall im Vergleich zur zerspanenden Bearbeitung
Das Fräsen komplexer Teile aus Vormaterial verschlingt Rohstoffe und treibt die Maschinenstundensätze in die Höhe. Die Kombination von Feinguss mit selektivem CNC machining bietet den idealen Hybriden: Wir gießen Metall nur dort, wo es die Geometrie erfordert, schonen teure Legierungen und reservieren Maschinenlaufzeiten streng für kritische Bohrungen und Gewindeschnittstellen.
| Produktionsfaktor | Investment Casting | Konventionelles Sandgussverfahren | Feste Barrenbearbeitung |
|---|---|---|---|
| Materialausnutzung | Hoch (80%–95%) | Mäßig (60%–70%) | Sehr niedrig (10%–30%) |
| Oberflächenqualität nach Guss | 1,6–3,2 µm Ra | 12,5–25 µm Ra | N/A (Schnittfläche) |
| Tolerance Class | CT4 – CT6 | CT9 – CT11 | ISO 2768-m oder besser |
| Potenzial zur Bauteilzusammenfassung | Exceptional | cURL Too many subrequests. | Schlecht (Hohe Maschinenzykluskosten) |
Feinguss vs. alternative Fertigungsmethoden
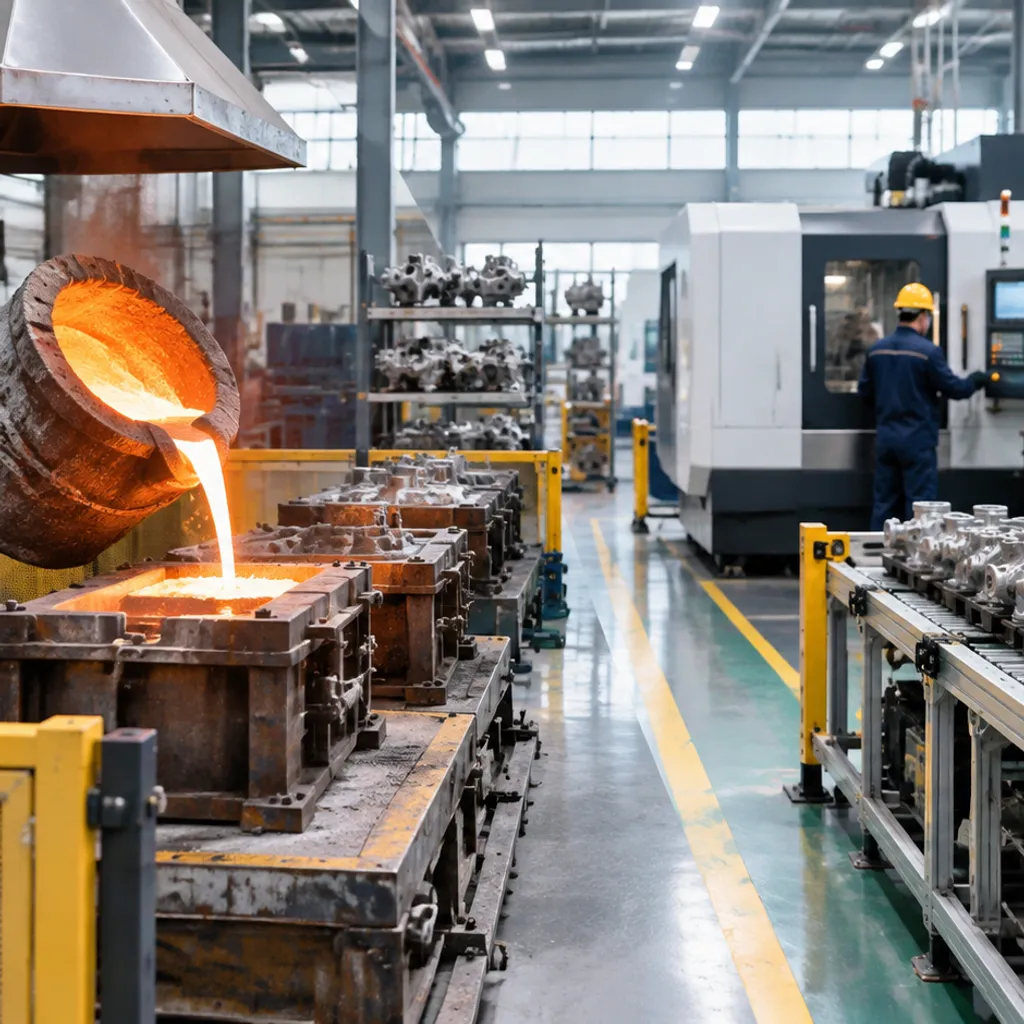
Bei der Auswahl der Herstellungsweise eines Metallbauteils bewerten wir drei praktische Faktoren: Werkzeuginvestition, Bauteilgeometrie und Gesamtkosten nachbearbeitung. Das Verständnis, wie investment casting im Vergleich zu anderen Standardmethoden hilft, kostspielige technische Engpässe zu vermeiden.
| cURL Too many subrequests. | Werkzeuganfangskosten | Oberflächenfinish ($Ra$) | cURL Too many subrequests. | Schrott / Materialverschwendung |
|---|---|---|---|---|
| Investment Casting | cURL Too many subrequests. | 1,6 – 3,2\ μm (63 – 125\ μin) | Beinahe unbegrenzt (Eisen & Nichteisenmetalle) | Sehr niedrig (Nahezu netzförmige Form) |
| Sand Casting | Low | 12,5 – 25\ μm (500 – 1000\ μin) | Breit (Vorwiegend Eisen, Stahl, Bronze) | Mäßig (Schwere Gating & Bearbeitung) |
| cURL Too many subrequests. | Hoch bis Sehr Hoch | 0,8 – 1,6\ μm (32 – 63\ μin) | Eingeschränkt (Aluminium-, Zink-, Magnesiumlegierungen) | Low |
| CNC Machining | Keine (Nur Vorrichtung) | 0,8 – 3,2\ μm (32 – 125\ μin) | Breit (Alle bearbeitbaren Legierungen) | Hoch (Subtraktive Späne) |
Gießerei im Wachsausschmelzverfahren vs. Sandguss: Oberflächenfinish, Details und Stückkosten
When weighing verschiedene Gießverfahren wie Wachsausschmelzverfahren, Druckguss und Sandguss, die primären Kompromisse sind Oberflächenqualität und sekundäre Arbeit:
- Oberflächenfinish und Details: Sandguss hinterlässt eine raue Oberfläche, die häufig eine vollständige mechanische Bearbeitung oder das Schleifen erfordert. Feinguss verwendet feine Keramikschlämme, um glatte, saubere Oberflächen und scharfe Kantendetails direkt aus der Form zu erzielen.
- cURL Too many subrequests. Wir setzen auf Feinguss, wenn Zeichnungen enge Maßtoleranzen (±0,005 in/in) erfordern, die Sandformen nicht konstant einhalten können.
- Gesamtwirtschaftlichkeit der Einheiten: Während Werkzeuge für den Sandguss in der Anschaffung günstiger sind, machen der zusätzliche Bearbeitungsaufwand und die Ausschussraten bei komplexen Teilen den Feinguss oft zur wirtschaftlicheren Wahl für Serienproduktionen.
Feinguss im Vergleich zu Druckguss: Werkzeugkosten und Legierungsoptionen
Druckguss zeichnet sich durch enorme Stückzahlen aus, ist jedoch mit strengen materialbezogenen und finanziellen Einschränkungen verbunden:
- Werkzeugaufwand: Hochdruck-Druckgussformen werden aus gehärtetem Werkzeugstahl gefräst und können leicht Zehntausende von Euro kosten. Wachsspritzgussformen für den Feinguss kosten nur einen Bruchteil davon, was die Einstiegshürde drastisch senkt.
- Legierungsvielfalt: Druckguss ist im Wesentlichen auf NE-Metalle mit niedrigeren Schmelzpunkten (Aluminium, Zink, Magnesium) beschränkt. Wenn Ihr Design Kohlenstoffstahl, Edelstahl oder Hochtemperatur-Nickel-Superlegierungen erfordert, ist Feinguss der funktionale Weg nach vorn.
- Produktionsmaßstab: Druckguss erfordert Aufträge im Bereich von Zehntausenden, um die Werkzeuge zu rechtfertigen. Wir nutzen Feinguss für agile Chargen von Dutzenden bis zu Zehntausenden von Teilen.
Feinguss im Vergleich zu CNC-Bearbeitung: Materialeinsparung bei komplexen Teilen
Das Fräsen von Teilen aus massivem Vormaterial erzeugt enorme Schrottquoten und treibt die Maschinenlaufzeiten in die Höhe:
- Materialausnutzung: Die Bearbeitung eines Taschen-Lüfterrads oder eines komplexen Verteilers aus massivem Material kann 60% bis 80% des Rohmaterials als Späne verschwenden. Beim Feinguss wird Metall direkt in eine konturnahe (near-net-shape) Form gegossen, wodurch nur minimaler Abfall entsteht.
- Verschleiß von Werkzeugen und Zykluszeiten: Zähe Materialien wie Edelstahl 316, Inconel und Titan nutzen Schneidplatten schnell ab. Die Kombination von konturnahem Edelstahlguss mit gezielten CNC-Bearbeitungsdienstleistungen reserviert teure Maschinenzeiten ausschließlich für kritische Passflächen, Gewinde und enge Bohrungstoleranzen.
- Innere Hohlräume: Komplexe innere Kanäle, Hinterstechungsprofile und Hohlprofile, die für Standard-3-Achs- oder 5-Achs-Werkzeuge unmöglich zu bearbeiten sind, können mit löslichen Wachskernen nahtlos gegossen werden.
Schritt-für-Schritt-Feingussprozess
Um eine Blaupause in ein fertiges Metallteil zu verwandeln, verlassen wir uns auf eine streng mehrstufige Sequenz. Präzision in jeder Phase bestimmt die endgültige Toleranz, Oberflächengüte und metallurgische Integrität des Produkts. Wenn Ingenieurteams bewerten, wie man den richtigen Metallguss- und Bearbeitungsprozess auswählt, hilft das Verständnis dieses Workflows zu verdeutlichen, warum Feinguss eine so überlegen reproduzierbare Genauigkeit liefert.
[Wachsinjektion] ➔ [Traubenmontage] ➔ [Keramikschleife & Besandung] ➔ [Autoklaven-Entwachsung] ➔ [Ausbrennen & Gießen] ➔ [Entformen & Abtrennen]
1. Wachsmodell-Herstellung und Traubenmontage
Alles beginnt mit Einwegwerkzeugen. Wir spritzen geschmolzenes Modellwachs in Präzisions-Aluminiumformen ein, um das exakte Duplikat Ihres Bauteils zu formen:
- Maßstäbliche Skalierung: Formkavitäten sind überdimensioniert, um die volumetrische Schrumpfung sowohl während der Wachserstarrung als auch beim Erstarren des Metalls auszugleichen.
- Baustein-Montage: Einzelne Wachsmodelle werden von Hand auf ein zentrales Wachszuführungs- und -kanalsystem geschweißt, wodurch ein Gießcluster oder “Wachsbaum” entsteht.”
- Anschnittoptimierung: Kanäle und Anschnitte sind so konstruiert, dass sie einen ruhigen, laminaren Metallfluss gewährleisten und als thermische Steiger dienen, um Schrumpfungshohlräume zu beseitigen.
2. Tauchen in die Keramikschale, Stukko-Beschichtung und Trocknung
Der Wachsbaum dient als Kern, um den herum wir eine starre, hochtemperaturbeständige Keramikschalenform:
- aufbauen. Primärschicht: Der Baum wird in eine feine Kieselsol-Feingieß-.
- schlämme getaucht und sofort mit feinkörnigem Zirkonsand (Stukko) bestreut. Diese erste Schicht sorgt für die scharfen Details des Teils und eine glatte Gussoberfläche. Stützschichten:.
- Nachdem die Grundschicht abgebunden ist, durchläuft das Cluster 4 bis 8 aufeinanderfolgende Zyklen mit gröberen feuerfesten Schlämmen und Tonerde- oder Mullit-Stukko. Kontrollierte Trocknung:.
Jede Schicht trocknet in einer streng kontrollierten Umgebung (Temperatur, relative Luftfeuchtigkeit und Luftstrom), um Risse oder Delaminierung der Schale zu verhindern.
3. Entwachsen im Autoklaven und Hochtemperatur-Schalenausbrennen
- Bevor die geschmolzene Legierung eingefüllt wird, muss das Wachsmodell vollständig entfernt werden, ohne die Keramikstruktur zu zerstören: Entwachsungsoverall (Autoklav):.
- Hochtemperatur-Ausbrennen: Die leeren Schalen werden in einen Ausbrennofen gebracht, der auf 1.650 °F bis 2.000 °F (900 °C bis 1.100 °C) erhitzt wird. Dies verbrennt restliche Wachsdämpfe, sintert das keramische Material für eine optimale Zugfestigkeit und wärmt die Form vor.
4. Gießen von geschmolzenem Metall und kontrollierte Abkühlung
Das Gießen von Metall in eine heiße Keramikschale verhindert einen Thermoschock, reduziert ein vorzeitiges Erstarren und sorgt dafür, dass sich dünne Strukturwände vollständig füllen:
| Gießfaktor | Standardpraxis | Konstruktive Auswirkung |
|---|---|---|
| Schalentemperatur | 1.470 °F – 1.830 °F (800 °C – 1000 °C) | Verhindert vorzeitiges Erstarren in dünnen Wänden |
| Atmosphäre | Luftschmelze oder Vakuuminduktion (VIM) | Eliminiert Oxidation in reaktiven Legierungen |
| Abkühlprofil | Kontrollierte Raumluft- oder isolierte Kühlung | Bestimmt Kornstruktur und mechanische Eigenschaften |
Die geschmolzene Legierung gelangt durch Schwerkraft, Druckunterstützung oder Vakuumguss in den Hohlraum und erfasst jeden scharfen Übergang bis hin zu Radien im Bruchteil eines Millimeters.
5. Schalenausschlagen, Gießlaufabtrennung und Nachbearbeitung
Sobald die Baugruppe die Umgebungstemperatur erreicht hat, hat die Keramikschale ihren Zweck erfüllt und muss entfernt werden:
- Mechanisches Ausschlagen: Pneumatische Vibrationshämmer, Wasserstrahlanlagen und Strahlanlagen zertrümmern und entfernen die Keramikschale vom Metallbaum.
- Gießlaufabtrennung: Die Gussteile werden mit Trennschleifscheiben, Bandsägen oder Plasmaschneidern vom zentralen Eingusskanal getrennt.
- Schleifen und Verblenden der Angüsse: Verbleibende Überstände der Angüsse werden bündig auf die nominalen Zeichnungsmaße geschliffen.
- cURL Too many subrequests. Je nach Spezifikation durchlaufen die Teile eine Wärmebehandlung (Lösungsglühen, Abschrecken und Anlassen), chemisches Laugen für interne Kerne und Standard-Oberflächenbehandlungen, um das vorgegebene Toleranzfeld zu erreichen.
Konstruktionsregeln für Feingussteile
Wenn wir CAD-Modelle prüfen für investment casting, ist unser Ziel einfach: Sekundäre Bearbeitungsschritte eliminieren, innere Lterscheinungen minimieren und sicherstellen, dass jeder Guss sauber fließt. Frühzeitiges Design auf Gießbarkeit spart wochenlange Werkzeuganpassungen und hält die Ausschussraten nahe bei Null.
Empfohlene Wandstärke und Radiusübergänge
Gleichmäßige Wände sind die goldene Regel von precision casting. Wenn sich Abschnitte mit stark unterschiedlichen Geschwindigkeiten abkühlen, führt dies zu inneren Spannungen und Verzug.
- Minimum Wall Thickness: Für kleine Teile gießen wir zuverlässig Wände bis zu 0,060 Zoll (1,5 mm) unter Verwendung von Standard-Kieselsol-Keramikschalenformen. Größere Bauteile erzielen die besten Ergebnisse bei Wandstärken über 0,120 Zoll (3,0 mm) um Fehlgüsse und unvollständige Füllungen zu vermeiden.
- Schrittweise Wandübergänge: Wenn Sie zwischen verschiedenen Dicken wechseln müssen, verwenden Sie eine 3:1-Verjüngung. Abrupte Absätze erzeugen Hotspots, die geschmolzenes Metall einschließen und zu Schwindungshohlräumen führen.
- Großzügige Radien und Übergänge: Scharfe Innenecken wirken als Spannungskonzentratoren und lassen die Keramikschale beim Ausbrennen reißen. Wir empfehlen einen Inneneckenradius von mindestens R = 0,5 × Wandstärke (mindestens 0,040 Zoll / 1,0 mm). Außeneckenradien sollten der lokalen Wandstärke entsprechen, um gleichmäßige Abkühlungsraten zu gewährleisten.
Richtlinien für Entformungsschrägen und Toleranzerwartungen
Im Gegensatz zu Dauerformverfahren oder Sandguss wird beim Feinguss verlustbares Wachswerkzeug verwendet, das sauber ausschmilzt oder sich auflöst.
- Null Neigungswinkel: Bei den meisten Merkmalen, ist eine Entformungsschräge von 0° vollständig machbar. Für tiefe Sacklöcher oder lange interne Kerne kann das Hinzufügen einer leichten Schräge von 0,25° bis 0,5° beschleunigt die Entnahme des Wachsmodells und verlängert die Lebensdauer der Aluminiumkokille.
- Maßtoleranzen für den Guss: Standardmäßige lineare Toleranzen für die Feingussproduktion liegen typischerweise innerhalb von ±0,005 Zoll/Zoll (±0,13 mm pro 25 mm). Engere Maßanforderungen können auf lokalisierten kritischen Oberflächen eingehalten werden, aber breit angelegte enge Grenzen erhöhen den Nacharbeitsaufwand.
When sourcing Präzisionsmetallteile mit engen Toleranzen und kurzen Durchlaufzeiten, wenn Sie Ihre funktionalen Bezugspunkte frühzeitig mit uns teilen, stellen wir sicher, dass wir die Wachsformen passend zu Ihren exakten nachgelagerten Bearbeitungsaufbauten herstellen.
Kurzübersicht: Designgrenzen für den Feinguss
| Konstruktionsparameter | Mindestrichtlinie | Bevorzugt / Nominal |
|---|---|---|
| Wall Thickness | 0,060 Zoll (1,5 mm) | 0,120–0,250 Zoll (3,0–6,3 mm) |
| Fillet Radius | 0,040 Zoll (1,0 mm) | Equal to nominal wall thickness |
| Draft Angle | 0° (standard features) | 0.5° (deep ribs and blind holes) |
| Hole Diameter | 0.080 in (2.0 mm) | Over 0.125 in (3.2 mm) for through-holes |
| Lineare Toleranz | ±0.003 in (0.08 mm) localized | ±0.005 in/in standard |
Designing for Proper Gating, Shrinkage Control, and Minimal Porosity
Solidification shrinkage is an unavoidable physical reality during metal casting. Managing it comes down to smart geometry and intentional gating paths.
- Design for Directional Solidification: Metal must freeze progressively from the thinnest extremities back toward the gate and riser system. Never isolate a heavy boss behind a thin web, or that boss will pull a shrinkage cavity from the surrounding metal as it cools.
- Core Out Heavy Sections: If your part requires bulk for mounting strength, core it out from the back or bottom. Replacing solid blocks with ribbed, uniform-wall structures cuts part weight, prevents sink marks on cosmetic faces, and drastically reduces cycle times.
- Locating Parting Lines and Gates: Keep feed points flat and accessible. Placing gates on non-critical functional faces simplifies post-cast gate cutoff and grinding, which cuts piece-part finishing costs across production runs.
Common Industrial Applications for Investment Casting
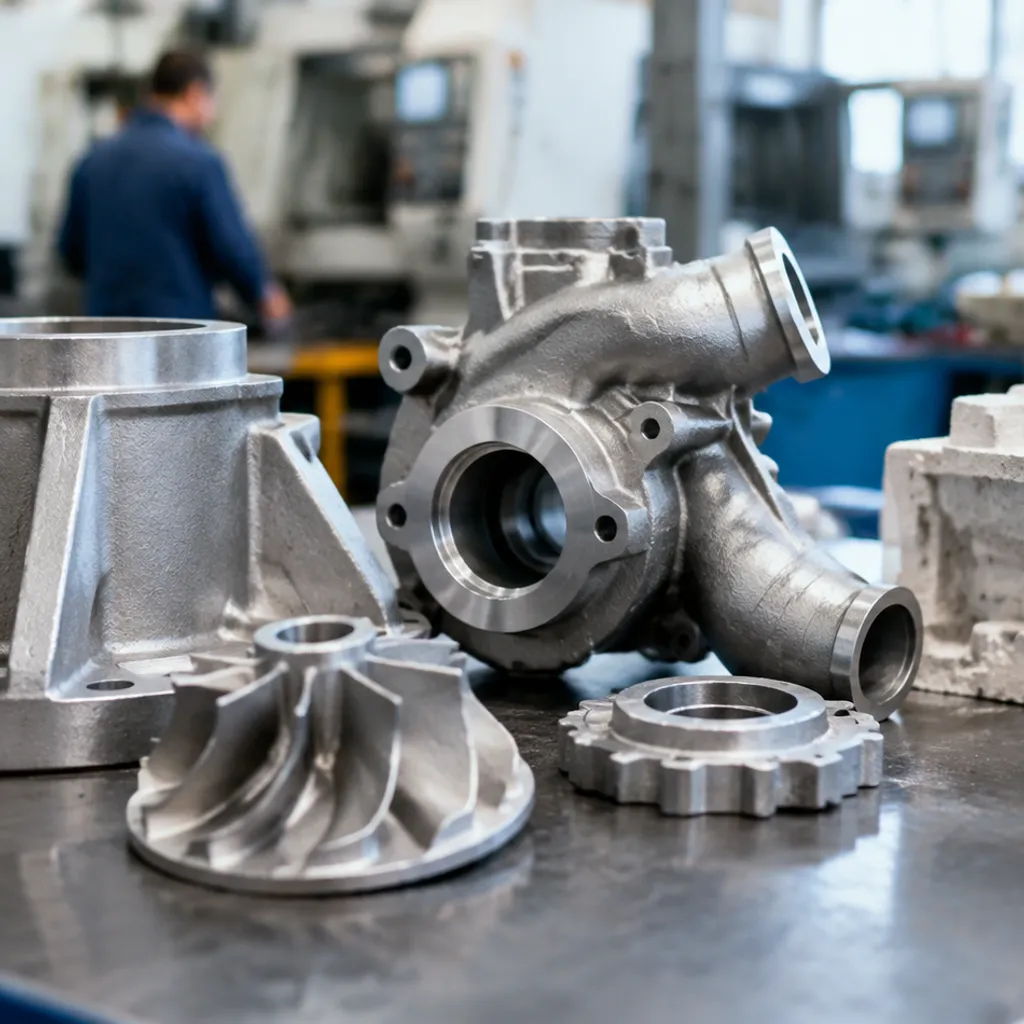
When conventional machining runs up exorbitant scrap costs or sheet-metal fabrications fail under cyclical stress, we turn to investment casting. The process delivers exceptional detail and structural integrity across demanding industries where failure is not an option.
Aerospace: High Strength, Low Weight
Aerospace assemblies require parts that survive extreme thermal cycles without adding dead weight. By utilizing precision casting molds, we eliminate multi-piece welded brackets in favor of single-piece, net-shape geometries. Turbine blades and vanes: Cast from high-temp nickel superalloys featuring internal cooling channels. Structural airframe brackets: Thin-walled, high-strength titanium and aluminum fittings that reduce weight while resisting airframe fatigue. Fuel system components: Pressure-tight, complex manifolds designed without leak-prone joint seams.
Medical: Biocompatibility and Complex Ergonomics
Medical devices demand surgical-grade accuracy and zero-defect surface finishes. We cast using surgical stainless steels and cobalt-chrome alloys to meet strict regulatory standards. Orthopedic implants: Hip stems, knee trays, and spinal cages that require controlled surface textures for bone ingrowth. Surgical instrumentation: Ergonomic handles, forceps, and scalpel bodies requiring rigidity and corrosion resistance through repetitive autoclave cycles. Prosthetic hardware: Lightweight functional linkages and structural connectors tailored to close tolerances.
Automotive and Motorsport: Heat and High Stress
Modern automotive and performance engineering rely heavily on investment casting to handle extreme exhaust heat and rotational stresses with minimal rotating mass. Turbocharger hardware: Turbine housings and wastegate valves cast in high-nickel alloys to survive exhaust gas spikes over 1,000°C. Exhaust manifolds: Smooth, thin-walled runners that optimize gas flow without cracking under thermal expansion. Brake and suspension components: Caliper brackets, pedal assemblies, and uprights where rigidity-to-weight ratios dictate track performance.
Industrial Hardware: Fluids, Pressure, and Wear
Pumps, valves, and fluid-handling equipment need internal paths that match dynamic flow models. We cast these parts using corrosion-resistant and wear-hardened grades, including Martensit-Stahl for aggressive mechanical environments. Pump impellers: Closed and semi-open impellers featuring curved, undercut vanes that are impossible to machine in one piece. Valve bodies and plugs: Pressure-retaining gate, ball, and butterfly valve bodies for chemical processing and municipal water networks. Oil & gas downhole tools: Drilling heads, flow couplings, and safety valves engineered to resist sour gas and abrasive slurry environments.
Cost Factors and Sourcing Investment Casting Services
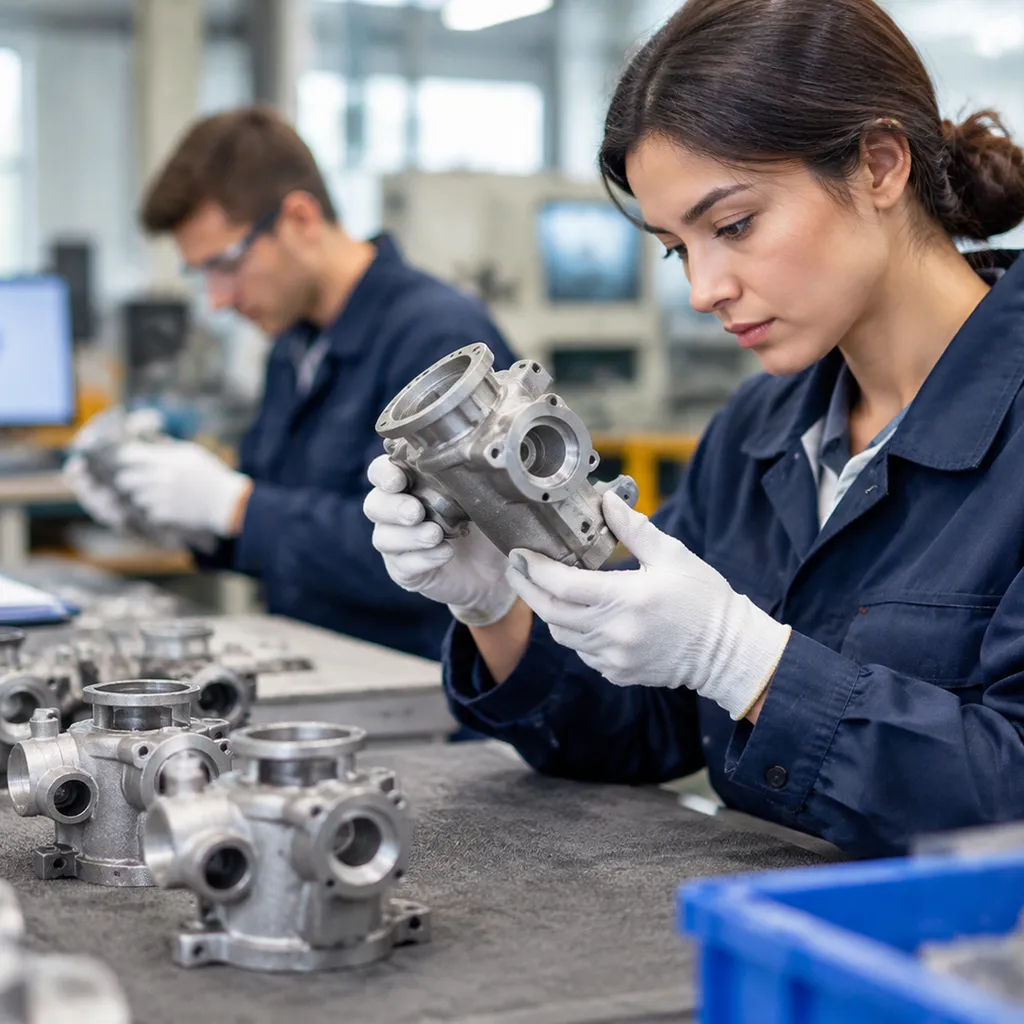
Getting the best return on an investment casting project comes down to balancing upfront tooling against long-term part economics. We look at four core drivers when scoping production costs and choosing reliable metal foundry services.
Tooling Costs vs. Per-Piece Production Economics
Wax injection dies represent the main upfront capital expense in precision casting. While hard aluminum or steel tooling requires an initial investment, it quickly pays off over medium-to-high production runs:
- High-volume amortisation: Once a durable die is cut, wax pattern injection costs drop to pennies per unit, drastically lowering the overall per-piece price.
- Reduced secondary machining: Because the process delivers near-net-shape parts with high dimensional accuracy, you eliminate multiple CNC roughing setups. Investing in precision casting molds that balance accuracy and durability directly limits downstream machining hours and tool wear.
- Scrap reduction: Near-net profiles minimize raw alloy waste compared to hogging parts out of solid billet or bar stock.
| Produktionsfaktor | Low Volume (< 100 pcs) | Medium Volume (100–2,500 pcs) | High Volume (> 2,500 pcs) |
|---|---|---|---|
| Tooling Approach | 3D-printed patterns / Soft tooling | Single-cavity aluminum die | Multi-cavity hardened tool steel die |
| cURL Too many subrequests. | cURL Too many subrequests. | Moderate ($3,000–$8,000) | Higher ($8,000–$25,000+) |
| Per-Piece Unit Cost | cURL Too many subrequests. | Balanced | Lowest |
| Lead Time | 1–3 weeks | 4–6 weeks | 6–10 weeks |
Rapid Prototyping Using 3D-Printed Wax Patterns
For design verification, functional fit checks, or short production runs under 50 pieces, cutting a hard metal die is rarely cost-effective. We utilize rapid prototype casting via high-resolution 3D-printed photopolymer or wax patterns:
- Zero tooling expense: Upload the CAD file directly to print the pattern, bypass the injection die, and proceed straight to the ceramic shell mold stage.
- Speed to market: Compresses prototyping lead times from months down to a few business days.
- Design iteration: Lets you adjust gating, test draft transitions, and verify shrinkage without modifying physical metal dies.
Quality Inspection Standards: NDT, X-Ray, and CMM Verification
A clean exterior does not guarantee sound metallurgy. Verified quality requires strict inspection protocols across the production run:
- Non-destructive testing (NDT): Liquid penetrant inspection (LPI) reveals surface cracks, cold shuts, and surface-breaking porosity that visual checks miss.
- Radiographic inspection (X-ray): Identifies internal shrinkage voids, gas entrapment, and inclusions in high-stress sections.
- cURL Too many subrequests. Confirms critical casting dimensional tolerances against your original 3D CAD model.
- Chemical and mechanical testing: Spectrometric analysis verifies alloy chemistry per heat, matched with tensile and hardness testing to confirm heat-treat response.
Key Questions to Ask an Investment Casting Foundry Before Ordering
Before placing an order or approving tooling fabrication, vet your supplier with these practical questions:
- Which shell system do you use? Ask if they pour using high-integrity silica sol slurry or lower-cost water glass. Silica sol delivers a much smoother investment casting surface finish and tighter dimensional repeatability.
- Do you handle gating design and solidification modeling in-house? Using software simulations to engineer the wax pattern assembly avoids repeated mold adjustments.
- What are your internal scrap and porosity acceptance limits? Confirm whether they cast to standard ASTM, ISO, or aerospace acceptance grades.
- Can you provide finish machining and surface treatments? Choosing a vendor with turnkey capabilities—from raw casting and heat treatment to final CNC threading—eliminates cross-supplier finger-pointing over out-of-spec dimensions.
Investment Casting FAQs
Here are direct, no-nonsense answers to the questions we hear most often on the shop floor regarding tolerances, volumes, surface quality, and tooling options.
What tolerances can you realistically hold with investment casting?
In routine production, we hold standard linear Guss-Maßtoleranzen of ±0.005 inches per inch (±0.125 mm per 25 mm). For critical features on well-controlled alloy runs, we routinely achieve premium tolerances of ±0.003 in/in.
- General tolerance grade: Conforms to ISO 8062-3 (typically grades DCTG 4 to DCTG 6).
- Flatness and straightness: Around ±0.005 to ±0.010 inches per linear inch, depending on cross-section consistency.
- Secondary operations: Threaded holes, tight-tolerance bearing bores (sub-thou requirements), and precision mating faces should always be designed with a 0.030–0.060 inch (0.75–1.5 mm) machining allowance.
Can you do low-volume production with investment casting?
Yes. While traditional metal tooling can be hard to justify for 10 or 50 pieces, modern rapid prototype casting methods solve this constraint. We eliminate dedicated aluminum injection dies by printing sacrificial patterns directly using stereolithography (SLA) resin or 3D-printed wax.
This hybrid approach allows you to run short-run prototypes or bridge production runs at a fraction of the initial capital expense. If your volume later scales into the thousands, you can transition smoothly into permanent tooling without altering part geometry. You can read more about how pattern choices impact part economics in our breakdown of precision investment casting.
What is the difference between investment casting and lost foam casting?
While both are expendable-pattern processes, they differ fundamentally in pattern materials, mold backing, and dimensional resolution:
| cURL Too many subrequests. | Investment Casting (Lost Wax) | cURL Too many subrequests. |
|---|---|---|
| cURL Too many subrequests. | Molded wax or 3D-printed polymers | Expanded polystyrene (EPS) foam |
| Mold Construction | Dipped ceramic shell, dewaxed prior to pour | Refractory wash submerged in unbonded sand |
| Pouring Action | Poured into an empty, preheated ceramic cavity | Molten metal evaporates the foam during pour |
| Typical Surface Finish | 63 to 125 Ra (1.6 to 3.2 µm) | 150 to 350 Ra (3.8 to 8.9 µm) |
| Carbon Pickup Risk | None (pattern is fully burned out) | Moderate (common in low-carbon steels) |
| Am besten geeignet für | Complex geometry, thin walls, tight specs | Large engine blocks, cylinder heads, ductile iron |
What surface finish Ra values does as-cast investment casting achieve?
As-cast investment casting surface finish typically falls between 63 and 125 microinches Ra (1.6 to 3.2 µm Ra).
- Silica sol casting: Produces the finest surfaces, regularly achieving 63 to 90 Ra. This process is preferred for stainless steel hardware, medical components, and visible exterior parts.
- Water glass casting: Typically runs coarser at 125 to 200 Ra, often used for heavier industrial machinery and structural brackets.
- Standard post-cast blast: A quick run through bead or fine grit blasting gives components a clean, uniform, matte satin appearance straight out of the foundry without requiring expensive mechanical polishing.
 German
 English
 Spanish (Peru)
 Korean
 Spanish (Spain)
 Italian