17 de octubre de 2026
La fundición a la inversión de precisión entrega piezas metálicas complejas con superficies suaves, tolerancias estrictas y rendimiento confiable para industrias exigentes

¿Qué es la fundición a la inversión?
La fundición a la inversión—a menudo llamada lost-wax casting or precision casting—es una técnica de fabricación diseñada para producir componentes metálicos con una precisión dimensional excepcional, detalles intrincados y acabados superficiales suaves. En su núcleo, el proceso consiste en crear un patrón sacrificial exacto (tradicionalmente de cera), encasarlo en una cáscara cerámica de alta refractariedad, fundir el patrón para dejar una cavidad hueca y rellenar esa cavidad con metal fundido.
Acudimos a este proceso cuando el mecanizado convencional o la fundición en arena no son suficientes. Permite entregar componentes complejos, casi en forma final, que minimizan el mecanizado secundario, reducen el desperdicio de material y disminuyen los costos totales por unidad tanto en lotes de prototipos como en producción a gran volumen.
Etapas principales del proceso
Todo el ciclo de producción pasa por seis fases controladas para garantizar la integridad metalúrgica repetible y tolerancias estrictas:
- Producción del patrón: Inyectar cera especializada en un molde de aluminio para formar réplicas idénticas y de alta precisión de la pieza final.
- Ensamblaje en árbol (Sistema de alimentación): Montar múltiples patrones de cera en un sistema central de conductos de cera para formar un “árbol” de producción o agrupación.
- Construcción de la cáscara (Inversión): Sumergir repetidamente el conjunto de cera en una mezcla líquida de cerámica y recubrirlo con estuco de arena refractaria para construir un molde rígido de alta temperatura.
- Deswaxing y sinterizado: Utilizar un autoclave de vapor para evacuar rápidamente la cera, seguido de un sinterizado en horno a alta temperatura (hasta 1.000°C / 1.832°F) para sinterizar la cáscara y quemar los residuos orgánicos.
- Vertido: Fundición del metal fundido en la cáscara cerámica precalentada bajo gravedad, vacío o presión.
- Desmoldeo y acabado: Vibrar o blastear para eliminar la cáscara cerámica, cortar las piezas del sistema de conductos, lijar las compuertas y realizar tratamientos térmicos o superficiales finales.
Componentes principales del sistema
La ejecución de fundiciones de inversión de alta tolerancia depende de tres elementos interrelacionados:
- Modelos de cera: El ancla dimensional de todo el proceso. Las ceras de patrón de alta calidad, rellenas o sin rellenar, controlan la contracción volumétrica, la expansión térmica y la resistencia en verde, estableciendo directamente el volumen final de la fundición.
- Láminas cerámicas y refractarios: La base del molde. Formulamos las láminas usando aglutinantes como silica sol or water glass mezclados con finas polvos refractarios (como sílice fundida, zirconio o alúmina). Compuestas con arenas de estuco grueso, estos materiales soportan temperaturas de vertido superiores a 1.600°C sin deformación de las paredes del molde.
- Vertidos de metal fundido: La carga de aleación. Ya sea vertiendo aceros inoxidables austeníticos, aceros de herramienta, aleaciones de aluminio no ferrosas o superaleaciones a base de níquel, el control preciso de la temperatura de fusión, la desoxidación y la velocidad de vertido previene inclusiones, atrapamiento de gases y defectos por contracción.
cURL Too many subrequests.
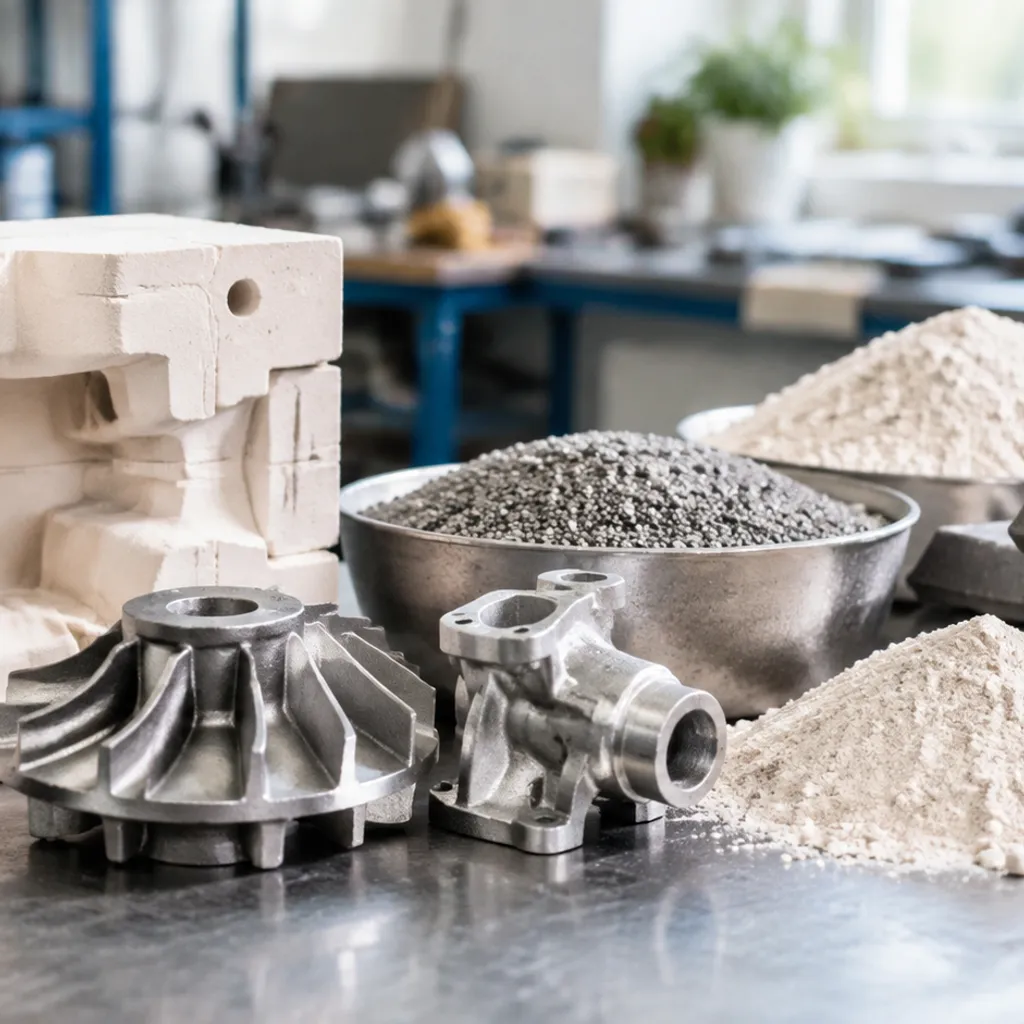
Una gran ventaja en la fundición de inversión es la libertad metallúrgica casi ilimitada. Debido a que los moldes de cáscara cerámica pueden soportar temperaturas de fusión excepcionalmente altas sin erosionarse, vertemos desde aceros al carbono estándar hasta superaleaciones aeroespaciales reactivas con una integridad estructural constante.
Aleaciones ferrosas: Resistencia, desgaste y resistencia a la corrosión
Los metales ferrosos forman la columna vertebral de nuestras operaciones diarias de fundición. Ofrecen propiedades mecánicas predecibles, alta resistencia a la tracción y caminos sencillos de tratamiento térmico.
- Stainless Steel: La opción principal para resistencia a la corrosión y aplicaciones sanitarias. Vertemos regularmente grados austeníticos de la serie 300 (304, 316) para procesamiento de alimentos, sistemas marinos y químicos, junto con grados de endurecimiento por precipitación como 17-4PH para componentes mecánicos de alta resistencia. Las partes críticas de contención de presión suelen aprovechar stainless steel valve body casting para resistir ataques químicos y fatiga mecánica.
- Carbon Steel: Económicos y resistentes. Grados como AISI 1020, 1045 y ASTM A216 (WCB) ofrecen una soldabilidad fiable y resistencia estructural para maquinaria pesada, soportes automotrices y equipos mineros.
- Acero de herramienta: Formulado para dureza extrema, tenacidad al impacto y resistencia a la abrasión. Utilizamos grados como A2, D2 y H13 para fundir matrices de corte de forma casi neta, punzones y herramientas de conformado que requieren un mínimo de rectificado posterior a la fundición.
Aleaciones no ferrosas: Soluciones ligeras y conductoras
Cuando el ahorro de peso, la conductividad eléctrica o la resistencia a chispas tienen prioridad sobre las cargas de tracción brutas, las aleaciones no ferrosas ofrecen resultados precisos.
- Aluminum Alloys: Grados como A356 y 6061 ofrecen relaciones excepcionales resistencia-peso y alta conductividad térmica para soportes aeroespaciales y carcasas electrónicas.
- Cobre, Latón y Bronce: Excelentes opciones para el manejo de fluidos, herrajes decorativos y superficies de desgaste de baja fricción. El bronce fosforoso y el bronce de aluminio ofrecen una resistencia sobresaliente a la biofouling marina y a la corrosión por agua salada.
Al evaluar la disipación térmica y la reducción de peso frente a cargas mecánicas brutas, comparando fundición de aluminio con otros metales ayuda a identificar el equilibrio adecuado de aleaciones antes de congelar el diseño.
Superaleaciones de Alto Rendimiento: Entornos Extremos
Para piezas expuestas a productos químicos corrosivos, golpes mecánicos severos y temperaturas que superan los 1.000°C (1.832°F), las aleaciones estándar fallan. Utilizamos fundición a la cera perdida asistida por vacío para superaleaciones especializadas:
- Superaleaciones a base de Níquel (Inconel, Hastelloy): Inconel 718 y 625 mantienen una alta resistencia a la tracción y a la rotura por fluencia en temperaturas extremas de funcionamiento. Son esenciales para ruedas de turbocompresores, colectores de gases de escape y componentes de turbinas de gas.
- Aleaciones de Cobalto (Stellite): Ofrecen una resistencia inquebrantable al desgaste y al agarrotamiento, además de sobrevivir a la corrosión a altas temperaturas, lo que las hace ideales para palas de turbinas, asientos de válvulas en servicios severos y dientes de sierras.
- Aleaciones de Titanio (Ti-6Al-4V): Vertido bajo una atmósfera de vacío controlado para evitar la absorción de gas, el titanio ofrece una relación resistencia-peso y una biocompatibilidad inigualables para estructuras aeroespaciales de misión crítica e implantes óseos quirúrgicos.
Matriz de selección rápida de aleaciones
| Categoría de aleación | cURL Too many subrequests. | cURL Too many subrequests. | cURL Too many subrequests. |
|---|---|---|---|
| Stainless Steel | 304, 316, 17-4PH | Resistencia superior a la corrosión, fácil esterilización | Válvulas, tornillería marina, maquinaria de procesamiento de alimentos |
| Carbon Steel | WCB, 1025, 1045 | Bajo costo unitario, alta tenacidad, fácil de soldar | Soportes estructurales, equipos agrícolas |
| Tool Steel | D2, H13, S7 | Alta dureza, resistencia al desgaste y a la abrasión | Moldes,punzones, placas de desgaste |
| cURL Too many subrequests. | A356, A380 | Ultraligero, disipación de calor rápida | Disipadores de calor, aviónica, soportes ligeros |
| Superaleaciones de níquel | Inconel 718/625 | Estabilidad térmica, resistencia a la fluencia y a la oxidación | Álabes de turbinas, herramientas petroleras de fondo de pozo |
| Titanium | Ti-6Al-4V | Resistencia excepcional en relación con el peso, biocompatible | Mamparos aeroespaciales, implantes médicos |
Principales beneficios de elegir la fundición a la cera perdida
Cuando evaluamos métodos de fabricación para componentes metálicos complejos, investment casting ofrece resultados consistentes donde otros métodos de fundición se quedan cortos. Al combinar la repetibilidad dimensional con una flexibilidad de diseño excepcional, esta técnica de precisión supera los límites de diseño de las herramientas estándar a la vez que protege los márgenes del proyecto.
Tolerancias dimensionales ajustadas y producción de forma casi definitiva (near-net shape)
Logramos habitualmente tolerancias dimensionales de fundición de ±0.005 pulgadas por pulgada (lineal) utilizando configuraciones de producción estándar, con tolerancias aún más ajustadas en características críticas. Debido a que la cáscara cerámica conserva su rigidez estructural durante todo el vaciado, las piezas emergen excepcionalmente cerca de las especificaciones finales del plano. Este enfoque de fabricación de forma casi definitiva elimina el exceso de volumen, lo que garantiza que las superficies de acoplamiento y los puntos de localización requieran un mínimo de limpieza.
Acabado superficial superior que elimina el mecanizado secundario
La fundición en arena a menudo deja superficies rugosas que requieren un esmerilado extenso, pero la fundición a la cera perdida produce texturas suaves y uniformes directamente desde la cáscara: Acabado estándar en bruto de fundición: Por lo general, alcanza de 125 a 150 RMS (3.2 a 3.8 µm Ra). Sistemas de sol de sílice de alta calidad: Capaces de alcanzar de 60 a 90 RMS (1.6 a 2.3 µm Ra). cURL Too many subrequests. Menor dependencia del esmerilado, fresado o pulido estético posterior a la fundición.
Para métricas técnicas más detalladas, consulte nuestro guía de acabado superficial para fundición a la cera perdida para revisar los valores de Ra alcanzables en diferentes sistemas de aleaciones.
Libertad para diseñar geometrías intrincadas, socavados y paredes delgadas
Debido a que los patrones de cera sacrificial se funden antes del vaciado, las restricciones de ángulo de salida se reducen casi a cero. Fundimos características que los insertos de utillaje no pueden liberar físicamente en la fundición a presión: Socavados complejos y pasajes ciegos: Los canales internos fluyen limpiamente sin necesidad de ensamblajes de múltiples piezas. Capacidad de paredes delgadas: Paredes de hasta 0.060 pulgadas (1.5 mm) se vacían de manera confiable tanto en aleaciones ferrosas como no ferrosas. Consolidación de piezas: Fusionamos frecuentemente ensamblajes fabricados de 3 a 5 piezas en una sola pieza fundida, eliminando líneas de soldadura y mano de obra de ensamblaje.
Reducción de desperdicio de material en comparación con el mecanizado sustractivo
Mecanizar piezas complejas a partir de barras sólidas consume materia prima y dispara los costos generales de horas de máquina. Combinar la fundición a la cera perdida con la selección CNC machining ofrece el híbrido ideal: vertemos metal solo donde la geometría lo exige, preservando costosas aleaciones y reservando el tiempo de husillo de la máquina estrictamente para los agujeros críticos e interfaces roscadas.
| Factor de producción | cURL Too many subrequests. | Fundición en arena convencional | Mecanizado de bloque macizo |
|---|---|---|---|
| Utilización del Material | Alto (80%–95%) | Moderado (60%–70%) | Muy bajo (10%–30%) |
| Calidad superficial en bruto de fundición | 1,6–3,2 µm Ra | 12,5–25 µm Ra | N/D (Superficie cortada) |
| cURL Too many subrequests. | CT4 – CT6 | CT9 – CT11 | ISO 2768-m o superior |
| Potencial de consolidación de piezas | cURL Too many subrequests. | Moderate | Pobre (Alto costo de ciclo de máquina) |
Fundición a la cera perdida frente a métodos de fabricación alternativos
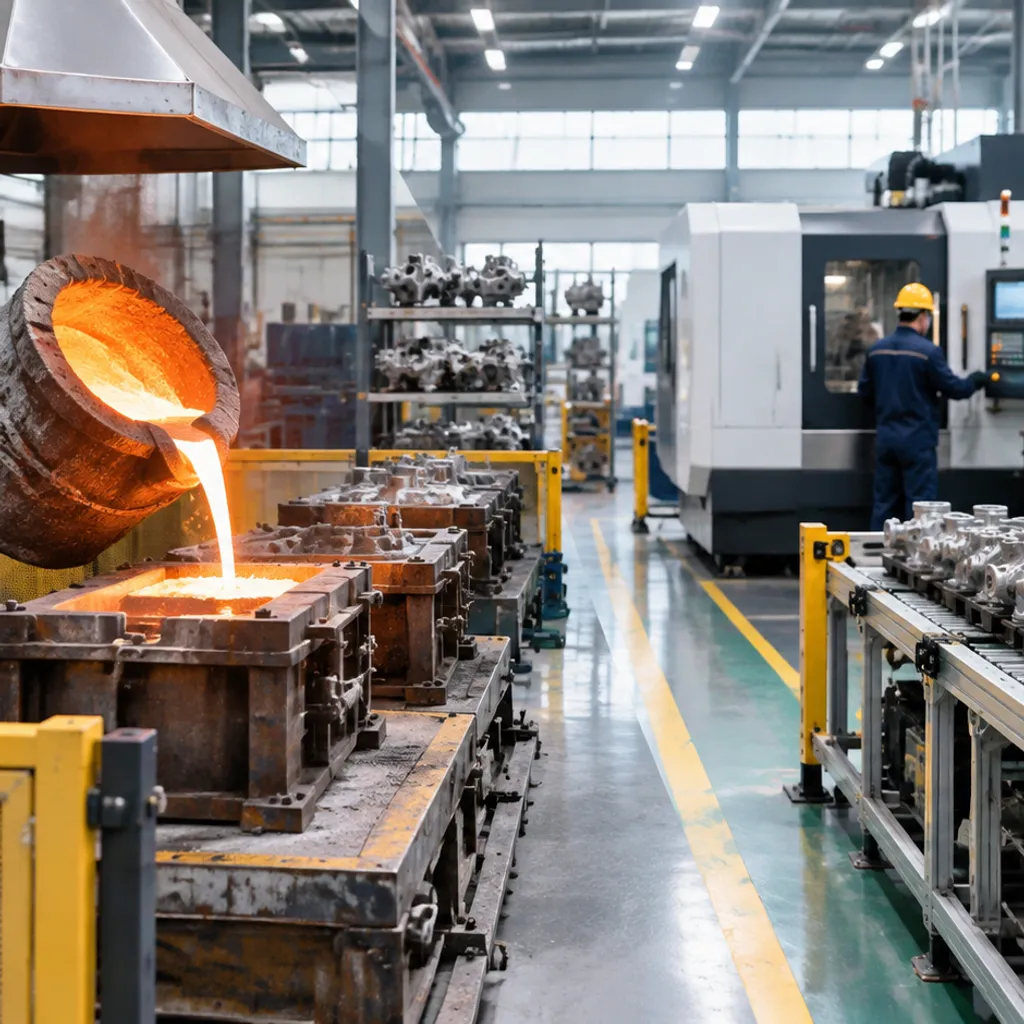
Al elegir cómo producir un componente metálico, evaluamos tres factores prácticos: inversión en utillaje, geometría de la pieza y costos totales de posprocesamiento. Entender cómo investment casting se compara con otros métodos estándar ayuda a evitar costosos cuellos de botella de ingeniería.
| cURL Too many subrequests. | Coste inicial de utillaje | Acabado superficial ($Ra$) | Material Versatility | Chatarra / Desperdicio de material |
|---|---|---|---|---|
| cURL Too many subrequests. | Moderate | 1.6 – 3.2\ μm (63 – 125\ μin) | Casi ilimitado (Ferrosos y no ferrosos) | Muy bajo (Forma casi neta) |
| Sand Casting | cURL Too many subrequests. | 12.5 – 25\ μm (500 – 1000\ μin) | Amplio (Principalmente hierro, acero, bronce) | Moderado (Mazarotas grandes y mecanizado) |
| Die Casting | Alto a muy alto | 0.8 – 1.6\ μm (32 – 63\ μin) | Restringido (Aleaciones de Al, Zn, Mg) | cURL Too many subrequests. |
| cURL Too many subrequests. | Ninguno (Solo soporte) | 0.8 – 3.2\ μm (32 – 125\ μin) | Amplio (Todas las aleaciones maquinables) | Alto (Virutas sustractivas) |
Fundición a la cera perdida frente a fundición en arena: acabado superficial, detalle y costes unitarios
When weighing diferentes métodos de fundición como la cera perdida, inyección y arena, las principales compensaciones son la calidad superficial y la mano de obra secundaria:
- Acabado superficial y detalle: La fundición en arena deja una superficie rugosa que a menudo requiere mecanizado o amolado general. La fundición a la cera perdida utiliza lechadas cerámicas finas para lograr acabados suaves y limpios, así como detalles de bordes afilados directamente desde el molde.
- cURL Too many subrequests. Confiamos en la fundición a la cera perdida cuando los planos requieren límites dimensionales ajustados (±0,005 pulg/pulg) que los moldes de arena no pueden mantener de manera consistente.
- Economía unitaria total: Aunque el herramental para la fundición en arena es más económico al principio, el mecanizado adicional y las tasas de desperdicio en piezas complejas a menudo hacen que la fundición a la cera perdida sea la opción más económica para tiradas de producción.
Fundición a la cera perdida frente a fundición a presión: gastos de herramental y opciones de aleaciones
La fundición a presión destaca en volúmenes masivos, pero conlleva estrictas limitaciones materiales y financieras:
- Inversión en herramental: Los moldes para fundición a presión de alta presión se cortan a partir de aceros para herramientas endurecidos y fácilmente pueden costar decenas de miles de dólares. Los moldes de inyección de cera para fundición a la cera perdida cuestan una fracción de eso, reduciendo drásticamente la barrera de entrada.
- Versatilidad de aleaciones: La fundición a presión se limita esencialmente a aleaciones no ferrosas con puntos de fusión más bajos (aluminio, zinc, magnesio). Si su diseño requiere acero al carbono, acero inoxidable o superaleaciones de níquel para altas temperaturas, la fundición a la cera perdida es el camino funcional a seguir.
- Escala de producción: La fundición a presión requiere pedidos de decenas de miles para justificar las herramientas. Utilizamos la fundición a la cera perdida para lotes ágiles que van desde docenas hasta decenas de miles de piezas.
Fundición a la cera perdida frente a mecanizado CNC: Ahorro de material en piezas complejas
Mecanizar piezas a partir de un lingote macizo genera tasas de desecho masivas y aumenta el tiempo de husillo:
- Utilización de material: Mecanizar un impulsor con cavidades o un colector complejo a partir de material macizo puede desperdiciar del 60% al 80% del material bruto en virutas. La fundición a la cera perdida vierte metal directamente en una cavidad de forma casi neta, dejando un desperdicio mínimo.
- Desgaste de herramientas y tiempos de ciclo: Los materiales duros como el acero inoxidable 316, el Inconel y el titanio desgastan rápidamente las plaquitas de corte. Combinar la forma casi neta fundición de acero inoxidable con servicios de mecanizado CNC específicos reserva el costoso tiempo de máquina estrictamente para caras críticas, roscas y tolerancias de agujeros ajustados.
- Cavidades internas: Los canales internos complejos, las entalladuras y los perfiles huecos que son imposibles para las herramientas estándar de 3 o 5 ejes se pueden fundir sin problemas utilizando núcleos de cera soluble.
Proceso paso a paso de fundición a la cera perdida
Para convertir un plano en una pieza metálica terminada, dependemos de una secuencia estricta de varios pasos. La precisión en cada etapa dicta la tolerancia final, el acabado superficial y la integridad metalúrgica del producto. Cuando los equipos de ingeniería evalúan cómo elegir el proceso adecuado de fundición y mecanizado de metales, comprender este flujo de trabajo ayuda a aclarar por qué la fundición a la cera perdida ofrece una precisión repetible tan superior.
[Inyección de cera] ➔ [Montaje en árbol] ➔ [Lechada cerámica y estuco] ➔ [Desparafinado en autoclave] ➔ [Combustión y vertido] ➔ [Extracción y corte]
1. Producción de patrones de cera y montaje en árbol
Todo comienza con herramientas desechables. Inyectamos cera para patrones fundida en matrices de aluminio de precisión para formar la réplica exacta de su componente:
- Escalado dimensional: Las cavidades de las herramientas se sobredimensionan para compensar la contracción volumétrica tanto durante la solidificación de la cera como durante la congelación del metal.
- Ensamblaje del árbol: Los patrones de cera individuales se soldan a mano en un sistema central de bebederos y canales de cera, formando un racimo de fundición o “árbol de cera”.”
- Optimización de compuertas: Los canales y las compuertas se diseñan para dirigir un flujo de metal suave y laminar, y actúan como mazarotas térmicas para eliminar los huecos de contracción.
2. Inmersión en carcasa cerámica, recubrimiento de estuco y secado
El árbol de cera sirve como núcleo alrededor del cual construimos un molde de carcasa cerámica rígido y de alta temperatura:
- Capa primaria: El árbol se sumerge en una lechada fina de fundición de sol de sílice y se recubre inmediatamente con arena de circón de grano fino (estuco). Esta capa inicial establece el detalle nítido de la pieza y su acabado liso en bruto de fundición.
- Capas de respaldo: Una vez que la capa base fragua, el racimo se somete a entre 4 y 8 ciclos sucesivos de lechadas refractarias más gruesas y estuco de alúmina o mulita.
- Secado controlado: Cada capa se seca en un entorno estrictamente controlado (temperatura, humedad relativa y flujo de aire) para evitar el agrietamiento o la delaminación de la carcasa.
3. Autoclave de desparafinado y calcinación de la carcasa a alta temperatura
Antes de introducir la aleación fundida, el patrón de cera debe eliminarse por completo sin romper la estructura cerámica:
- Autoclave de desparafinado: La carcasa cerámica se coloca en un autoclave de vapor que opera bajo presión rápida (8–10 bar) y calor. La presurización rápida funde instantáneamente la capa de cera superficial, permitiendo que drene antes de que la expansión térmica agriete la frágil carcasa.
- Calcinación a alta temperatura: Las carcasas vacías pasan a un horno de calcinación calentado entre 1,650 °F y 2,000 °F (900 °C a 1,100 °C). Esto quema los vapores de cera residuales, sinteriza el material cerámico para lograr una resistencia a la tracción óptima y precalienta el molde.
4. Vertido de metal fundido y enfriamiento controlado
Verter metal en una carcasa cerámica caliente previene el choque térmico, reduce el enfriamiento prematuro y permite que las paredes estructurales delgadas se llenen por completo:
| Factor de vertido | Práctica estándar | Impacto de ingeniería |
|---|---|---|
| Temperatura de la carcasa | 1,470 °F – 1,830 °F (800 °C – 1000 °C) | Previene la solidificación prematura en paredes delgadas |
| Atmósfera | Fusión al aire o fusión por inducción al vacío (VIM) | Elimina la oxidación en aleaciones reactivas |
| Perfil de enfriamiento | Enfriamiento controlado al aire ambiente o mediante aislamiento térmico | Determina la estructura del grano y las propiedades mecánicas |
La aleación fundida entra en la cavidad por gravedad, con asistencia de presión o mediante vertido al vacío, reproduciendo cada transición brusca hasta radios de fracción de milímetro.
5. Desmoldeo de la cáscara, corte de los canales de alimentación y operaciones de acabado
Una vez que el conjunto alcanza la temperatura ambiente, la cáscara cerámica ha cumplido su función y debe retirarse:
- Desmoldeo mecánico: Martillos vibratorios neumáticos, equipos de chorro de agua y equipos de granallado rompen y eliminan la cáscara cerámica del árbol de colada metálico.
- Corte de los canales de alimentación: Las piezas fundidas se separan del canal de colada central mediante discos abrasivos de corte, sierras de cinta o sopletes de plasma.
- Rectificado y suavizado de las zonas de unión: Las marcas residuales de los canales de alimentación se rectifican hasta dejarlas enrasadas con las dimensiones nominales del plano.
- cURL Too many subrequests. Según sus especificaciones, las piezas pasan por tratamientos térmicos (recocido de disolución, temple y revenido), lixiviación química para eliminar los machos internos y operaciones estándar de acabado superficial para alcanzar el intervalo de tolerancias establecido.
Reglas de diseño para piezas de fundición a la cera perdida
Cuando revisamos modelos CAD para investment casting, nuestro objetivo es sencillo: eliminar las operaciones secundarias de mecanizado, minimizar la contracción interna y garantizar que cada colada llene el molde de forma uniforme. Diseñar teniendo en cuenta la facilidad de fundición desde las primeras etapas ahorra semanas de ajustes de utillaje y mantiene las tasas de rechazo prácticamente en cero.
Espesores de pared y transiciones de radio recomendados
Las paredes uniformes son la regla de oro de precision casting. Cuando las secciones se enfrían a velocidades muy diferentes, se producen tensiones internas y deformaciones.
- Minimum Wall Thickness: En piezas pequeñas, vertemos de forma fiable paredes de hasta 0.060 pulg (1.5 mm) utilizando moldes de cáscara cerámica de sol de sílice estándar. Los componentes más grandes ofrecen mejores resultados con paredes de más de 0,120 in (3,0 mm) para evitar defectos de llenado y llenados incompletos.
- Transiciones graduales de espesor de pared: Cuando sea necesario realizar una transición entre diferentes espesores, utilice una conicidad de 3:1. Los escalones bruscos crean puntos calientes que aíslan el metal fundido y provocan cavidades de contracción.
- Redondeos y radios generosos: Las esquinas internas afiladas concentran las tensiones y agrietan la cáscara cerámica durante la eliminación de la cera. Recomendamos un radio mínimo en las esquinas interiores de R = 0,5 × espesor de pared (mínimo de 0,040 in / 1,0 mm). Los radios de las esquinas exteriores deben corresponderse con el espesor de pared local para mantener velocidades de enfriamiento uniformes.
Directrices sobre ángulos de desmoldeo y expectativas de tolerancia
A diferencia de los procesos con moldes permanentes o la fundición en arena, la fundición a la cera perdida utiliza utillajes de cera desechables que se disuelven o funden limpiamente.
- Ángulos de cero inclinación: En la mayoría de las características geométricas, un, ángulo de desmoldeo de 0° es perfectamente viable. En cavidades ciegas profundas o núcleos internos largos, añadir un ligero Conicidad de 0,25° a 0,5° facilita la extracción del patrón de cera y prolonga la vida útil de la matriz de aluminio.
- Tolerancias dimensionales de fundición: Las tolerancias lineales estándar para la producción mediante fundición a la cera perdida suelen mantenerse dentro de ±0,005 in/in (±0,13 mm por cada 25 mm). Se pueden cumplir requisitos dimensionales más estrictos en superficies críticas localizadas, pero los límites estrictos generales aumentan la necesidad de retrabajo.
When sourcing piezas metálicas de precisión con tolerancias estrictas y plazos de entrega rápidos, compartir con nosotros desde el principio las referencias funcionales de posicionamiento garantiza que fabriquemos las matrices de cera para adaptarlas a sus configuraciones exactas de mecanizado posteriores.
Guía rápida: límites de diseño para la fundición a la cera perdida
| Parámetro de diseño | Directriz mínima | Preferido / nominal |
|---|---|---|
| cURL Too many subrequests. | 0.060 pulg (1.5 mm) | 0,120–0,250 in (3,0–6,3 mm) |
| Fillet Radius | 0.040 pulg (1.0 mm) | Igual al espesor nominal de la pared |
| Ángulo de desmoldeo | 0° (características estándar) | 0,5° (nervaduras profundas y orificios ciegos) |
| Diámetro del orificio | 0,080 in (2,0 mm) | Más de 0,125 in (3,2 mm) para orificios pasantes |
| Tolerancia lineal | ±0,003 in (0,08 mm) en zonas localizadas | ±0,005 in/in estándar |
Diseño para una alimentación adecuada, control de la contracción y porosidad mínima
La contracción durante la solidificación es una realidad física inevitable en la fundición de metales. Su control depende de una geometría bien diseñada y de trayectorias de alimentación planificadas.
- Diseño para la solidificación direccional: El metal debe solidificarse progresivamente desde las extremidades más delgadas hacia el sistema de canales de alimentación y mazarotas. Nunca aísle un resalte de gran espesor detrás de una pared delgada, ya que, al enfriarse, dicho resalte provocará la formación de una cavidad de contracción en el metal circundante.
- Ahuecado de las secciones gruesas: Si la pieza requiere volumen para garantizar la resistencia de montaje, ahuéquela por la parte posterior o inferior. Sustituir los bloques macizos por estructuras nervadas de espesor uniforme reduce el peso de la pieza, evita las marcas de hundimiento en las superficies estéticas y disminuye considerablemente los tiempos de ciclo.
- Ubicación de las líneas de partición y los canales de alimentación: Mantenga los puntos de alimentación planos y accesibles. Colocar los canales de alimentación en superficies funcionales no críticas facilita su eliminación y el rectificado posteriores a la fundición, lo que reduce los costes de acabado por pieza en las series de producción.
Aplicaciones industriales habituales de la fundición a la cera perdida
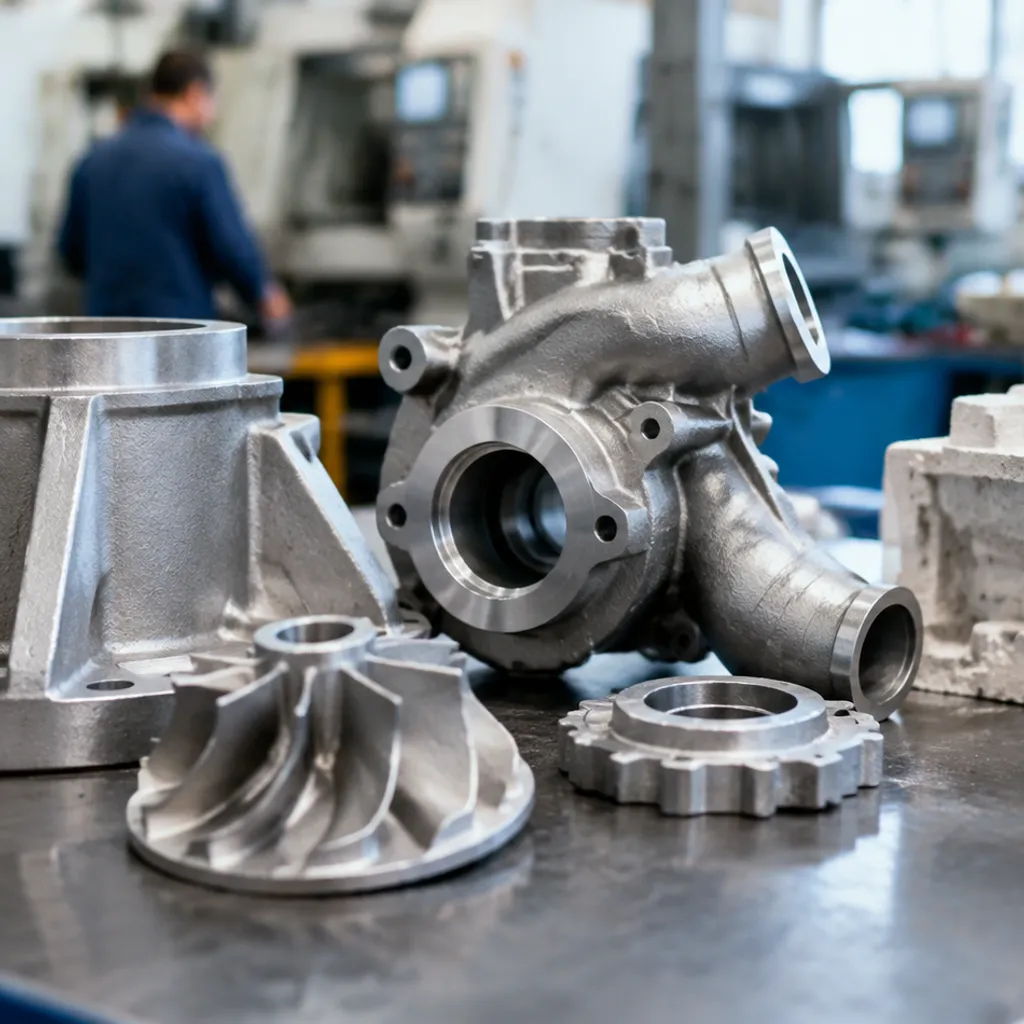
Cuando el mecanizado convencional genera costes de material desechado exorbitantes o las estructuras de chapa metálica fallan bajo esfuerzos cíclicos, recurrimos a investment casting. El proceso ofrece un nivel excepcional de detalle e integridad estructural en sectores exigentes donde el fallo no es una opción.
Aeroespacial: alta resistencia y bajo peso
Los conjuntos aeroespaciales requieren piezas capaces de soportar ciclos térmicos extremos sin añadir peso innecesario. Mediante el uso de moldes de fundición de precisión, sustituimos los soportes soldados de varias piezas por geometrías de una sola pieza con forma final. Álabes y paletas de turbina: Fundidos en superaleaciones de níquel para altas temperaturas con canales de refrigeración internos. Soportes estructurales del fuselaje: Accesorios de titanio y aluminio de paredes delgadas y alta resistencia que reducen el peso y, al mismo tiempo, resisten la fatiga estructural del fuselaje. Componentes del sistema de combustible: Colectores complejos y herméticos a la presión, diseñados sin juntas de unión propensas a las fugas.
Medicina: biocompatibilidad y ergonomía compleja
Los dispositivos médicos exigen una precisión de grado quirúrgico y acabados superficiales sin defectos. Realizamos fundiciones con aceros inoxidables quirúrgicos y aleaciones de cobalto-cromo para cumplir las estrictas normas reglamentarias. Implantes ortopédicos: Vástagos de cadera, bandejas de rodilla y cajas intersomáticas espinales que requieren texturas superficiales controladas para favorecer el crecimiento óseo. Instrumental quirúrgico: Empuñaduras ergonómicas, pinzas y cuerpos de bisturí que requieren rigidez y resistencia a la corrosión frente a ciclos repetidos de esterilización en autoclave. Componentes protésicos: Mecanismos de conexión funcionales y ligeros y conectores estructurales adaptados a tolerancias estrictas.
Automoción y competición: calor y altas tensiones
La ingeniería automovilística moderna y de alto rendimiento depende en gran medida de la fundición a la cera perdida para soportar temperaturas extremas en los sistemas de escape y tensiones de rotación elevadas con una masa giratoria mínima. Componentes del turbocompresor: Carcasas de turbina y válvulas de descarga (wastegate) fundidas en aleaciones con alto contenido de níquel para soportar picos de temperatura de los gases de escape superiores a 1.000 °C. Colectores de escape: Conductos lisos de paredes delgadas que optimizan el flujo de gases sin agrietarse debido a la dilatación térmica. Componentes de frenos y suspensión: Soportes de pinzas de freno, conjuntos de pedales y manguetas, donde la relación entre rigidez y peso determina el rendimiento en circuito.
Equipamiento industrial: fluidos, presión y desgaste
Las bombas, válvulas y equipos de manipulación de fluidos necesitan conductos internos que se ajusten a los modelos de flujo dinámico. Fundimos estas piezas utilizando aleaciones resistentes a la corrosión y endurecidas para soportar el desgaste, entre ellas acero inoxidable martensítico para entornos mecánicos agresivos. Impulsores de bombas: Impulsores cerrados y semiabiertos con álabes curvos y rebajados que son imposibles de mecanizar en una sola pieza. Cuerpos y obturadores de válvulas: Cuerpos de válvulas de compuerta, de bola y de mariposa capaces de soportar presión, destinados al procesamiento químico y a las redes municipales de abastecimiento de agua. Herramientas para pozos de petróleo y gas: Cabezas de perforación, acoplamientos de flujo y válvulas de seguridad diseñadas para resistir ambientes de gas ácido y lodos abrasivos.
Factores de costo y servicios de fundición de inversión
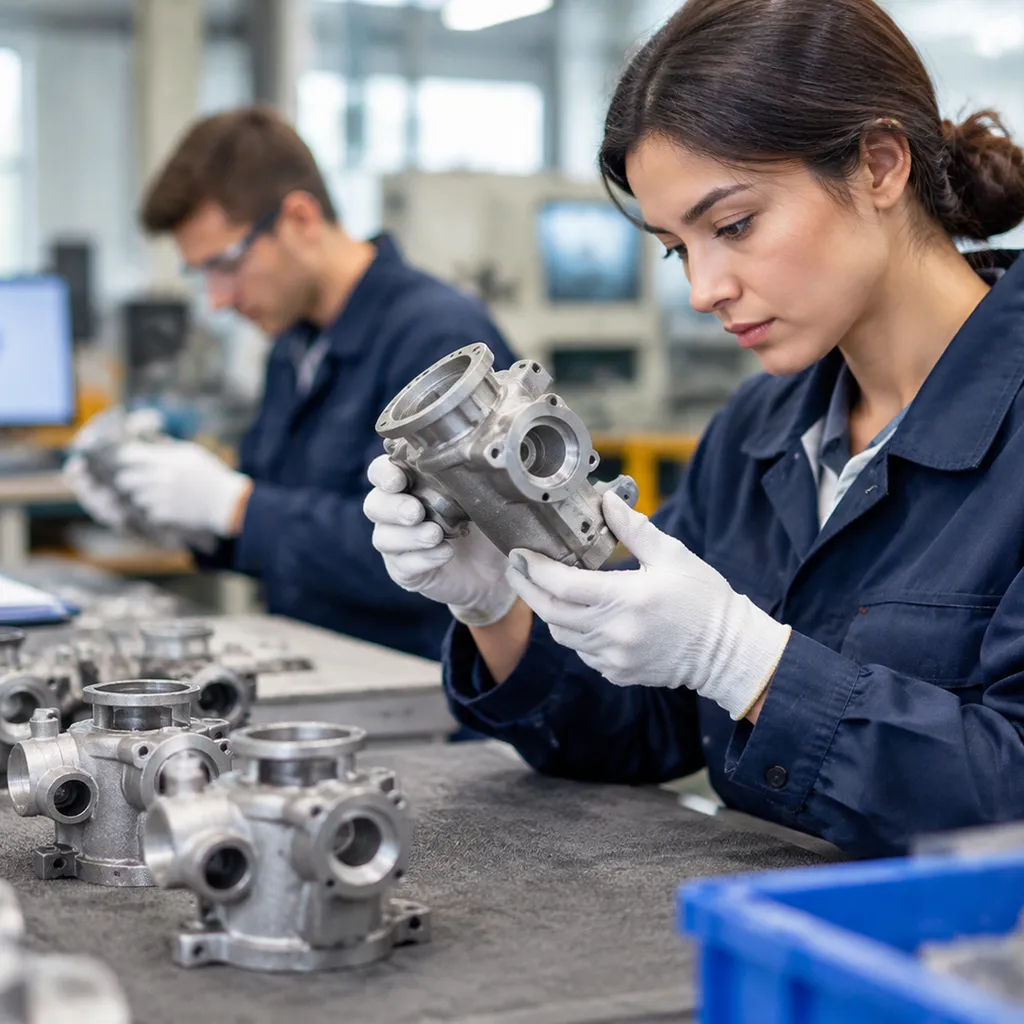
Obtener el mejor retorno en un proyecto de fundición de inversión se reduce a equilibrar las herramientas iniciales frente a la economía de las piezas a largo plazo. Consideramos cuatro factores principales al determinar los costos de producción y elegir servicios confiables de fundición de metales.
Costos de herramientas vs. economía de producción por pieza
Los moldes de inyección de cera representan el principal gasto de capital inicial en fundición de precisión. Aunque las herramientas de aluminio duro o acero requieren una inversión inicial, rápidamente se amortizan en producciones de volumen medio a alto:
- Amortización en volumen alto: Una vez que se corta un molde duradero, los costos de inyección de patrones de cera bajan a centavos por unidad, reduciendo drásticamente el precio total por pieza.
- Reducción del mecanizado secundario: Debido a que el proceso entrega piezas con forma casi neta y alta precisión dimensional, se eliminan múltiples configuraciones de mecanizado CNC en bruto. La inversión en moldes de fundición de precisión que equilibran precisión y durabilidad limita directamente las horas de mecanizado posterior y el desgaste de las herramientas.
- Reducción de desperdicio: Los perfiles de forma casi neta minimizan el desperdicio de aleación en bruto en comparación con la eliminación de material de piezas grandes de un bloque sólido o barra.
| Factor de producción | Volumen bajo (< 100 piezas) | Volumen medio (100–2,500 piezas) | Volumen alto (> 2,500 piezas) |
|---|---|---|---|
| Enfoque de herramientas | Modelos impresos en 3D / Herramientas blandas | Molde de aluminio de una sola cavidad | Molde de acero endurecido de múltiples cavidades |
| cURL Too many subrequests. | cURL Too many subrequests. | Moderado ($3,000–$8,000) | Más alto ($8,000–$25,000+) |
| Costo unitario por pieza | cURL Too many subrequests. | Equilibrado | El más bajo |
| Lead Time | 1–3 semanas | 4–6 weeks | 6–10 weeks |
Prototipado rápido usando patrones de cera impresos en 3D
Para verificación de diseño, comprobaciones de ajuste funcional o series cortas de producción de menos de 50 piezas, cortar un molde de metal duro rara vez es rentable. Utilizamos fundición rápida de prototipos mediante patrones de fotopolímero o cera impresos en 3D de alta resolución:
- Gasto cero en herramientas: Sube el archivo CAD directamente para imprimir el patrón, evita el molde de inyección y pasa directamente a la etapa del molde de cerámica.
- Velocidad en el lanzamiento al mercado: Reduce los tiempos de prototipado de meses a unos pocos días hábiles.
- Iteración de diseño: Permite ajustar la compuerta, probar las transiciones de borrador y verificar la contracción sin modificar los moldes de metal físicos.
Normas de inspección de calidad: Verificación NDT, radiografía y CMM
Un exterior limpio no garantiza una metalurgia sólida. La calidad verificada requiere protocolos estrictos de inspección durante toda la producción:
- Pruebas no destructivas (NDT): La inspección por penetrantes líquidos (LPI) revela grietas superficiales, soldaduras frías y porosidad que atraviesa la superficie que las inspecciones visuales no detectan.
- Inspección radiográfica (Rayos X): Identifica cavidades de contracción internas, atrapamiento de gases e inclusiones en secciones de alta tensión.
- cURL Too many subrequests. Confirma las tolerancias dimensionales críticas del molde en comparación con su modelo 3D CAD original.
- Pruebas químicas y mecánicas: El análisis espectrométrico verifica la química de la aleación por lote, combinada con pruebas de tracción y dureza para confirmar la respuesta al tratamiento térmico.
Preguntas clave para hacer a una fundición de fundición a la inversión antes de realizar un pedido
Antes de realizar un pedido o aprobar la fabricación de los moldes, evalúe a su proveedor con estas preguntas prácticas:
- ¿Qué sistema de cáscara utilizan? Pregunte si utilizan vertido con lodo de sílice de alta integridad o vidrio de agua de menor costo. El sílice en lodo proporciona un acabado de superficie mucho más suave en la fundición a la inversión y una repetibilidad dimensional más precisa.
- ¿Gestionan el diseño de los canales y la modelación de la solidificación internamente? Utilizar simulaciones de software para diseñar el ensamblaje del patrón de cera evita ajustes repetidos en el molde.
- ¿Cuáles son sus límites de aceptación internos de chatarra y porosidad? Confirme si funden según las normas estándar ASTM, ISO o grados de aceptación aeroespacial.
- ¿Puede proporcionar acabado en mecanizado y tratamientos superficiales? Elegir un proveedor con capacidades llave en mano—desde la fundición en bruto y tratamiento térmico hasta roscado final en CNC—elimina las disputas entre proveedores por dimensiones fuera de especificación.
Preguntas frecuentes sobre fundición a la inversión
Aquí tienes respuestas directas y sin rodeos a las preguntas que más escuchamos en el taller sobre tolerancias, volúmenes, calidad de superficie y opciones de herramientas.
¿Qué tolerancias puede mantener de manera realista con fundición a la inversión?
En producción rutinaria, mantenemos tolerancias lineales estándar tolerancias dimensionales de fundición de ±0.005 pulgadas por pulgada (±0.125 mm por 25 mm). Para características críticas en lotes de aleaciones bien controladas, logramos rutinariamente tolerancias premium de ±0.003 pulgadas por pulgada.
- Grado de tolerancia general: Conforma a ISO 8062-3 (típicamente grados DCTG 4 a DCTG 6).
- Planitud y rectitud: Alrededor de ±0.005 a ±0.010 pulgadas por pulgada lineal, dependiendo de la consistencia de la sección transversal.
- Operaciones secundarias: Holes roscados, alojamientos de rodamientos de tolerancia ajustada (requisitos sub-milésimas), y caras de acoplamiento de precisión siempre deben diseñarse con un margen de mecanizado de 0.030–0.060 pulgadas (0.75–1.5 mm).
¿Puede hacer producción de bajo volumen con fundición a la inversión?
Sí. Aunque las herramientas tradicionales de metal pueden ser difíciles de justificar para 10 o 50 piezas, los métodos modernos de fundición rápida por prototipado resuelven esta limitación. Eliminamos los moldes dedicados de inyección de aluminio mediante la impresión de patrones sacrificiales directamente usando resina de estereolitografía (SLA) o cera impresa en 3D.
Este enfoque híbrido le permite ejecutar prototipos de corta duración o cubrir producciones en serie con una fracción del gasto inicial de capital. Si su volumen posteriormente escala a miles, puede hacer una transición suave hacia herramientas permanentes sin alterar la geometría de la pieza. Puede leer más sobre cómo las opciones de patrón impactan en la economía de las piezas en nuestro análisis de precision investment casting.
¿Cuál es la diferencia entre fundición a la cera perdida y fundición en espuma perdida?
Aunque ambos son procesos con patrón desechable, difieren fundamentalmente en los materiales del patrón, el respaldo del molde y la resolución dimensional:
| Feature | Investment Casting (Lost Wax) | Lost Foam Casting |
|---|---|---|
| cURL Too many subrequests. | Cera moldeada o polímeros impresos en 3D | Espuma de poliestireno expandido (EPS) |
| Construcción del molde | Cáscara cerámica sumergida, desmoldeada antes de verter | Lavado refractario sumergido en arena no unida |
| Acción de vertido | Vertido en una cavidad cerámica vacía y precalentada | El metal fundido evapora la espuma durante el vertido |
| Acabado superficial típico | 63 a 125 Ra (1.6 a 3.2 µm) | 150 a 350 Ra (3.8 a 8.9 µm) |
| Riesgo de absorción de carbono | Ninguno (el patrón se quema completamente) | Moderado (común en aceros de bajo carbono) |
| Mejor Usado Para | Geometría compleja, paredes delgadas, especificaciones estrictas | Bloques de motor grandes, culatas, hierro dúctil |
¿Qué valores de acabado superficial Ra logra la fundición a la cera perdida en estado bruto?
En estado bruto investment casting surface finish typically falls between 63 y 125 micropulgadas Ra (1.6 a 3.2 µm Ra).
- Fundición con sol de sílice: Produce las superficies más finas, logrando regularmente 63 a 90 Ra. Este proceso es preferido para herrajes de acero inoxidable, componentes médicos y partes exteriores visibles.
- Fundición con vidrio de agua: Normalmente es más áspera en 125 a 200 Ra, a menudo utilizada para maquinaria industrial más pesada y soportes estructurales.
- Explosión post-cast estándar: Una rápida pasada con chorro de arena o abrasivo de grano fino proporciona a los componentes una apariencia limpia, uniforme y satinada mate directamente de la fundición sin necesidad de pulido mecánico costoso.
 Spanish (Spain)
 English
 Spanish (Peru)
 German
 Korean
 Italian