17. Oktober 2026
Präzisions-Investitionsguss liefert komplexe Metallteile mit glatten Oberflächen, engen Toleranzen und zuverlässiger Leistung für anspruchsvolle Branchen

Was ist Investitionsguss?
Investitionsguss—oft genannt lost-wax casting or precision casting—ist eine Fertigungstechnik, die darauf ausgelegt ist, Metallkomponenten mit außergewöhnlicher Maßgenauigkeit, filigranen Details und glatten Oberflächenfinishs herzustellen. Im Kern basiert der Prozess auf der Erstellung eines genauen Opfermusters (traditionell Wachs), das in eine hochrefraktäre Keramikschale eingebettet wird, das Muster wird ausgegossen, um eine hohle Hohlraum zu hinterlassen, und dieser Hohlraum wird mit geschmolzenem Metall gefüllt.
Wir greifen auf diesen Prozess zurück, wenn herkömmliche Bearbeitung oder Sandguss nicht ausreichen. Er ermöglicht es uns, komplexe, nahezu netzförmige Komponenten zu liefern, die Nachbearbeitungen minimieren, Materialverschwendung reduzieren und die Gesamtkosten pro Einheit sowohl bei Prototypen als auch bei Hochvolumenproduktionen senken.
Wesentliche Phasen des Prozesses
Der gesamte Produktionszyklus durchläuft sechs kontrollierte Phasen, um wiederholbare metallurgische Integrität und enge Toleranzen zu gewährleisten:
- Mustherstellung: Einspritzen speziellen Wachses in eine Aluminiumform, um identische, hochpräzise Repliken des Endteils zu formen.
- Baumassemblierung (Gating): Mehrere Wachsmodelle auf ein zentrales Wachsleitersystem montieren, um einen Produktionsbaum oder Cluster zu bilden.
- Schalenaufbau (Investieren): Das Wachsassemblage wiederholt in flüssigen keramischen Schlickern tauchen und mit feuerfestem Sandstuck beschichten, um eine starre, hochtemperaturbeständige Form zu erstellen.
- Wachsauslösung und Brennen: Verwendung eines Dampftautoklaven, um das Wachs schnell zu evakuieren, gefolgt von Hochtemperatur-Ofenbrennen (bis zu 1.000°C / 1.832°F), um die Schale zu sintern und organische Rückstände zu verbrennen.
- Gießen: Gießen des geschmolzenen Metalls in die vorgeheizte Keramikschale unter Schwerkraft, Vakuum oder Druck.
- Entfernen und Nachbearbeitung: Vibrieren oder Sandstrahlen der Keramikschale, Teile vom Leitersystem abschneiden, Kerben schleifen und abschließende thermische oder Oberflächenbehandlungen durchführen.
Primäre Systemkomponenten
Die Ausführung hochtoleranter Investment-Gussteile basiert auf drei miteinander verbundenen Elementen:
- Wachsmuster: Der dimensionsstabilisierende Anker des gesamten Prozesses. Hochwertige gefüllte oder ungefüllte Musterwachse steuern Volumenrückgang, thermische Ausdehnung und grüne Festigkeit und bestimmen direkt die endgültige Gussform.
- Keramikschlämme und Feuerfeststoffe: Die Formgrundlage. Wir formulieren Schlämme mit Bindemitteln wie cURL Too many subrequests. or water glass vermengt mit feinen feuerfesten Pulvern (wie geschmolzene Silika, Zirkon oder Alumina). Mit groben Stuck-Sanden geschichtet, widerstehen diese Materialien Gießtemperaturen über 1.600°C (2.912°F), ohne dass die Formwandung verformt wird.
- Geschmolzene Metallgüsse: Das Legierungsvolumen. Ob das Gießen von austenitischen Edelstahl, Werkzeugstahl, nicht-eisenhaltigen Aluminiumlegierungen oder nickelbasierten Superlegierungen – präzise Kontrolle über Schmelztemperatur, Entoxidation und Gießgeschwindigkeit verhindert Einschlussbildung, Gaseinschlüsse und Schrumpfungsfehler.
cURL Too many subrequests.
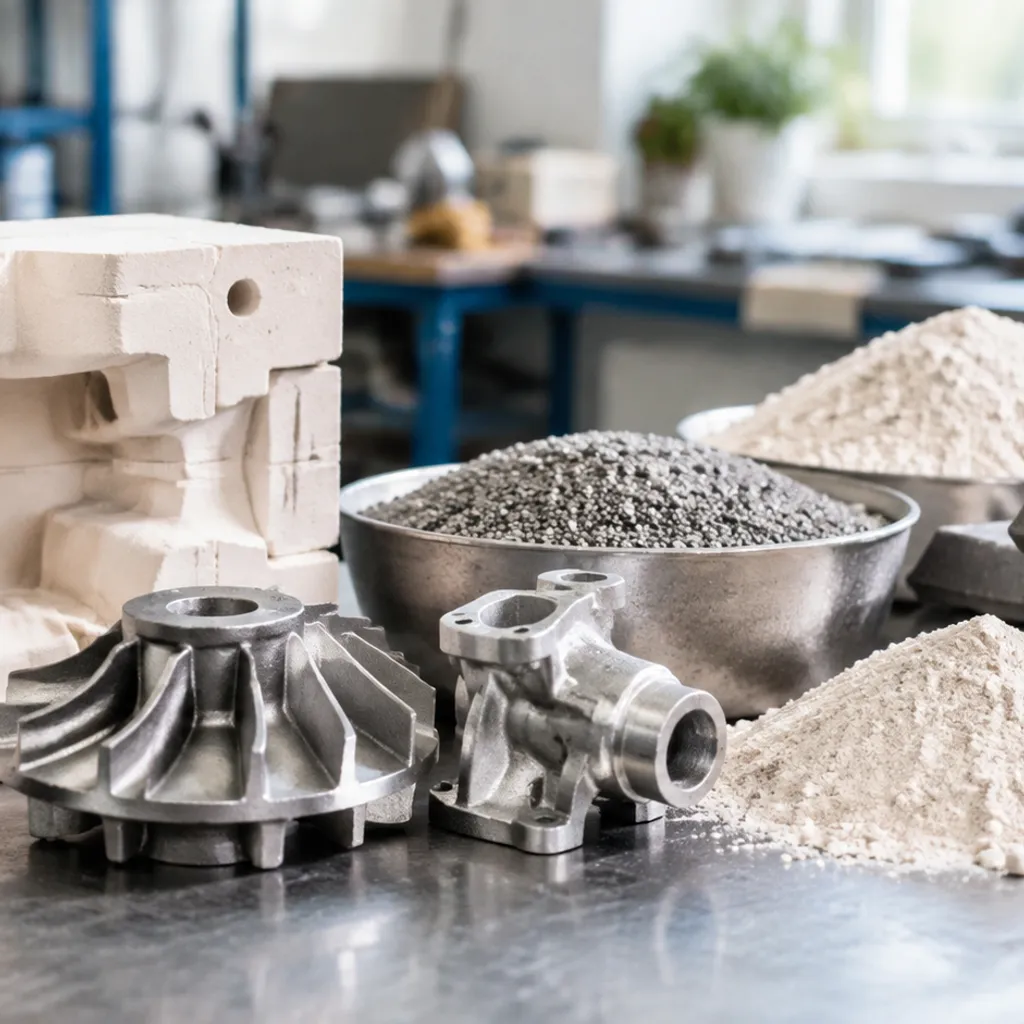
Ein großer Vorteil, auf den wir bei Investment-Gussteilen setzen, ist die nahezu unbegrenzte metallurgische Freiheit. Da keramische Schalenformen extrem hohe Schmelztemperaturen ohne Erosion aushalten können, gießen wir alles, von Standard-Kohlenstoffstählen bis hin zu reaktiven Luft- und Raumfahrt-Superlegierungen, mit gleichbleibender struktureller Integrität.
Eisenlegierungen: Festigkeit, Verschleiß- und Korrosionsbeständigkeit
Eisenmetalle bilden das Rückgrat unserer täglichen Gießoperationen. Sie bieten vorhersehbare mechanische Eigenschaften, hohe Zugfestigkeit und einfache Wärmebehandlungswege.
- Stainless Steel: Die erste Wahl für Korrosionsbeständigkeit und hygienische Anwendungen. Wir gießen regelmäßig austenitische Sorten der Serie 300 (304, 316) für Lebensmittelverarbeitung, Marine- und Chemiesysteme, neben precipitation-härtenden Sorten wie 17-4PH für hochfeste mechanische Komponenten. Kritische Druckbehälterteile nutzen häufig spezialisierte stainless steel valve body casting um chemischer Angriffe und mechanischer Ermüdung zu widerstehen.
- Carbon Steel: Wirtschaftlich und robust. Sorten wie AISI 1020, 1045 und ASTM A216 (WCB) bieten zuverlässige Schweißbarkeit und strukturelle Festigkeit für schwere Maschinen, Automobilhalterungen und Bergbauausrüstung.
- Werkzeugstahl: Formuliert für extreme Härte, Schlagzähigkeit und Verschleißfestigkeit. Wir verwenden Sorten wie A2, D2 und H13, um nahezu netzförmige Schneidwerkzeuge, Stempel und Umformwerkzeuge zu gießen, die minimal nachbearbeitet werden müssen.
Nicht-Eisenmetalle: Leichtgewichtige und leitfähige Lösungen
Wenn Gewichtsersparnis, elektrische Leitfähigkeit oder Funkensicherheit Vorrang vor reinen Zugbelastungen haben, liefern Nicht-Eisenmetalle präzise Ergebnisse.
- Aluminum Alloys: Sorten wie A356 und 6061 bieten außergewöhnliches Verhältnis von Festigkeit zu Gewicht und hohe Wärmeleitfähigkeit für Luft- und Raumfahrthalterungen sowie Elektronikgehäuse.
- Kupfer, Messing und Bronze: Ausgezeichnete Wahlmöglichkeiten für Fluidhandling, dekorative Beschläge und verschleißarme Oberflächen. Phosphorbronze und Aluminiumbronze bieten herausragenden Schutz gegen marine Biofouling und Salzwasserkorrosion.
Bei der Bewertung von Wärmeableitung und Gewichtsreduzierung im Vergleich zu mechanischen Belastungen, Vergleich von Aluminiumguss mit anderen Metallen hilft, das richtige Legierungsverhältnis zu bestimmen, bevor das Design eingefroren wird.
Hochleistungs-Superlegierungen: Extreme Umgebungen
Für Teile, die aggressiven Chemikalien, schweren mechanischen Stößen und Temperaturen über 1.000°C (1.832°F) ausgesetzt sind, versagen Standardlegierungen. Wir verwenden vakuumunterstütztes Investmentgussverfahren für spezielle Superlegierungen:
- Nickelbasierte Superlegierungen (Inconel, Hastelloy): Inconel 718 und 625 behalten bei extremen Betriebstemperaturen hohe Zug- und Kriechbruchfestigkeit. Sie sind essenziell für Turboladerräder, Abgasgebläse und Komponenten von Gasturbinen.
- Kobaltlegierungen (Stellite): Bieten unnachgiebigen Verschleiß- und Gleitreibungswiderstand sowie hohe Temperaturbeständigkeit gegen Korrosion, was sie ideal für Turbinenschaufeln, Ventilsitze im schweren Einsatz und Sägesägezähne macht.
- Titanlegierungen (Ti-6Al-4V): Unter einer kontrollierten Vakuumatmosphäre gegossen, um die Aufnahme von Gasen zu verhindern, bietet Titan ein unübertroffenes Festigkeits-Gewichts-Verhältnis sowie Biokompatibilität für kritische Luft- und Raumfahrtstrukturen und chirurgische Knochenimplantate.
Schnellauswahlmatrix für Legierungen
| Legierungskategorie | Common Grades | cURL Too many subrequests. | Typical Applications |
|---|---|---|---|
| cURL Too many subrequests. | 304, 316, 17-4PH | Hervorragende Korrosionsbeständigkeit, einfache Sterilisation | Ventile, Schiffshardware, Lebensmittelmaschinen |
| Carbon Steel | WCB, 1025, 1045 | Geringe Stückkosten, hohe Zähigkeit, leicht zu schweißen | Strukturwinkel, landwirtschaftliche Geräte |
| Tool Steel | D2, H13, S7 | Hohe Härte, Verschleiß- und Abriebfestigkeit | Formen, Stempel, Verschleißplatten |
| cURL Too many subrequests. | A356, A380 | Ultraleicht, schnelle Wärmeableitung | Kühlkörper, Avionik, leichte Halterungen |
| Nickel-Superlegierungen | Inconel 718/625 | Thermische Stabilität, Kriech- und Oxidationsbeständigkeit | Turbinenschaufeln, Bohrloch-Ölwerkzeuge |
| Titanium | Ti-6Al-4V | Außergewöhnliches Festigkeits-Gewichts-Verhältnis, biokompatibel | Luft- und Raumfahrt-Spanten, medizinische Implantate |
Hauptvorteile der Wahl des Feingießens
Wenn wir Herstellungsverfahren für komplexe Metallkomponenten bewerten, investment casting liefert konstant dort Ergebnisse, wo andere Gießereiverfahren versagen. Durch die Kombination von maßlicher Wiederholgenauigkeit und außergewöhnlicher Designflexibilität umgeht diese Präzisionsgießtechnik die Designlimits herkömmlicher Werkzeuge und schont gleichzeitig die Projektbudgets.
Enge Maßtoleranzen und Endkonturnahe Fertigung
Wir erreichen routinemäßig Guss-Maßtoleranzen von ±0,005 Zoll pro Zoll (linear) bei Standard-Produktionsaufbauten, mit noch engeren Toleranzen bei kritischen Merkmalen. Da die Keramikschale ihre strukturelle Steifigkeit während des gesamten Gießvorgangs behält, kommen die Teile den endgültigen Zeichnungsspezifikationen außergewöhnlich nahe. Dieser endkonturnahe Fertigungsansatz eliminiert überschüssiges Material und stellt sicher, dass Passflächen und Positionierungspunkte nur minimal nachbearbeitet werden müssen.
Hervorragende Oberflächengüte, die Sekundärbearbeitung überflüssig macht
Sandguss hinterlässt oft raue Oberflächen, die ein umfangreiches Schleifen erfordern, aber das Feingussverfahren liefert glatte, gleichmäßige Texturen direkt aus der Schale: Standard-Gussoberfläche: Erreicht typischerweise 125 bis 150 RMS (3,2 bis 3,8 µm Ra). Hochwertige Kieselsol-Systeme: Fähig, 60 bis 90 RMS (1,6 bis 2,3 µm Ra) zu erreichen. cURL Too many subrequests. Geringere Abhängigkeit von Nachschleifen, Fräsen oder kosmetischem Polieren nach dem Guss.
Für tiefere technische Messwerte konsultieren Sie bitte unsere Leitfaden für Oberflächenfinish bei Gussverfahren um erreichbare Ra-Werte über verschiedene Legierungssysteme hinweg zu überprüfen.
Freiheit bei der Gestaltung komplexer Geometrien, Unterböschungen und dünner Wände
Da die Opferwachsmodelle vor dem Gießen ausschmelzen, sinken die Formschrägenbeschränkungen auf nahezu Null. Wir gießen Merkmale, die Werkzeugeinsätze beim Druckguss physikalisch nicht freigeben können: Komplexe Unterböschungen und Sackgassen: Interne Kanäle fließen sauber ohne mehrteilige Baugruppen. Dünnwandfähigkeit: Wände bis herab zu 0,060 Zoll (1,5 mm) lassen sich sowohl bei Eisen- als auch bei Nichteisenlegierungen zuverlässig gießen. Teilekonsolidierung: Wir führen häufig 3- bis 5-teilige Schweißbaugruppen zu einem einzigen Gussteil zusammen, wodurch Schweißnähte und Montageaufwand entfallen.
Reduzierter Materialabfall im Vergleich zur zerspanenden Bearbeitung
Das Fräsen komplexer Teile aus Vormaterial verschlingt Rohstoffe und treibt die Maschinenstundensätze in die Höhe. Die Kombination von Feinguss mit selektivem CNC machining bietet den idealen Hybriden: Wir gießen Metall nur dort, wo es die Geometrie erfordert, schonen teure Legierungen und reservieren Maschinenlaufzeiten streng für kritische Bohrungen und Gewindeschnittstellen.
| Produktionsfaktor | Investment Casting | Konventionelles Sandgussverfahren | Feste Barrenbearbeitung |
|---|---|---|---|
| Materialausnutzung | Hoch (80%–95%) | Mäßig (60%–70%) | Sehr niedrig (10%–30%) |
| Oberflächenqualität nach Guss | 1,6–3,2 µm Ra | 12,5–25 µm Ra | N/A (Schnittfläche) |
| Tolerance Class | CT4 – CT6 | CT9 – CT11 | ISO 2768-m oder besser |
| Potenzial zur Bauteilzusammenfassung | Exceptional | cURL Too many subrequests. | Schlecht (Hohe Maschinenzykluskosten) |
Feinguss vs. alternative Fertigungsmethoden
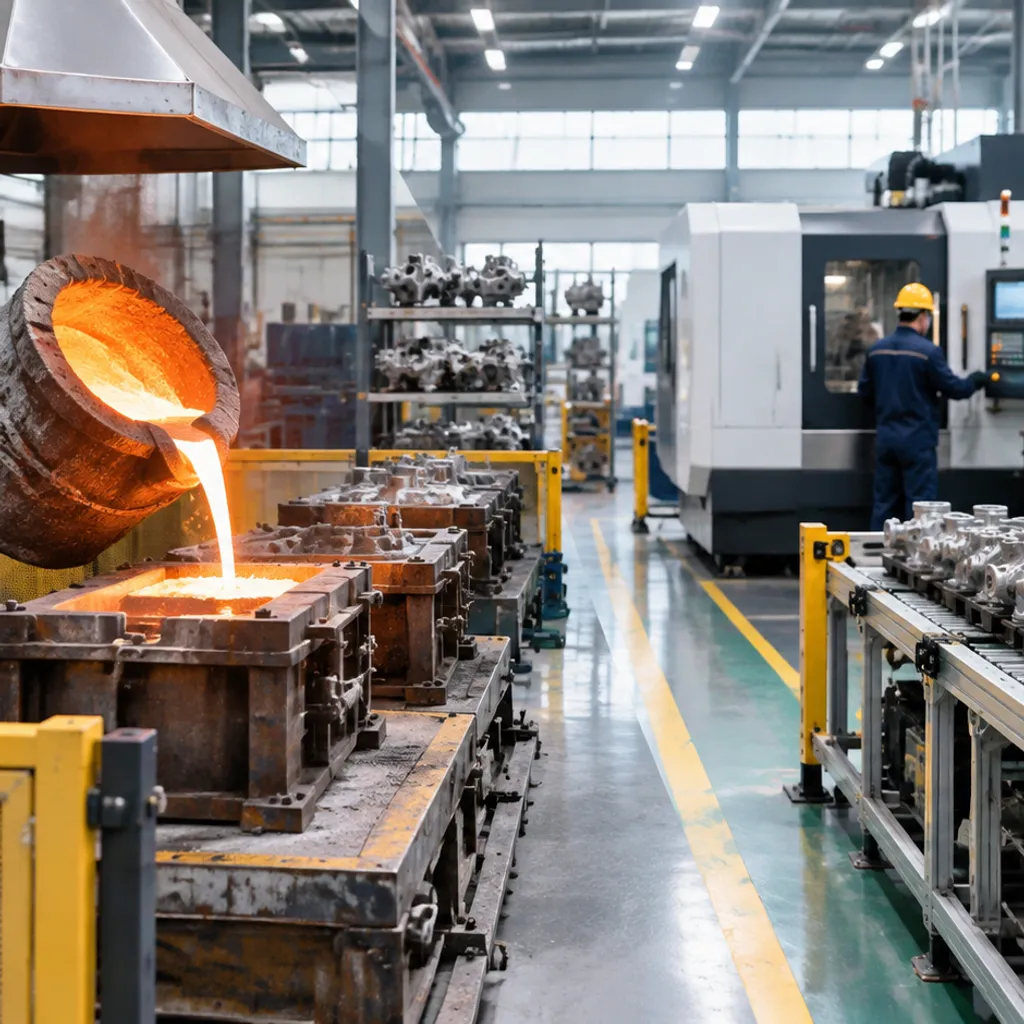
Bei der Auswahl der Herstellungsweise eines Metallbauteils bewerten wir drei praktische Faktoren: Werkzeuginvestition, Bauteilgeometrie und Gesamtkosten nachbearbeitung. Das Verständnis, wie investment casting im Vergleich zu anderen Standardmethoden hilft, kostspielige technische Engpässe zu vermeiden.
| cURL Too many subrequests. | Werkzeuganfangskosten | Oberflächenfinish ($Ra$) | cURL Too many subrequests. | Schrott / Materialverschwendung |
|---|---|---|---|---|
| Investment Casting | cURL Too many subrequests. | 1,6 – 3,2\ μm (63 – 125\ μin) | Beinahe unbegrenzt (Eisen & Nichteisenmetalle) | Sehr niedrig (Nahezu netzförmige Form) |
| Sand Casting | Low | 12,5 – 25\ μm (500 – 1000\ μin) | Breit (Vorwiegend Eisen, Stahl, Bronze) | Mäßig (Schwere Gating & Bearbeitung) |
| cURL Too many subrequests. | Hoch bis Sehr Hoch | 0,8 – 1,6\ μm (32 – 63\ μin) | Eingeschränkt (Aluminium-, Zink-, Magnesiumlegierungen) | Low |
| CNC Machining | Keine (Nur Vorrichtung) | 0,8 – 3,2\ μm (32 – 125\ μin) | Breit (Alle bearbeitbaren Legierungen) | Hoch (Subtraktive Späne) |
Gießerei im Wachsausschmelzverfahren vs. Sandguss: Oberflächenfinish, Details und Stückkosten
When weighing verschiedene Gießverfahren wie Wachsausschmelzverfahren, Druckguss und Sandguss, die primären Kompromisse sind Oberflächenqualität und sekundäre Arbeit:
- Oberflächenfinish und Details: Sandguss hinterlässt eine raue Oberfläche, die häufig eine vollständige mechanische Bearbeitung oder das Schleifen erfordert. Feinguss verwendet feine Keramikschlämme, um glatte, saubere Oberflächen und scharfe Kantendetails direkt aus der Form zu erzielen.
- cURL Too many subrequests. Wir setzen auf Feinguss, wenn Zeichnungen enge Maßtoleranzen (±0,005 in/in) erfordern, die Sandformen nicht konstant einhalten können.
- Gesamtwirtschaftlichkeit der Einheiten: Während Werkzeuge für den Sandguss in der Anschaffung günstiger sind, machen der zusätzliche Bearbeitungsaufwand und die Ausschussraten bei komplexen Teilen den Feinguss oft zur wirtschaftlicheren Wahl für Serienproduktionen.
Feinguss im Vergleich zu Druckguss: Werkzeugkosten und Legierungsoptionen
Druckguss zeichnet sich durch enorme Stückzahlen aus, ist jedoch mit strengen materialbezogenen und finanziellen Einschränkungen verbunden:
- Werkzeugaufwand: Hochdruck-Druckgussformen werden aus gehärtetem Werkzeugstahl gefräst und können leicht Zehntausende von Euro kosten. Wachsspritzgussformen für den Feinguss kosten nur einen Bruchteil davon, was die Einstiegshürde drastisch senkt.
- Legierungsvielfalt: Druckguss ist im Wesentlichen auf NE-Metalle mit niedrigeren Schmelzpunkten (Aluminium, Zink, Magnesium) beschränkt. Wenn Ihr Design Kohlenstoffstahl, Edelstahl oder Hochtemperatur-Nickel-Superlegierungen erfordert, ist Feinguss der funktionale Weg nach vorn.
- Produktionsmaßstab: Druckguss erfordert Aufträge im Bereich von Zehntausenden, um die Werkzeuge zu rechtfertigen. Wir nutzen Feinguss für agile Chargen von Dutzenden bis zu Zehntausenden von Teilen.
Feinguss im Vergleich zu CNC-Bearbeitung: Materialeinsparung bei komplexen Teilen
Das Fräsen von Teilen aus massivem Vormaterial erzeugt enorme Schrottquoten und treibt die Maschinenlaufzeiten in die Höhe:
- Materialausnutzung: Die Bearbeitung eines Taschen-Lüfterrads oder eines komplexen Verteilers aus massivem Material kann 60% bis 80% des Rohmaterials als Späne verschwenden. Beim Feinguss wird Metall direkt in eine konturnahe (near-net-shape) Form gegossen, wodurch nur minimaler Abfall entsteht.
- Verschleiß von Werkzeugen und Zykluszeiten: Zähe Materialien wie Edelstahl 316, Inconel und Titan nutzen Schneidplatten schnell ab. Die Kombination von konturnahem Edelstahlguss mit gezielten CNC-Bearbeitungsdienstleistungen reserviert teure Maschinenzeiten ausschließlich für kritische Passflächen, Gewinde und enge Bohrungstoleranzen.
- Innere Hohlräume: Komplexe innere Kanäle, Hinterstechungsprofile und Hohlprofile, die für Standard-3-Achs- oder 5-Achs-Werkzeuge unmöglich zu bearbeiten sind, können mit löslichen Wachskernen nahtlos gegossen werden.
Schritt-für-Schritt-Feingussprozess
Um eine Blaupause in ein fertiges Metallteil zu verwandeln, verlassen wir uns auf eine streng mehrstufige Sequenz. Präzision in jeder Phase bestimmt die endgültige Toleranz, Oberflächengüte und metallurgische Integrität des Produkts. Wenn Ingenieurteams bewerten, wie man den richtigen Metallguss- und Bearbeitungsprozess auswählt, hilft das Verständnis dieses Workflows zu verdeutlichen, warum Feinguss eine so überlegen reproduzierbare Genauigkeit liefert.
[Wachsinjektion] ➔ [Traubenmontage] ➔ [Keramikschleife & Besandung] ➔ [Autoklaven-Entwachsung] ➔ [Ausbrennen & Gießen] ➔ [Entformen & Abtrennen]
1. Wachsmodell-Herstellung und Traubenmontage
Alles beginnt mit Einwegwerkzeugen. Wir spritzen geschmolzenes Modellwachs in Präzisions-Aluminiumformen ein, um das exakte Duplikat Ihres Bauteils zu formen:
- Maßstäbliche Skalierung: Formkavitäten sind überdimensioniert, um die volumetrische Schrumpfung sowohl während der Wachserstarrung als auch beim Erstarren des Metalls auszugleichen.
- Baustein-Montage: Einzelne Wachsmodelle werden von Hand auf ein zentrales Wachszuführungs- und -kanalsystem geschweißt, wodurch ein Gießcluster oder “Wachsbaum” entsteht.”
- Anschnittoptimierung: Kanäle und Anschnitte sind so konstruiert, dass sie einen ruhigen, laminaren Metallfluss gewährleisten und als thermische Steiger dienen, um Schrumpfungshohlräume zu beseitigen.
2. Tauchen in die Keramikschale, Stukko-Beschichtung und Trocknung
Der Wachsbaum dient als Kern, um den herum wir eine starre, hochtemperaturbeständige Keramikschalenform:
- aufbauen. Primärschicht: Der Baum wird in eine feine Kieselsol-Feingieß-.
- schlämme getaucht und sofort mit feinkörnigem Zirkonsand (Stukko) bestreut. Diese erste Schicht sorgt für die scharfen Details des Teils und eine glatte Gussoberfläche. Stützschichten:.
- Nachdem die Grundschicht abgebunden ist, durchläuft das Cluster 4 bis 8 aufeinanderfolgende Zyklen mit gröberen feuerfesten Schlämmen und Tonerde- oder Mullit-Stukko. Kontrollierte Trocknung:.
Jede Schicht trocknet in einer streng kontrollierten Umgebung (Temperatur, relative Luftfeuchtigkeit und Luftstrom), um Risse oder Delaminierung der Schale zu verhindern.
3. Entwachsen im Autoklaven und Hochtemperatur-Schalenausbrennen
- Bevor die geschmolzene Legierung eingefüllt wird, muss das Wachsmodell vollständig entfernt werden, ohne die Keramikstruktur zu zerstören: Entwachsungsoverall (Autoklav):.
- Hochtemperatur-Ausbrennen: Die leeren Schalen werden in einen Ausbrennofen gebracht, der auf 1.650 °F bis 2.000 °F (900 °C bis 1.100 °C) erhitzt wird. Dies verbrennt restliche Wachsdämpfe, sintert das keramische Material für eine optimale Zugfestigkeit und wärmt die Form vor.
4. Gießen von geschmolzenem Metall und kontrollierte Abkühlung
Das Gießen von Metall in eine heiße Keramikschale verhindert einen Thermoschock, reduziert ein vorzeitiges Erstarren und sorgt dafür, dass sich dünne Strukturwände vollständig füllen:
| Gießfaktor | Standardpraxis | Konstruktive Auswirkung |
|---|---|---|
| Schalentemperatur | 1.470 °F – 1.830 °F (800 °C – 1000 °C) | Verhindert vorzeitiges Erstarren in dünnen Wänden |
| Atmosphäre | Luftschmelze oder Vakuuminduktion (VIM) | Eliminiert Oxidation in reaktiven Legierungen |
| Abkühlprofil | Kontrollierte Raumluft- oder isolierte Kühlung | Bestimmt Kornstruktur und mechanische Eigenschaften |
Die geschmolzene Legierung gelangt durch Schwerkraft, Druckunterstützung oder Vakuumguss in den Hohlraum und erfasst jeden scharfen Übergang bis hin zu Radien im Bruchteil eines Millimeters.
5. Schalenausschlagen, Gießlaufabtrennung und Nachbearbeitung
Sobald die Baugruppe die Umgebungstemperatur erreicht hat, hat die Keramikschale ihren Zweck erfüllt und muss entfernt werden:
- Mechanisches Ausschlagen: Pneumatische Vibrationshämmer, Wasserstrahlanlagen und Strahlanlagen zertrümmern und entfernen die Keramikschale vom Metallbaum.
- Gießlaufabtrennung: Die Gussteile werden mit Trennschleifscheiben, Bandsägen oder Plasmaschneidern vom zentralen Eingusskanal getrennt.
- Schleifen und Verblenden der Angüsse: Verbleibende Überstände der Angüsse werden bündig auf die nominalen Zeichnungsmaße geschliffen.
- cURL Too many subrequests. Je nach Spezifikation durchlaufen die Teile eine Wärmebehandlung (Lösungsglühen, Abschrecken und Anlassen), chemisches Laugen für interne Kerne und Standard-Oberflächenbehandlungen, um das vorgegebene Toleranzfeld zu erreichen.
Konstruktionsregeln für Feingussteile
Wenn wir CAD-Modelle prüfen für investment casting, ist unser Ziel einfach: Sekundäre Bearbeitungsschritte eliminieren, innere Lterscheinungen minimieren und sicherstellen, dass jeder Guss sauber fließt. Frühzeitiges Design auf Gießbarkeit spart wochenlange Werkzeuganpassungen und hält die Ausschussraten nahe bei Null.
Empfohlene Wandstärke und Radiusübergänge
Gleichmäßige Wände sind die goldene Regel von precision casting. Wenn sich Abschnitte mit stark unterschiedlichen Geschwindigkeiten abkühlen, führt dies zu inneren Spannungen und Verzug.
- Minimum Wall Thickness: Für kleine Teile gießen wir zuverlässig Wände bis zu 0,060 Zoll (1,5 mm) unter Verwendung von Standard-Kieselsol-Keramikschalenformen. Größere Bauteile erzielen die besten Ergebnisse bei Wandstärken über 0,120 Zoll (3,0 mm) um Fehlgüsse und unvollständige Füllungen zu vermeiden.
- Schrittweise Wandübergänge: Wenn Sie zwischen verschiedenen Dicken wechseln müssen, verwenden Sie eine 3:1-Verjüngung. Abrupte Absätze erzeugen Hotspots, die geschmolzenes Metall einschließen und zu Schwindungshohlräumen führen.
- Großzügige Radien und Übergänge: Scharfe Innenecken wirken als Spannungskonzentratoren und lassen die Keramikschale beim Ausbrennen reißen. Wir empfehlen einen Inneneckenradius von mindestens R = 0,5 × Wandstärke (mindestens 0,040 Zoll / 1,0 mm). Außeneckenradien sollten der lokalen Wandstärke entsprechen, um gleichmäßige Abkühlungsraten zu gewährleisten.
Richtlinien für Entformungsschrägen und Toleranzerwartungen
Im Gegensatz zu Dauerformverfahren oder Sandguss wird beim Feinguss verlustbares Wachswerkzeug verwendet, das sauber ausschmilzt oder sich auflöst.
- Null Neigungswinkel: Bei den meisten Merkmalen, ist eine Entformungsschräge von 0° vollständig machbar. Für tiefe Sacklöcher oder lange interne Kerne kann das Hinzufügen einer leichten Schräge von 0,25° bis 0,5° beschleunigt die Entnahme des Wachsmodells und verlängert die Lebensdauer der Aluminiumkokille.
- Maßtoleranzen für den Guss: Standardmäßige lineare Toleranzen für die Feingussproduktion liegen typischerweise innerhalb von ±0,005 Zoll/Zoll (±0,13 mm pro 25 mm). Engere Maßanforderungen können auf lokalisierten kritischen Oberflächen eingehalten werden, aber breit angelegte enge Grenzen erhöhen den Nacharbeitsaufwand.
When sourcing Präzisionsmetallteile mit engen Toleranzen und kurzen Durchlaufzeiten, wenn Sie Ihre funktionalen Bezugspunkte frühzeitig mit uns teilen, stellen wir sicher, dass wir die Wachsformen passend zu Ihren exakten nachgelagerten Bearbeitungsaufbauten herstellen.
Kurzübersicht: Designgrenzen für den Feinguss
| Konstruktionsparameter | Mindestrichtlinie | Bevorzugt / Nominal |
|---|---|---|
| Wall Thickness | 0,060 Zoll (1,5 mm) | 0,120–0,250 Zoll (3,0–6,3 mm) |
| Fillet Radius | 0,040 Zoll (1,0 mm) | Gleich dem Nennwanddicke |
| Entlüftungswinkel | 0° (Standardmerkmale) | 0,5° (tiefe Rippen und Blindbohrungen) |
| Bohrungsdurchmesser | 0,080 Zoll (2,0 mm) | Über 0,125 Zoll (3,2 mm) für Durchgangsbohrungen |
| Lineare Toleranz | ±0,003 Zoll (0,08 mm) lokalisiert | ±0,005 Zoll/Zoll standardmäßig |
Design für richtiges Gating, Schrumpfkontrolle und minimale Porosität
Schrumpfung beim Erstarren ist eine unvermeidliche physikalische Realität beim Metallguss. Die Steuerung hängt von intelligenter Geometrie und gezielten Gating-Pfaden ab.
- Design für gerichtetes Erstarren: Metall muss schrittweise vom dünnsten Ende zurück zum Gating- und Riser-System erstarren. Isoliere niemals eine schwere Erhebung hinter einem dünnen Netz, sonst zieht diese Erhebung beim Abkühlen eine Schrumpfblase aus dem umgebenden Metall.
- Schneide schwere Bereiche aus: Wenn Ihr Teil Volumen für die Befestigungskraft benötigt, kjerne es von hinten oder unten aus. Das Ersetzen von massiven Blöcken durch rippenartige, gleichwandige Strukturen reduziert das Gewicht des Teils, verhindert Setzmarken auf kosmetischen Flächen und verkürzt die Zykluszeiten erheblich.
- Lage von Teilungslinien und Gating: Halten Sie Zuführpunkte flach und zugänglich. Das Platzieren von Gating auf nicht-kritischen funktionalen Flächen vereinfacht das Nachbearbeiten und Schleifen nach dem Guss, was die Kosten für die Endbearbeitung der Teile in der Produktion senkt.
Häufige industrielle Anwendungen für Feinguss
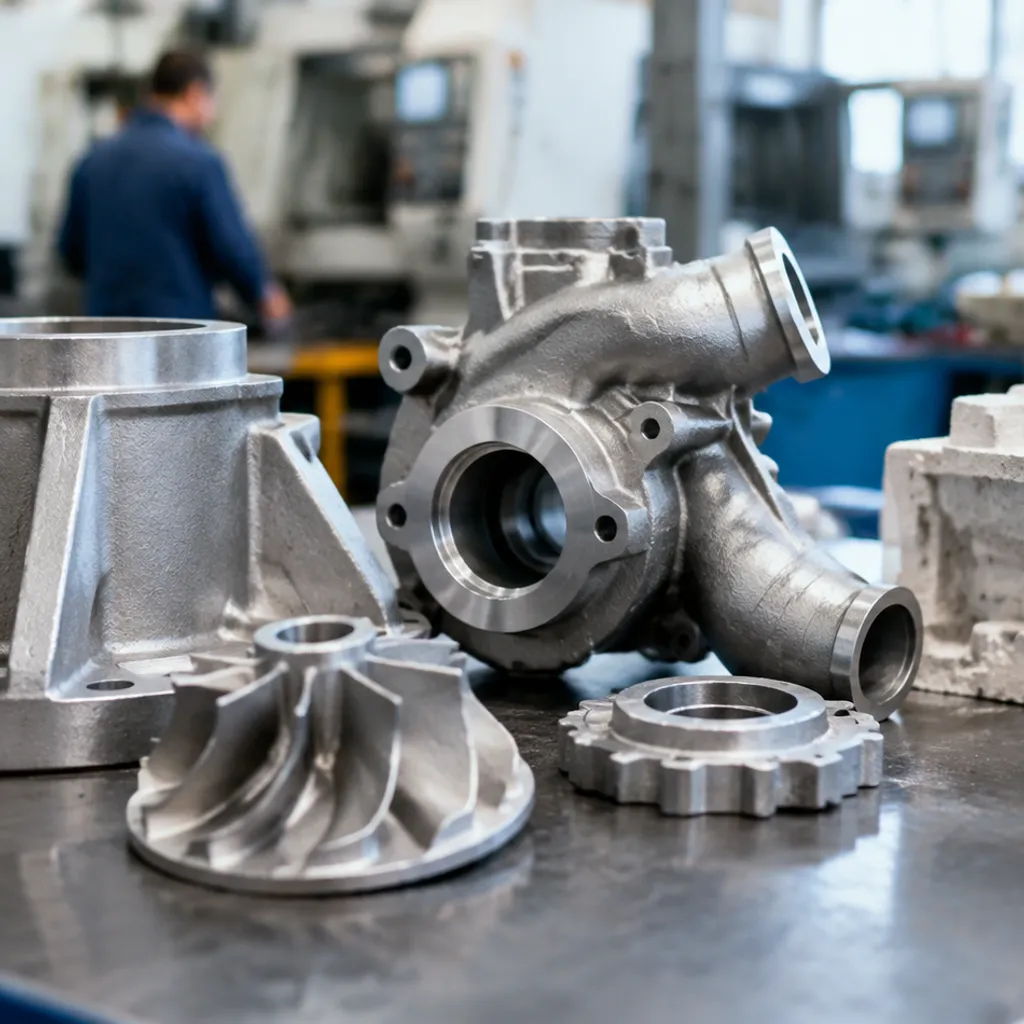
Wenn herkömmliche Bearbeitung hohe Ausschusskosten verursacht oder Blechfabriken bei zyklischer Belastung versagen, wenden wir uns an investment casting. Der Prozess liefert außergewöhnliche Details und strukturelle Integrität in anspruchsvollen Branchen, in denen ein Versagen keine Option ist.
Luft- und Raumfahrt: Hohe Festigkeit, geringes Gewicht
Luft- und Raumfahrtmontagen erfordern Teile, die extreme thermische Zyklen ohne zusätzliches Totengewicht überleben. Durch die Nutzung von Präzisionsgussformen eliminieren wir mehrteilige geschweißte Halterungen zugunsten einzelner, netzförmiger Geometrien. Turbinenblätter und -schaufeln: Gegossen aus hochtemperaturbeständigen Nickel-Superlegierungen mit internen Kühlkanälen. Strukturelle Flugzeugrahmenhalterungen: Dünnwandige, hochfeste Titan- und Aluminiumteile, die das Gewicht reduzieren und gleichzeitig die Flugzeugrahmenermüdung widerstehen. Kraftstoffsystemkomponenten: Druckdichte, komplexe Verteilerstücke, die ohne leak-prone Fugen gestaltet sind.
Medizin: Biokompatibilität und komplexe Ergonomie
Medizinische Geräte erfordern chirurgische Genauigkeit und fehlerfreie Oberflächen. Wir gießen mit chirurgischem Edelstahl und Kobalt-Chrom-Legierungen, um strenge regulatorische Standards zu erfüllen. Orthopädische Implantate: Hüftstämme, Knieauflagen und Wirbelsäulengehäuse, die kontrollierte Oberflächenstrukturen für Knochenwachstum benötigen. Chirurgisches Instrumentarium: Ergonomische Griffe, Zangen und Skalpellkörper, die durch wiederholte Autoklavierzyklen Steifigkeit und Korrosionsbeständigkeit erfordern. Prothetische Hardware: Leichte funktionale Verbindungen und strukturelle Anschlüsse, die auf enge Toleranzen abgestimmt sind.
Automobil und Motorsport: Hitze und hohe Belastung
Moderne Automobil- und Hochleistungsingenieurwesen setzen stark auf Investmentguss, um extreme Abgastemperaturen und rotierende Belastungen mit minimalem rotierendem Masse zu bewältigen. Turbolader-Hardware: Turbinengehäuse und Wastegate-Ventile, gegossen aus hochnickelhaltigen Legierungen, um Exhaustgas-Spitzen über 1.000°C zu überleben. Abgaskrümmer: Glatte, dünnwandige Läufer, die den Gasfluss optimieren, ohne bei thermischer Expansion zu reißen. Bremse- und Fahrwerkskomponenten: Bremssättelhalter, Pedalbaugruppen und Aufhängungen, bei denen Steifigkeits-Gewichts-Verhältnisse die Rennstreckenleistung bestimmen.
Industrielle Hardware: Fluide, Druck und Verschleiß
Pumpen, Ventile und fluidführende Geräte benötigen innere Wege, die dynamischen Strömungsmodellen entsprechen. Wir gießen diese Teile aus korrosionsbeständigen und verschleißharten Legierungen, einschließlich Martensit-Stahl für aggressive mechanische Umgebungen. Pumpenlaufräder: Geschlossene und halb offene Laufräder mit gebogenen, untergeschnittenen Schaufeln, die in einem Stück nicht maschinell herstellbar sind. Ventilkörper und -stopfen: Druckhalteklappen, Kugel- und Butterfly-Ventilgehäuse für die chemische Verarbeitung und kommunale Wassernetze. Öl- & Gas-Downhole-Werkzeuge: Bohrköpfe, Fließkupplungen und Sicherheitsventile, die entwickelt wurden, um sauren Gas- und abrasiven Schlammumgebungen zu widerstehen.
Kostenfaktoren und Beschaffung von Gießereidienstleistungen
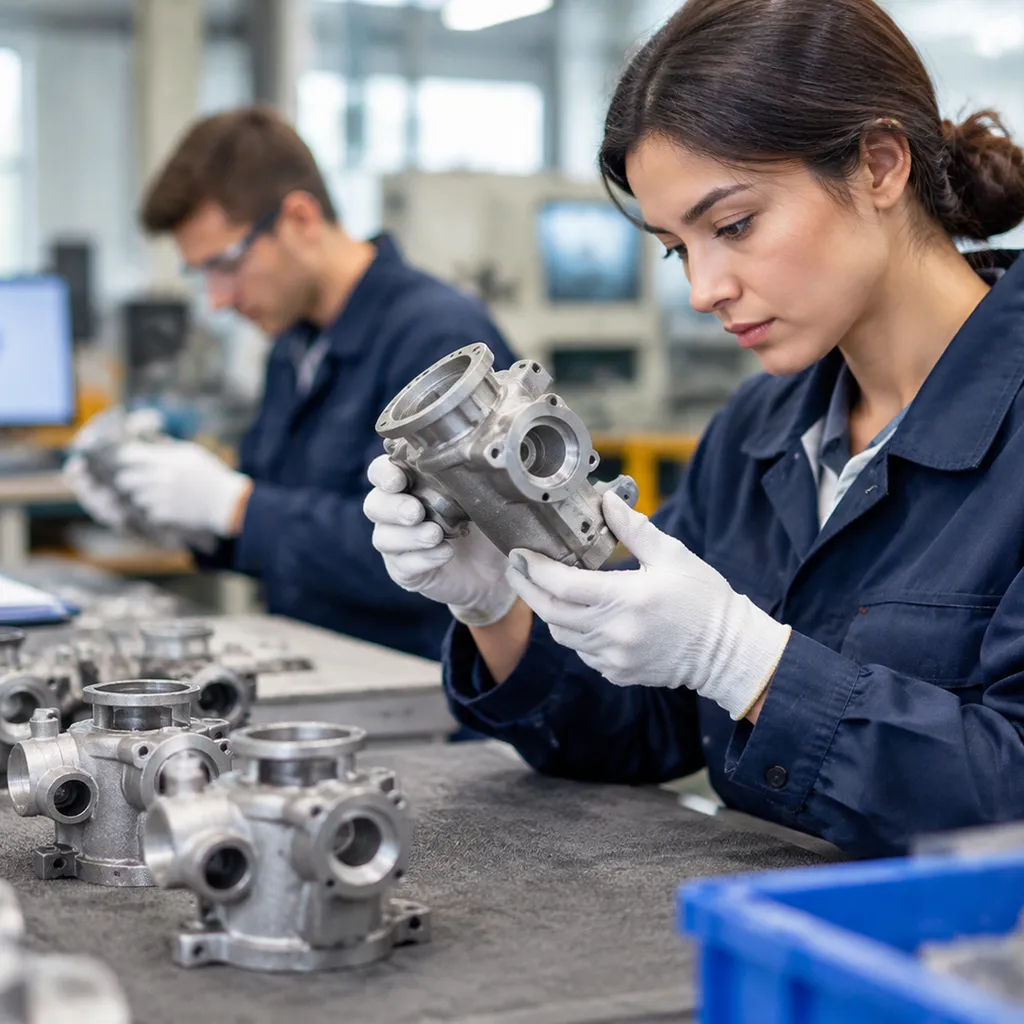
Der beste Return on Investment bei einem Gießprojekt hängt davon ab, wie man die anfänglichen Werkzeugkosten gegen die langfristigen Teileconomics abwägt. Wir betrachten vier Kernfaktoren bei der Kalkulation der Produktionskosten und der Auswahl zuverlässiger Metallgießereien.
Werkzeugkosten vs. Stückkosten bei der Produktion
Wachsspritzformen stellen die Hauptinvestition bei der Präzisionsgussherstellung dar. Während harte Aluminium- oder Stahlwerkzeuge eine Anfangsinvestition erfordern, zahlt sich dies bei mittleren bis hohen Produktionsläufen schnell aus:
- Amortisation bei hohen Stückzahlen: Sobald eine langlebige Form hergestellt ist, sinken die Wachsspritzkosten pro Stück auf wenige Cent, was die Gesamtkosten pro Stück erheblich reduziert.
- Reduzierte Nachbearbeitung: Da der Prozess Teile mit nahezu Endform und hoher Maßgenauigkeit liefert, entfallen mehrere CNC-Rauhbearbeitungssets. Die Investition in Präzisionsgussformen, die Genauigkeit und Haltbarkeit ausbalancieren begrenzen direkt die nachgelagerten Bearbeitungsstunden und den Werkzeugverschleiß.
- Schrottreduktion: Nahe-End-Profile minimieren den Rohlegierungsabfall im Vergleich zum Ausschneiden von Teilen aus massiven Brammen oder Stangenmaterial.
| Produktionsfaktor | Kleine Stückzahl (< 100 Stück) | Mittlere Stückzahl (100–2.500 Stück) | Hohe Stückzahl (> 2.500 Stück) |
|---|---|---|---|
| Werkzeugansatz | 3D-gedruckte Muster / Weichwerkzeuge | Ein-Kavitäten-Aluminiumform | Mehr-Kavitäten-Hartstahlwerkzeug |
| cURL Too many subrequests. | cURL Too many subrequests. | Mäßig ($3.000–$8.000) | Höher ($8.000–$25.000+) |
| Stückkosten pro Einheit | cURL Too many subrequests. | Ausgewogen | Niedrigster |
| Lead Time | 1–3 Wochen | 4–6 weeks | 6–10 weeks |
Schnelles Prototyping mit 3D-gedruckten Wachsmodellen
Für Designüberprüfung, funktionale Passformprüfungen oder kurze Produktionsläufe unter 50 Stück ist das Schneiden einer Hartmetallform selten kosteneffektiv. Wir nutzen Rapid-Prototyp-Gießen mit hochauflösenden 3D-gedruckten Photopolymer- oder Wachsmodellen:
- Keine Werkzeugkosten: Laden Sie die CAD-Datei direkt hoch, um das Modell zu drucken, überspringen Sie die Spritzgießform und gehen Sie direkt zum Keramikschalenformstadium über.
- Markteinführungsgeschwindigkeit: Reduziert die Prototyping-Lead-Zeiten von Monaten auf wenige Geschäftstage.
- Designiteration: Ermöglicht es Ihnen, Gating, Testentwurf-Übergänge zu justieren und Schrumpfung zu überprüfen, ohne physische Metallwerkzeuge zu modifizieren.
Qualitätskontrollstandards: ZfP, Röntgen- und Koordinatenmessgerät-Überprüfung
Ein sauberer Außenbereich garantiert keine einwandfreie Metallurgie. Überprüfte Qualität erfordert strenge Inspektionsprotokolle während der gesamten Produktionslaufzeit:
- Zerstörungsfreie Prüfung (ZfP): Flüssigkeitsdurchdringungsprüfung (LPI) zeigt Oberflächenrisse, Kaltverschweißungen und oberflächenbrechende Porosität, die visuelle Kontrollen übersehen.
- Röntgendiagnostik (Röntgen): Erkennt innere Schrumpfungsblasen, Gaseinschlüsse und Einschlüsse in hochbelasteten Bereichen.
- cURL Too many subrequests. Bestätigt kritische Maßtoleranzen der Gussform im Vergleich zu Ihrem ursprünglichen 3D-CAD-Modell.
- Chemische und mechanische Prüfungen: Spektrometrische Analyse bestätigt die Legierungszusammensetzung pro Charge, kombiniert mit Zug- und Härteprüfungen, um das Härtungsverhalten zu bestätigen.
Wichtige Fragen an eine Gießerei für Investitionsgüsse vor der Bestellung
Bevor Sie eine Bestellung aufgeben oder die Werkzeugfertigung genehmigen, prüfen Sie Ihren Lieferanten mit diesen praktischen Fragen:
- Welches Schalen-System verwenden Sie? Fragen Sie, ob sie mit hochintegritärer Siliziumsol-Lösung oder kostengünstigerem Wasserglas gießen. Siliziumsol sorgt für eine viel glattere Oberflächenbeschaffenheit des Gusses und eine engere Maßhaltigkeit.
- Übernehmen Sie das Gating-Design und die Erstarrungsmodellierung intern? Die Verwendung von Softwaresimulationen zur Entwicklung der Wachsmodellmontage vermeidet wiederholte Formanpassungen.
- Was sind Ihre internen Akzeptanzgrenzen für Ausschuss und Porosität? Bestätigen Sie, ob sie nach den Standard-ASTM-, ISO- oder Luft- und Raumfahrt-Akzeptanzklassen gießen.
- Können Sie Oberflächenbearbeitung und Oberflächenbehandlungen anbieten? Die Wahl eines Anbieters mit schlüsselfertigen Fähigkeiten – von Rohguss und Wärmebehandlung bis hin zu finaler CNC-Drehung – verhindert Schuldzuweisungen zwischen Lieferanten bei Abweichungen von den Spezifikationen.
FAQs zum Investmentguss
Hier sind direkte, klare Antworten auf die Fragen, die wir am häufigsten auf der Werkstattseite zu Toleranzen, Volumen, Oberflächenqualität und Werkzeugoptionen hören.
Welche Toleranzen können Sie beim Investmentguss realistisch einhalten?
Im Routinebetrieb halten wir standardmäßig lineare Toleranzen von Guss-Maßtoleranzen ±0,005 Zoll pro Zoll (±0,125 mm pro 25 mm). Für kritische Merkmale bei gut kontrollierten Legierungsserien erreichen wir routinemäßig Premiumtoleranzen von ±0,003 Zoll pro Zoll.
- Allgemeine Toleranzklasse: Entspricht ISO 8062-3 (typischerweise Klassen DCTG 4 bis DCTG 6).
- Planheit und Geradheit: Etwa ±0,005 bis ±0,010 Zoll pro linearem Zoll, abhängig von der Querschnittskonstanz.
- Sekundäroperationen: Gewindebohrungen, enge Toleranzen bei Lagerbuchsen (Unter-0,001 Zoll Anforderungen) und präzise Passflächen sollten immer mit einer Bearbeitungszugabe von 0,030–0,060 Zoll (0,75–1,5 mm) geplant werden.
Können Sie Kleinserien mit Investmentguss produzieren?
Ja. Während herkömmliche Metallwerkzeuge bei 10 oder 50 Stück schwer zu rechtfertigen sind, ist modernes schnelles Prototypen-Gießen Methoden lösen diese Einschränkung. Wir eliminieren spezielle Aluminium-Injektionsformen, indem wir Opfermuster direkt mit Stereolithographie (SLA)-Harz oder 3D-gedrucktem Wachs drucken.
Dieser hybride Ansatz ermöglicht es, Kurzserien-Prototypen oder Übergangsproduktionen mit einem Bruchteil der anfänglichen Kapitalaufwendungen durchzuführen. Wenn Ihr Volumen später in die Tausende geht, können Sie nahtlos auf dauerhafte Werkzeuge umsteigen, ohne die Bauteilgeometrie zu verändern. Sie können mehr darüber lesen, wie die Musterwahl die Wirtschaftlichkeit der Teile beeinflusst, in unserer Analyse von precision investment casting.
Was ist der Unterschied zwischen Feinguss und verlorenem Schaumguss?
Obwohl beide Verfahren Muster verwenden, die nach dem Gießen zerstört werden, unterscheiden sie sich grundlegend in den Mustermaterialien, der Formunterstützung und der Maßhaltigkeit:
| cURL Too many subrequests. | Investment Casting (Lost Wax) | cURL Too many subrequests. |
|---|---|---|
| cURL Too many subrequests. | Gegossenes Wachs oder 3D-gedruckte Polymere | Expandiertes Polystyrol (EPS)-Schaum |
| Formenkonstruktion | Eintauchter keramischer Mantel, vor dem Gießen entbrennbar | Refraktärwaschung, in ungebundenem Sand eingetaucht |
| Gießvorgang | In eine leere, vorgeheizte keramische Kavität gegossen | Geschmolzenes Metall verdampft den Schaum während des Gießens |
| Typische Oberflächenrauheit | 63 bis 125 Ra (1,6 bis 3,2 µm) | 150 bis 350 Ra (3,8 bis 8,9 µm) |
| Risiko der Kohlenstoffaufnahme | Kein Risiko (Muster wird vollständig verbrannt) | Mäßiges Risiko (häufig bei niedriglegierten Stählen) |
| Am besten geeignet für | Komplexe Geometrie, dünne Wände, enge Spezifikationen | Große Motorblöcke, Zylinderköpfe, duktiles Eisen |
Welche Oberflächenrauheitswerte (Ra) erreicht die Gusstechnik bei der Erstbeschichtung?
Guss investment casting surface finish typically falls between 63 und 125 Mikroinch Ra (1,6 bis 3,2 µm Ra).
- Silica-Gel-Guss: Erzielt die feinsten Oberflächen und erreicht regelmäßig 63 bis 90 Ra. Dieser Prozess ist bevorzugt für Edelstahlteile, medizinische Komponenten und sichtbare Außenbauteile.
- Wasserglas-Guss: Liegt typischerweise gröber bei 125 bis 200 Ra, wird häufig für schwerere Industriegeräte und Strukturhalter verwendet.
- Standard-Post-Guss-Blast: Eine schnelle Behandlung mit Perlen- oder feinem Schleifstrahl verleiht Komponenten direkt aus der Gießerei ein sauberes, einheitliches, mattes Satin-Design, ohne dass teure mechanische Politur erforderlich ist.
 German
 English
 Spanish (Peru)
 Korean
 Spanish (Spain)
 Italian