17 de octubre de 2026
La fundición a la inversión de precisión entrega piezas metálicas complejas con superficies suaves, tolerancias estrictas y rendimiento confiable para industrias exigentes

¿Qué es la fundición a la inversión?
La fundición a la inversión—a menudo llamada lost-wax casting or precision casting—es una técnica de fabricación diseñada para producir componentes metálicos con una precisión dimensional excepcional, detalles intrincados y acabados superficiales suaves. En su núcleo, el proceso consiste en crear un patrón sacrificial exacto (tradicionalmente de cera), encasarlo en una cáscara cerámica de alta refractariedad, fundir el patrón para dejar una cavidad hueca y rellenar esa cavidad con metal fundido.
Acudimos a este proceso cuando el mecanizado convencional o la fundición en arena no son suficientes. Permite entregar componentes complejos, casi en forma final, que minimizan el mecanizado secundario, reducen el desperdicio de material y disminuyen los costos totales por unidad tanto en lotes de prototipos como en producción a gran volumen.
Etapas principales del proceso
Todo el ciclo de producción pasa por seis fases controladas para garantizar la integridad metalúrgica repetible y tolerancias estrictas:
- Producción del patrón: Inyectar cera especializada en un molde de aluminio para formar réplicas idénticas y de alta precisión de la pieza final.
- Ensamblaje en árbol (Sistema de alimentación): Montar múltiples patrones de cera en un sistema central de conductos de cera para formar un “árbol” de producción o agrupación.
- Construcción de la cáscara (Inversión): Sumergir repetidamente el conjunto de cera en una mezcla líquida de cerámica y recubrirlo con estuco de arena refractaria para construir un molde rígido de alta temperatura.
- Deswaxing y sinterizado: Utilizar un autoclave de vapor para evacuar rápidamente la cera, seguido de un sinterizado en horno a alta temperatura (hasta 1.000°C / 1.832°F) para sinterizar la cáscara y quemar los residuos orgánicos.
- Vertido: Fundición del metal fundido en la cáscara cerámica precalentada bajo gravedad, vacío o presión.
- Desmoldeo y acabado: Vibrar o blastear para eliminar la cáscara cerámica, cortar las piezas del sistema de conductos, lijar las compuertas y realizar tratamientos térmicos o superficiales finales.
Componentes principales del sistema
La ejecución de fundiciones de inversión de alta tolerancia depende de tres elementos interrelacionados:
- Modelos de cera: El ancla dimensional de todo el proceso. Las ceras de patrón de alta calidad, rellenas o sin rellenar, controlan la contracción volumétrica, la expansión térmica y la resistencia en verde, estableciendo directamente el volumen final de la fundición.
- Láminas cerámicas y refractarios: La base del molde. Formulamos las láminas usando aglutinantes como silica sol or water glass mezclados con finas polvos refractarios (como sílice fundida, zirconio o alúmina). Compuestas con arenas de estuco grueso, estos materiales soportan temperaturas de vertido superiores a 1.600°C sin deformación de las paredes del molde.
- Vertidos de metal fundido: La carga de aleación. Ya sea vertiendo aceros inoxidables austeníticos, aceros de herramienta, aleaciones de aluminio no ferrosas o superaleaciones a base de níquel, el control preciso de la temperatura de fusión, la desoxidación y la velocidad de vertido previene inclusiones, atrapamiento de gases y defectos por contracción.
cURL Too many subrequests.
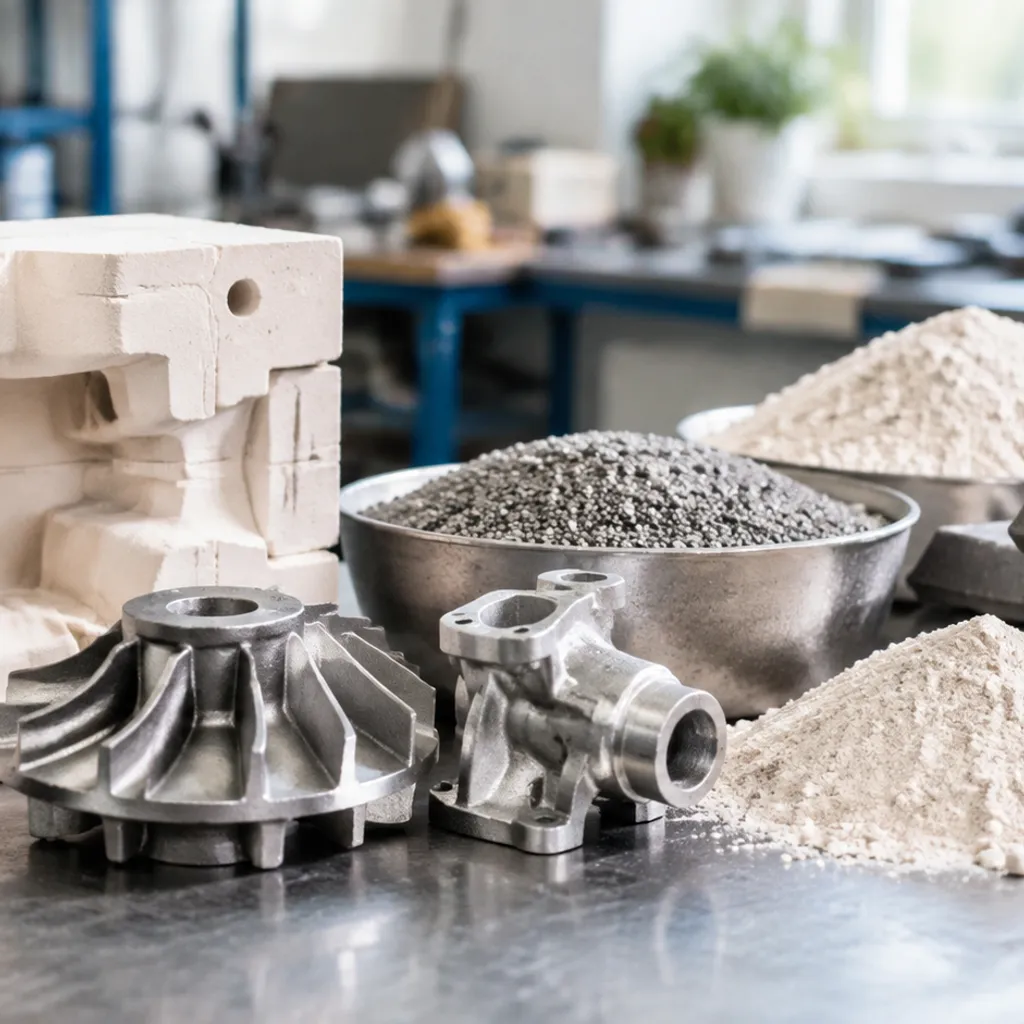
Una gran ventaja en la fundición de inversión es la libertad metallúrgica casi ilimitada. Debido a que los moldes de cáscara cerámica pueden soportar temperaturas de fusión excepcionalmente altas sin erosionarse, vertemos desde aceros al carbono estándar hasta superaleaciones aeroespaciales reactivas con una integridad estructural constante.
Aleaciones ferrosas: Resistencia, desgaste y resistencia a la corrosión
Los metales ferrosos forman la columna vertebral de nuestras operaciones diarias de fundición. Ofrecen propiedades mecánicas predecibles, alta resistencia a la tracción y caminos sencillos de tratamiento térmico.
- Stainless Steel: La opción principal para resistencia a la corrosión y aplicaciones sanitarias. Vertemos regularmente grados austeníticos de la serie 300 (304, 316) para procesamiento de alimentos, sistemas marinos y químicos, junto con grados de endurecimiento por precipitación como 17-4PH para componentes mecánicos de alta resistencia. Las partes críticas de contención de presión suelen aprovechar stainless steel valve body casting para resistir ataques químicos y fatiga mecánica.
- Carbon Steel: Económicos y resistentes. Grados como AISI 1020, 1045 y ASTM A216 (WCB) ofrecen una soldabilidad fiable y resistencia estructural para maquinaria pesada, soportes automotrices y equipos mineros.
- Acero de herramienta: Formulado para dureza extrema, tenacidad al impacto y resistencia a la abrasión. Utilizamos grados como A2, D2 y H13 para fundir matrices de corte de forma casi neta, punzones y herramientas de conformado que requieren un mínimo de rectificado posterior a la fundición.
Aleaciones no ferrosas: Soluciones ligeras y conductoras
Cuando el ahorro de peso, la conductividad eléctrica o la resistencia a chispas tienen prioridad sobre las cargas de tracción brutas, las aleaciones no ferrosas ofrecen resultados precisos.
- Aluminum Alloys: Grados como A356 y 6061 ofrecen relaciones excepcionales resistencia-peso y alta conductividad térmica para soportes aeroespaciales y carcasas electrónicas.
- Cobre, Latón y Bronce: Excelentes opciones para el manejo de fluidos, herrajes decorativos y superficies de desgaste de baja fricción. El bronce fosforoso y el bronce de aluminio ofrecen una resistencia sobresaliente a la biofouling marina y a la corrosión por agua salada.
Al evaluar la disipación térmica y la reducción de peso frente a cargas mecánicas brutas, comparando fundición de aluminio con otros metales ayuda a identificar el equilibrio adecuado de aleaciones antes de congelar el diseño.
Superaleaciones de Alto Rendimiento: Entornos Extremos
Para piezas expuestas a productos químicos corrosivos, golpes mecánicos severos y temperaturas que superan los 1.000°C (1.832°F), las aleaciones estándar fallan. Utilizamos fundición a la cera perdida asistida por vacío para superaleaciones especializadas:
- Superaleaciones a base de Níquel (Inconel, Hastelloy): Inconel 718 y 625 mantienen una alta resistencia a la tracción y a la rotura por fluencia en temperaturas extremas de funcionamiento. Son esenciales para ruedas de turbocompresores, colectores de gases de escape y componentes de turbinas de gas.
- Aleaciones de Cobalto (Stellite): Ofrecen una resistencia inquebrantable al desgaste y al agarrotamiento, además de sobrevivir a la corrosión a altas temperaturas, lo que las hace ideales para palas de turbinas, asientos de válvulas en servicios severos y dientes de sierras.
- Aleaciones de Titanio (Ti-6Al-4V): Vertido bajo una atmósfera de vacío controlado para evitar la absorción de gas, el titanio ofrece una relación resistencia-peso y una biocompatibilidad inigualables para estructuras aeroespaciales de misión crítica e implantes óseos quirúrgicos.
Matriz de selección rápida de aleaciones
| Categoría de aleación | cURL Too many subrequests. | cURL Too many subrequests. | cURL Too many subrequests. |
|---|---|---|---|
| Stainless Steel | 304, 316, 17-4PH | Resistencia superior a la corrosión, fácil esterilización | Válvulas, tornillería marina, maquinaria de procesamiento de alimentos |
| Carbon Steel | WCB, 1025, 1045 | Bajo costo unitario, alta tenacidad, fácil de soldar | Soportes estructurales, equipos agrícolas |
| Tool Steel | D2, H13, S7 | Alta dureza, resistencia al desgaste y a la abrasión | Moldes,punzones, placas de desgaste |
| cURL Too many subrequests. | A356, A380 | Ultraligero, disipación de calor rápida | Disipadores de calor, aviónica, soportes ligeros |
| Superaleaciones de níquel | Inconel 718/625 | Estabilidad térmica, resistencia a la fluencia y a la oxidación | Álabes de turbinas, herramientas petroleras de fondo de pozo |
| Titanium | Ti-6Al-4V | Resistencia excepcional en relación con el peso, biocompatible | Mamparos aeroespaciales, implantes médicos |
Principales beneficios de elegir la fundición a la cera perdida
Cuando evaluamos métodos de fabricación para componentes metálicos complejos, investment casting ofrece resultados consistentes donde otros métodos de fundición se quedan cortos. Al combinar la repetibilidad dimensional con una flexibilidad de diseño excepcional, esta técnica de precisión supera los límites de diseño de las herramientas estándar a la vez que protege los márgenes del proyecto.
Tolerancias dimensionales ajustadas y producción de forma casi definitiva (near-net shape)
Logramos habitualmente tolerancias dimensionales de fundición de ±0.005 pulgadas por pulgada (lineal) utilizando configuraciones de producción estándar, con tolerancias aún más ajustadas en características críticas. Debido a que la cáscara cerámica conserva su rigidez estructural durante todo el vaciado, las piezas emergen excepcionalmente cerca de las especificaciones finales del plano. Este enfoque de fabricación de forma casi definitiva elimina el exceso de volumen, lo que garantiza que las superficies de acoplamiento y los puntos de localización requieran un mínimo de limpieza.
Acabado superficial superior que elimina el mecanizado secundario
La fundición en arena a menudo deja superficies rugosas que requieren un esmerilado extenso, pero la fundición a la cera perdida produce texturas suaves y uniformes directamente desde la cáscara: Acabado estándar en bruto de fundición: Por lo general, alcanza de 125 a 150 RMS (3.2 a 3.8 µm Ra). Sistemas de sol de sílice de alta calidad: Capaces de alcanzar de 60 a 90 RMS (1.6 a 2.3 µm Ra). cURL Too many subrequests. Menor dependencia del esmerilado, fresado o pulido estético posterior a la fundición.
Para métricas técnicas más detalladas, consulte nuestro guía de acabado superficial para fundición a la cera perdida para revisar los valores de Ra alcanzables en diferentes sistemas de aleaciones.
Libertad para diseñar geometrías intrincadas, socavados y paredes delgadas
Debido a que los patrones de cera sacrificial se funden antes del vaciado, las restricciones de ángulo de salida se reducen casi a cero. Fundimos características que los insertos de utillaje no pueden liberar físicamente en la fundición a presión: Socavados complejos y pasajes ciegos: Los canales internos fluyen limpiamente sin necesidad de ensamblajes de múltiples piezas. Capacidad de paredes delgadas: Paredes de hasta 0.060 pulgadas (1.5 mm) se vacían de manera confiable tanto en aleaciones ferrosas como no ferrosas. Consolidación de piezas: Fusionamos frecuentemente ensamblajes fabricados de 3 a 5 piezas en una sola pieza fundida, eliminando líneas de soldadura y mano de obra de ensamblaje.
Reducción de desperdicio de material en comparación con el mecanizado sustractivo
Mecanizar piezas complejas a partir de barras sólidas consume materia prima y dispara los costos generales de horas de máquina. Combinar la fundición a la cera perdida con la selección CNC machining ofrece el híbrido ideal: vertemos metal solo donde la geometría lo exige, preservando costosas aleaciones y reservando el tiempo de husillo de la máquina estrictamente para los agujeros críticos e interfaces roscadas.
| Factor de producción | cURL Too many subrequests. | Fundición en arena convencional | Mecanizado de bloque macizo |
|---|---|---|---|
| Utilización del Material | Alto (80%–95%) | Moderado (60%–70%) | Muy bajo (10%–30%) |
| Calidad superficial en bruto de fundición | 1,6–3,2 µm Ra | 12,5–25 µm Ra | N/D (Superficie cortada) |
| cURL Too many subrequests. | CT4 – CT6 | CT9 – CT11 | ISO 2768-m o superior |
| Potencial de consolidación de piezas | cURL Too many subrequests. | Moderate | Pobre (Alto costo de ciclo de máquina) |
Fundición a la cera perdida frente a métodos de fabricación alternativos
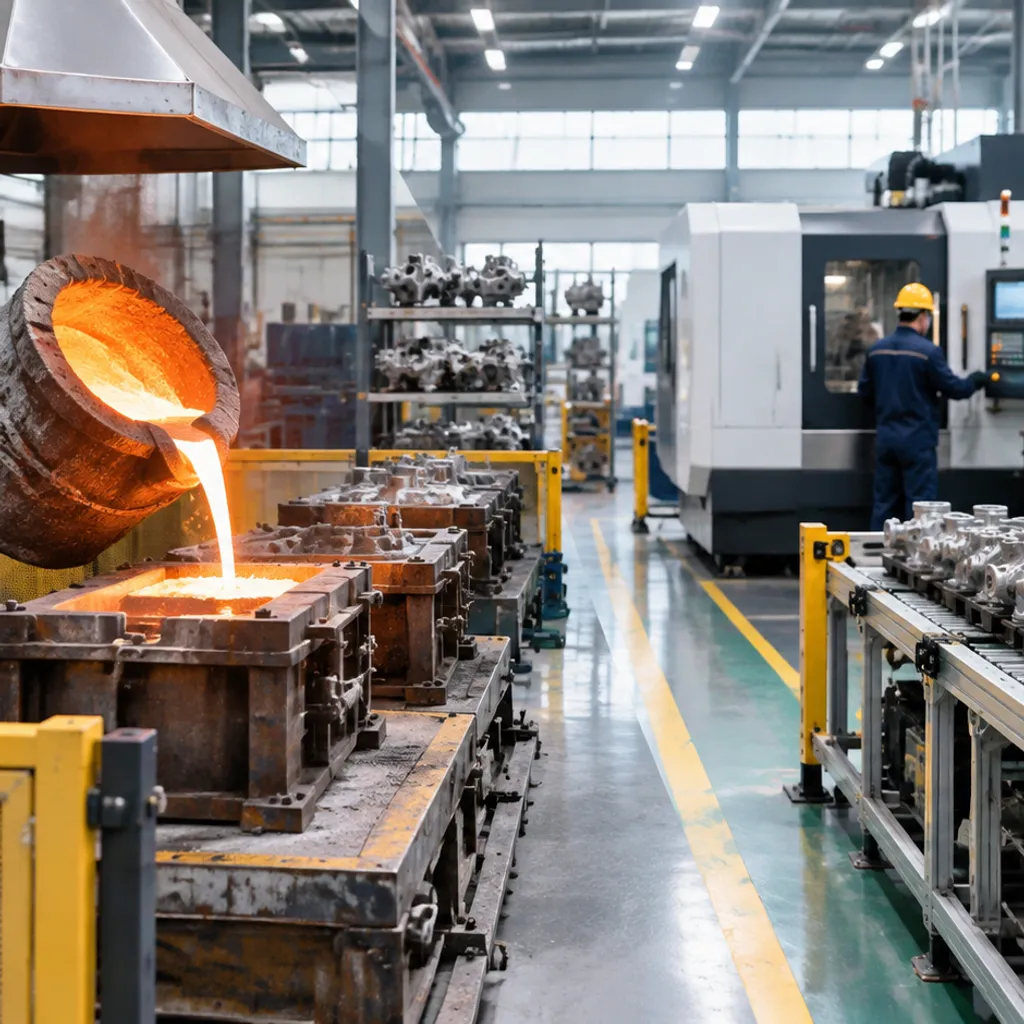
Al elegir cómo producir un componente metálico, evaluamos tres factores prácticos: inversión en utillaje, geometría de la pieza y costos totales de posprocesamiento. Entender cómo investment casting se compara con otros métodos estándar ayuda a evitar costosos cuellos de botella de ingeniería.
| cURL Too many subrequests. | Coste inicial de utillaje | Acabado superficial ($Ra$) | Material Versatility | Chatarra / Desperdicio de material |
|---|---|---|---|---|
| cURL Too many subrequests. | Moderate | 1.6 – 3.2\ μm (63 – 125\ μin) | Casi ilimitado (Ferrosos y no ferrosos) | Muy bajo (Forma casi neta) |
| Sand Casting | cURL Too many subrequests. | 12.5 – 25\ μm (500 – 1000\ μin) | Amplio (Principalmente hierro, acero, bronce) | Moderado (Mazarotas grandes y mecanizado) |
| Die Casting | Alto a muy alto | 0.8 – 1.6\ μm (32 – 63\ μin) | Restringido (Aleaciones de Al, Zn, Mg) | cURL Too many subrequests. |
| cURL Too many subrequests. | Ninguno (Solo soporte) | 0.8 – 3.2\ μm (32 – 125\ μin) | Amplio (Todas las aleaciones maquinables) | Alto (Virutas sustractivas) |
Fundición a la cera perdida frente a fundición en arena: acabado superficial, detalle y costes unitarios
When weighing diferentes métodos de fundición como la cera perdida, inyección y arena, las principales compensaciones son la calidad superficial y la mano de obra secundaria:
- Acabado superficial y detalle: La fundición en arena deja una superficie rugosa que a menudo requiere mecanizado o amolado general. La fundición a la cera perdida utiliza lechadas cerámicas finas para lograr acabados suaves y limpios, así como detalles de bordes afilados directamente desde el molde.
- cURL Too many subrequests. Confiamos en la fundición a la cera perdida cuando los planos requieren límites dimensionales ajustados (±0,005 pulg/pulg) que los moldes de arena no pueden mantener de manera consistente.
- Economía unitaria total: Aunque el herramental para la fundición en arena es más económico al principio, el mecanizado adicional y las tasas de desperdicio en piezas complejas a menudo hacen que la fundición a la cera perdida sea la opción más económica para tiradas de producción.
Fundición a la cera perdida frente a fundición a presión: gastos de herramental y opciones de aleaciones
La fundición a presión destaca en volúmenes masivos, pero conlleva estrictas limitaciones materiales y financieras:
- Inversión en herramental: Los moldes para fundición a presión de alta presión se cortan a partir de aceros para herramientas endurecidos y fácilmente pueden costar decenas de miles de dólares. Los moldes de inyección de cera para fundición a la cera perdida cuestan una fracción de eso, reduciendo drásticamente la barrera de entrada.
- Versatilidad de aleaciones: La fundición a presión se limita esencialmente a aleaciones no ferrosas con puntos de fusión más bajos (aluminio, zinc, magnesio). Si su diseño requiere acero al carbono, acero inoxidable o superaleaciones de níquel para altas temperaturas, la fundición a la cera perdida es el camino funcional a seguir.
- Escala de producción: Die casting requires orders in the tens of thousands to justify the tooling. We use investment casting for agile batches ranging from dozens to tens of thousands of parts.
Investment Casting vs. CNC Machining: Material Savings on Complex Parts
Hogging parts out of solid billet generates massive scrap rates and drives up spindle time:
- Material Utilization: Machining a pocketed impeller or complex manifold from solid stock can waste 60% to 80% of the raw stock as chips. Investment casting pours metal directly into a near-net-shape cavity, leaving minimal waste.
- Tool Wear and Cycle Times: Tough materials like 316 stainless steel, Inconel, and titanium rapidly wear out cutting inserts. Pairing near-net stainless steel casting with targeted CNC machining services reserves expensive machine time strictly for critical faces, threads, and tight-bore tolerances.
- Internal Cavities: Complex internal runners, undercuts, and hollow profiles that are impossible for standard 3-axis or 5-axis tooling can be cast seamlessly using soluble wax cores.
Step-by-Step Investment Casting Process
To turn a blueprint into a finished metal part, we rely on a strict multi-step sequence. Precision at each stage dictates the final tolerance, surface finish, and metallurgical integrity of the product. When engineering teams evaluate how to choose the right metal casting and machining process, understanding this workflow helps clarify why investment casting delivers such superior repeatable accuracy.
[Wax Injection] ➔ [Tree Assembly] ➔ [Ceramic Slurry & Stucco] ➔ [Autoclave Dewaxing] ➔ [Burnout & Pour] ➔ [Knockout & Cutoff]
1. Wax Pattern Production and Tree Assembly
Everything starts with disposable tooling. We inject molten pattern wax into precision aluminum dies to form the exact duplicate of your component:
- Dimensional scaling: Tooling cavities are oversized to compensate for volumetric shrinkage during both wax solidifying and metal freezing.
- Tree assembly: Individual wax patterns are hand-welded onto a central wax sprue and runner system, forming a casting cluster or “wax tree.”
- Gate optimization: Runners and gates are engineered to direct smooth, laminar metal flow and act as thermal risers to eliminate shrinkage voids.
2. Ceramic Shell Dipping, Stucco Coating, and Drying
The wax tree serves as the core around which we build a rigid, high-temperature ceramic shell mold:
- Primary coat: The tree is dipped into a fine silica sol casting slurry and immediately dusted with fine-grain zircon sand (stucco). This initial layer establishes the part’s crisp detail and smooth as-cast finish.
- Back-up coats: Once the prime coat sets, the cluster undergoes 4 to 8 successive cycles of coarser refractory slurries and alumina or mullite stucco.
- Controlled drying: Each layer dries in a strictly controlled environment (temperature, relative humidity, and airflow) to prevent shell cracking or delamination.
3. Dewaxing Autoclave and High-Temp Shell Burnout
Before introducing molten alloy, the wax pattern must be completely eliminated without breaking the ceramic structure:
- Dewaxing autoclave: The ceramic shell is placed in a steam autoclave operating under rapid pressure (8–10 bar) and heat. The rapid pressurization melts the surface wax layer instantly, allowing it to drain out before thermal expansion cracks the brittle shell.
- High-temperature burnout: The empty shells move to a burnout kiln heated between 1,650°F and 2,000°F (900°C to 1,100°C). This burns off residual wax vapors, sinters the ceramic material for optimal tensile strength, and preheats the mold.
4. Molten Metal Pouring and Controlled Cooling
Pouring metal into a hot ceramic shell prevents thermal shock, reduces premature chilling, and allows thin structural walls to fill completely:
| Pouring Factor | Standard Practice | Engineering Impact |
|---|---|---|
| Shell Temperature | 1,470°F – 1,830°F (800°C – 1000°C) | Prevents premature freezing in thin walls |
| Atmosphere | Air melt or vacuum induction (VIM) | Eliminates oxidation in reactive alloys |
| Cooling Profile | Controlled room-air or insulated cooling | Dictates grain structure and mechanical properties |
The molten alloy enters the cavity via gravity, pressure assist, or vacuum pour, capturing every sharp transition down to fractional-millimeter radii.
5. Shell Knockout, Gate Cutoff, and Finishing Operations
Once the assembly reaches ambient temperature, the ceramic shell has served its purpose and must be removed:
- Mechanical knockout: Pneumatic vibratory hammers, water blasters, and shot-blast equipment shatter and strip the ceramic shell from the metal tree.
- Gate cutoff: Castings are cut from the central runner using abrasive cut-off wheels, bandsaws, or plasma torches.
- Gate grinding & blending: Residual witness marks from the gates are ground flush to nominal print dimensions.
- cURL Too many subrequests. Depending on your specifications, parts proceed through heat treatment (solution annealing, quench and temper), chemical leaching for internal cores, and standard surface finishing to achieve the designated tolerance envelope.
Design Rules for Investment Cast Parts
When we review CAD models for investment casting, our goal is simple: eliminate secondary machining steps, minimize internal shrinkage, and ensure every pour fills cleanly. Designing for castability early saves weeks of tooling adjustments and keeps scrap rates near zero.
Recommended Wall Thickness and Radius Transitions
Uniform walls are the golden rule of precision casting. When sections cool at drastically different rates, internal stress and warping follow.
- Minimum Wall Thickness: For small parts, we reliably pour walls down to 0.060 pulg (1.5 mm) using standard silica sol ceramic shell molds. Larger components perform best with walls above 0.120 in (3.0 mm) to avoid misruns and incomplete fills.
- Gradual Wall Transitions: When you must transition between different thicknesses, use a 3:1 taper. Abrupt steps create hot spots that isolate molten metal and result in shrinkage voids.
- Generous Fillets and Radii: Sharp internal corners act as stress concentrators and crack the ceramic shell during burnout. We recommend an inside corner radius of at least R = 0.5 × wall thickness (minimum 0.040 in / 1.0 mm). Outside corner radii should match the local wall thickness to maintain consistent cooling rates.
Draft Angle Guidelines and Tolerance Expectations
Unlike permanent mold processes or sand casting, investment casting uses expendable wax tooling that dissolves or melts out cleanly.
- Ángulos de cero inclinación: In most features, 0° draft is completely achievable. For deep blind pockets or long internal cores, adding a slight 0.25° to 0.5° taper makes wax pattern extraction faster and prolongs aluminum die life.
- Casting Dimensional Tolerances: Standard linear tolerances for lost wax production typically track within ±0.005 in/in (±0.13 mm per 25 mm). Tighter dimensional requirements can be met on localized critical surfaces, but broad tight limits increase rework.
When sourcing precision metal parts with tight tolerances and fast lead times, sharing your functional datum targets with us early ensures we build the wax dies to match your exact downstream machining setups.
Quick Reference: Investment Casting Design Limits
| Design Parameter | Minimum Guideline | Preferred / Nominal |
|---|---|---|
| cURL Too many subrequests. | 0.060 pulg (1.5 mm) | 0.120–0.250 in (3.0–6.3 mm) |
| Fillet Radius | 0.040 pulg (1.0 mm) | Equal to nominal wall thickness |
| Draft Angle | 0° (standard features) | 0.5° (deep ribs and blind holes) |
| Hole Diameter | 0.080 in (2.0 mm) | Over 0.125 in (3.2 mm) for through-holes |
| Tolerancia lineal | ±0.003 in (0.08 mm) localized | ±0.005 in/in standard |
Designing for Proper Gating, Shrinkage Control, and Minimal Porosity
Solidification shrinkage is an unavoidable physical reality during metal casting. Managing it comes down to smart geometry and intentional gating paths.
- Design for Directional Solidification: Metal must freeze progressively from the thinnest extremities back toward the gate and riser system. Never isolate a heavy boss behind a thin web, or that boss will pull a shrinkage cavity from the surrounding metal as it cools.
- Core Out Heavy Sections: If your part requires bulk for mounting strength, core it out from the back or bottom. Replacing solid blocks with ribbed, uniform-wall structures cuts part weight, prevents sink marks on cosmetic faces, and drastically reduces cycle times.
- Locating Parting Lines and Gates: Keep feed points flat and accessible. Placing gates on non-critical functional faces simplifies post-cast gate cutoff and grinding, which cuts piece-part finishing costs across production runs.
Common Industrial Applications for Investment Casting
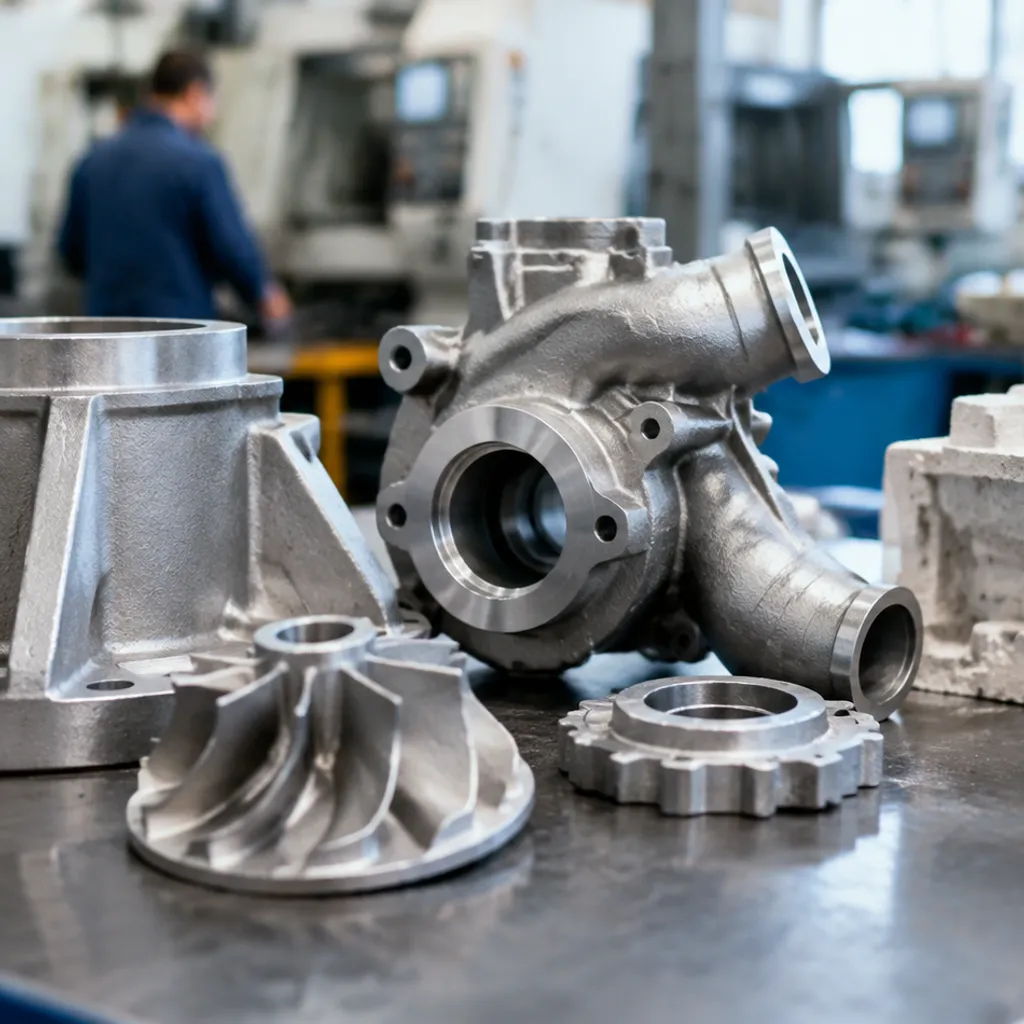
When conventional machining runs up exorbitant scrap costs or sheet-metal fabrications fail under cyclical stress, we turn to investment casting. The process delivers exceptional detail and structural integrity across demanding industries where failure is not an option.
Aerospace: High Strength, Low Weight
Aerospace assemblies require parts that survive extreme thermal cycles without adding dead weight. By utilizing precision casting molds, we eliminate multi-piece welded brackets in favor of single-piece, net-shape geometries. Turbine blades and vanes: Cast from high-temp nickel superalloys featuring internal cooling channels. Structural airframe brackets: Thin-walled, high-strength titanium and aluminum fittings that reduce weight while resisting airframe fatigue. Fuel system components: Pressure-tight, complex manifolds designed without leak-prone joint seams.
Medical: Biocompatibility and Complex Ergonomics
Medical devices demand surgical-grade accuracy and zero-defect surface finishes. We cast using surgical stainless steels and cobalt-chrome alloys to meet strict regulatory standards. Orthopedic implants: Hip stems, knee trays, and spinal cages that require controlled surface textures for bone ingrowth. Surgical instrumentation: Ergonomic handles, forceps, and scalpel bodies requiring rigidity and corrosion resistance through repetitive autoclave cycles. Prosthetic hardware: Lightweight functional linkages and structural connectors tailored to close tolerances.
Automotive and Motorsport: Heat and High Stress
Modern automotive and performance engineering rely heavily on investment casting to handle extreme exhaust heat and rotational stresses with minimal rotating mass. Turbocharger hardware: Turbine housings and wastegate valves cast in high-nickel alloys to survive exhaust gas spikes over 1,000°C. Exhaust manifolds: Smooth, thin-walled runners that optimize gas flow without cracking under thermal expansion. Brake and suspension components: Caliper brackets, pedal assemblies, and uprights where rigidity-to-weight ratios dictate track performance.
Industrial Hardware: Fluids, Pressure, and Wear
Pumps, valves, and fluid-handling equipment need internal paths that match dynamic flow models. We cast these parts using corrosion-resistant and wear-hardened grades, including acero inoxidable martensítico for aggressive mechanical environments. Pump impellers: Closed and semi-open impellers featuring curved, undercut vanes that are impossible to machine in one piece. Valve bodies and plugs: Pressure-retaining gate, ball, and butterfly valve bodies for chemical processing and municipal water networks. Oil & gas downhole tools: Drilling heads, flow couplings, and safety valves engineered to resist sour gas and abrasive slurry environments.
Cost Factors and Sourcing Investment Casting Services
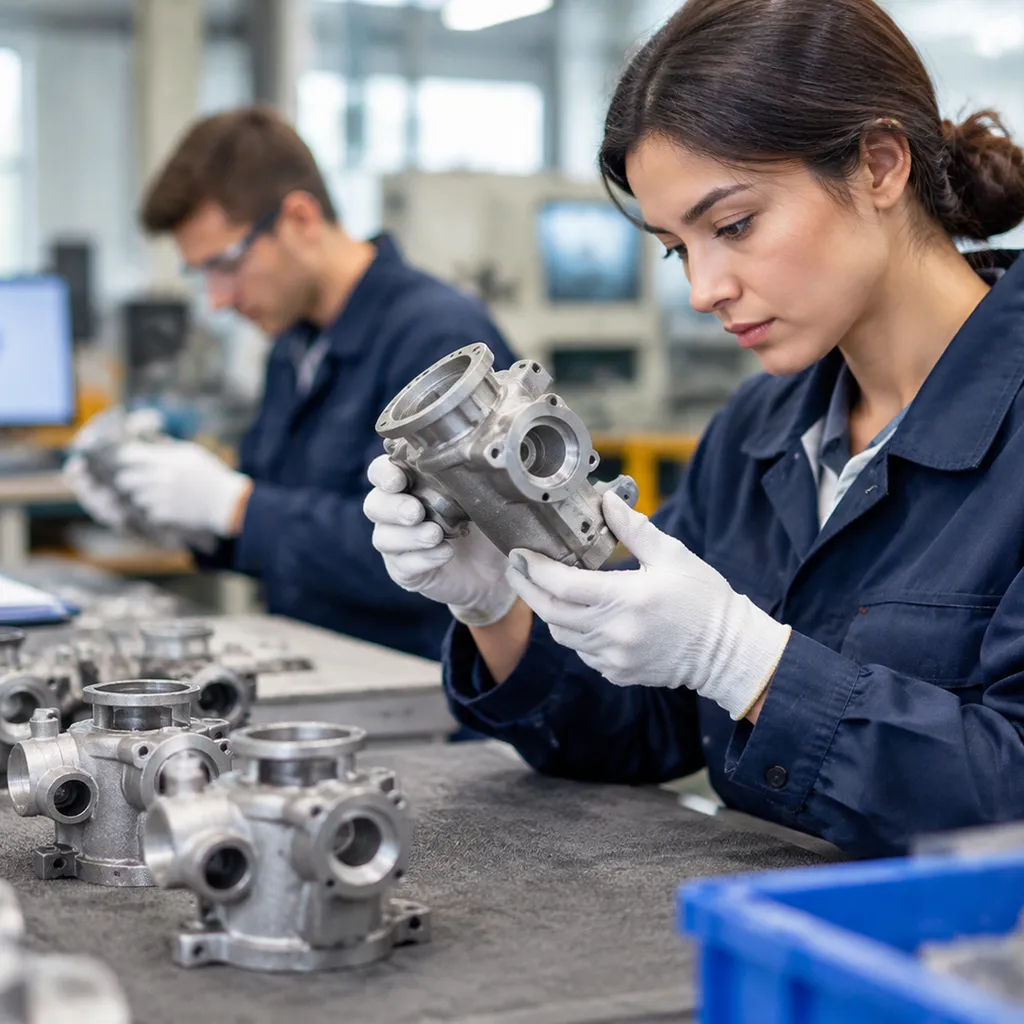
Getting the best return on an investment casting project comes down to balancing upfront tooling against long-term part economics. We look at four core drivers when scoping production costs and choosing reliable metal foundry services.
Tooling Costs vs. Per-Piece Production Economics
Wax injection dies represent the main upfront capital expense in precision casting. While hard aluminum or steel tooling requires an initial investment, it quickly pays off over medium-to-high production runs:
- High-volume amortisation: Once a durable die is cut, wax pattern injection costs drop to pennies per unit, drastically lowering the overall per-piece price.
- Reduced secondary machining: Because the process delivers near-net-shape parts with high dimensional accuracy, you eliminate multiple CNC roughing setups. Investing in precision casting molds that balance accuracy and durability directly limits downstream machining hours and tool wear.
- Scrap reduction: Near-net profiles minimize raw alloy waste compared to hogging parts out of solid billet or bar stock.
| Factor de producción | Low Volume (< 100 pcs) | Medium Volume (100–2,500 pcs) | High Volume (> 2,500 pcs) |
|---|---|---|---|
| Tooling Approach | 3D-printed patterns / Soft tooling | Single-cavity aluminum die | Multi-cavity hardened tool steel die |
| cURL Too many subrequests. | cURL Too many subrequests. | Moderate ($3,000–$8,000) | Higher ($8,000–$25,000+) |
| Per-Piece Unit Cost | cURL Too many subrequests. | Balanced | Lowest |
| Lead Time | 1–3 weeks | 4–6 weeks | 6–10 weeks |
Rapid Prototyping Using 3D-Printed Wax Patterns
For design verification, functional fit checks, or short production runs under 50 pieces, cutting a hard metal die is rarely cost-effective. We utilize rapid prototype casting via high-resolution 3D-printed photopolymer or wax patterns:
- Zero tooling expense: Upload the CAD file directly to print the pattern, bypass the injection die, and proceed straight to the ceramic shell mold stage.
- Speed to market: Compresses prototyping lead times from months down to a few business days.
- Design iteration: Lets you adjust gating, test draft transitions, and verify shrinkage without modifying physical metal dies.
Quality Inspection Standards: NDT, X-Ray, and CMM Verification
A clean exterior does not guarantee sound metallurgy. Verified quality requires strict inspection protocols across the production run:
- Non-destructive testing (NDT): Liquid penetrant inspection (LPI) reveals surface cracks, cold shuts, and surface-breaking porosity that visual checks miss.
- Radiographic inspection (X-ray): Identifies internal shrinkage voids, gas entrapment, and inclusions in high-stress sections.
- cURL Too many subrequests. Confirms critical casting dimensional tolerances against your original 3D CAD model.
- Chemical and mechanical testing: Spectrometric analysis verifies alloy chemistry per heat, matched with tensile and hardness testing to confirm heat-treat response.
Key Questions to Ask an Investment Casting Foundry Before Ordering
Before placing an order or approving tooling fabrication, vet your supplier with these practical questions:
- Which shell system do you use? Ask if they pour using high-integrity silica sol slurry or lower-cost water glass. Silica sol delivers a much smoother investment casting surface finish and tighter dimensional repeatability.
- Do you handle gating design and solidification modeling in-house? Using software simulations to engineer the wax pattern assembly avoids repeated mold adjustments.
- What are your internal scrap and porosity acceptance limits? Confirm whether they cast to standard ASTM, ISO, or aerospace acceptance grades.
- Can you provide finish machining and surface treatments? Choosing a vendor with turnkey capabilities—from raw casting and heat treatment to final CNC threading—eliminates cross-supplier finger-pointing over out-of-spec dimensions.
Investment Casting FAQs
Here are direct, no-nonsense answers to the questions we hear most often on the shop floor regarding tolerances, volumes, surface quality, and tooling options.
What tolerances can you realistically hold with investment casting?
In routine production, we hold standard linear tolerancias dimensionales de fundición of ±0.005 inches per inch (±0.125 mm per 25 mm). For critical features on well-controlled alloy runs, we routinely achieve premium tolerances of ±0.003 in/in.
- General tolerance grade: Conforms to ISO 8062-3 (typically grades DCTG 4 to DCTG 6).
- Flatness and straightness: Around ±0.005 to ±0.010 inches per linear inch, depending on cross-section consistency.
- Secondary operations: Threaded holes, tight-tolerance bearing bores (sub-thou requirements), and precision mating faces should always be designed with a 0.030–0.060 inch (0.75–1.5 mm) machining allowance.
Can you do low-volume production with investment casting?
Yes. While traditional metal tooling can be hard to justify for 10 or 50 pieces, modern rapid prototype casting methods solve this constraint. We eliminate dedicated aluminum injection dies by printing sacrificial patterns directly using stereolithography (SLA) resin or 3D-printed wax.
This hybrid approach allows you to run short-run prototypes or bridge production runs at a fraction of the initial capital expense. If your volume later scales into the thousands, you can transition smoothly into permanent tooling without altering part geometry. You can read more about how pattern choices impact part economics in our breakdown of precision investment casting.
What is the difference between investment casting and lost foam casting?
While both are expendable-pattern processes, they differ fundamentally in pattern materials, mold backing, and dimensional resolution:
| Feature | Investment Casting (Lost Wax) | Lost Foam Casting |
|---|---|---|
| cURL Too many subrequests. | Molded wax or 3D-printed polymers | Expanded polystyrene (EPS) foam |
| Mold Construction | Dipped ceramic shell, dewaxed prior to pour | Refractory wash submerged in unbonded sand |
| Pouring Action | Poured into an empty, preheated ceramic cavity | Molten metal evaporates the foam during pour |
| Typical Surface Finish | 63 to 125 Ra (1.6 to 3.2 µm) | 150 to 350 Ra (3.8 to 8.9 µm) |
| Carbon Pickup Risk | None (pattern is fully burned out) | Moderate (common in low-carbon steels) |
| Mejor Usado Para | Complex geometry, thin walls, tight specs | Large engine blocks, cylinder heads, ductile iron |
What surface finish Ra values does as-cast investment casting achieve?
As-cast investment casting surface finish typically falls between 63 and 125 microinches Ra (1.6 to 3.2 µm Ra).
- Silica sol casting: Produces the finest surfaces, regularly achieving 63 to 90 Ra. This process is preferred for stainless steel hardware, medical components, and visible exterior parts.
- Water glass casting: Typically runs coarser at 125 to 200 Ra, often used for heavier industrial machinery and structural brackets.
- Standard post-cast blast: A quick run through bead or fine grit blasting gives components a clean, uniform, matte satin appearance straight out of the foundry without requiring expensive mechanical polishing.
 Spanish (Spain)
 English
 Spanish (Peru)
 German
 Korean
 Italian