17. Oktober 2026
Präzisionsgussstücke mit hoher Genauigkeit, hervorragender Oberflächenqualität und zuverlässiger Leistung für Luft- und Raumfahrt, Automobil- und Industrieanwendungen
Verstehen des Präzisionsgussprozesses
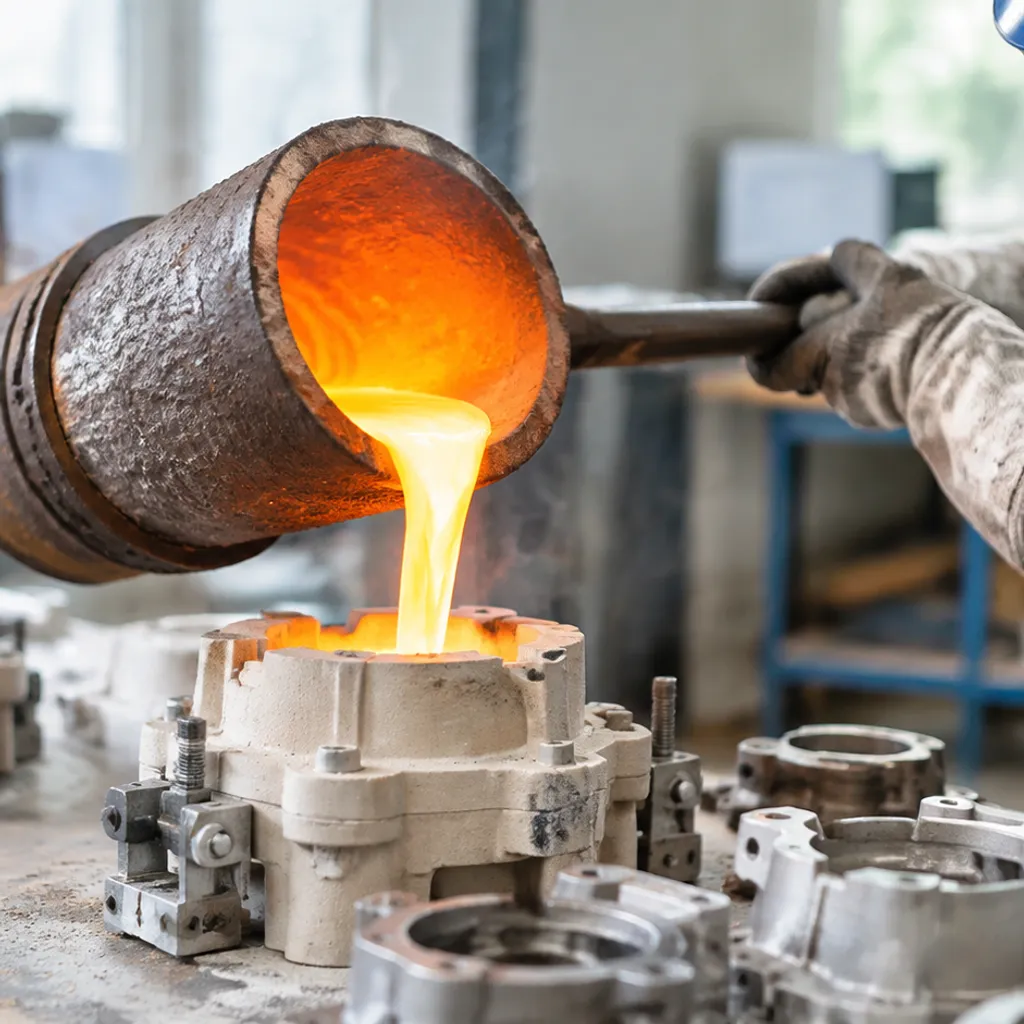
Präzisionsguss – weithin anerkannt in Gießereien als Wachsausschmelzverfahren – verwandelt komplexe digitale CAD-Dateien in nahezu fertige Metallteile. In unseren Fertigungsprozessen umgehen wir die hohen Entformungslimits traditioneller Sandformen, indem wir mehrschichtige keramische Schalenformen verwenden. Dies sorgt für engere Toleranzen, überlegene Oberflächenqualitäten und nahezu keine Nachbearbeitung.
[Wachsinjektion / 3D-Druck] ➔ [Baumassemblierung] ➔ [Keramik-Tauch- und Stucco-Beschichtung] ➔ [Dampfdruckautoklav-Wachsausschmelzung] ➔ [Hitzesinterung] ➔ [Metallguss] ➔ [Entformung & Strahlfinish]
Wachsmusterproduktion und 3D-gedruckte Opfermodelle
Jeder Präzisionsgusszyklus beginnt mit einer wegwerfbaren positiven Replik Ihres endgültigen Bauteils:
- Produktionsläufe (Wachswerkzeugbau): Wir injizieren dimensional kontrollierten, temperaturgeregelten Rohwachs in präzise bearbeitete Aluminium- oder Stahlformen unter hydraulischem Druck.
- Schnellprototyp-Guss (SLA / 3D-Druck): Für Validierungen in kleinem Umfang oder Brückenläufe umgehen wir die Werkzeugvorlaufzeiten, indem wir Opfermodelle direkt mit Photopolymerharzen oder gießbaren Wachsfilamenten drucken.
- cURL Too many subrequests. Einzelne Muster werden manuell um einen zentralen Gusskanal (Sprue) gated und zusammengebaut, um einen strukturellen Baum zu bilden, der für eine ausgewogene hydraulische Metallzufuhr ausgelegt ist.
Keramik-Schlicker-Beschichtung, Stuccoing und Schalenaufbau
Um eine starre Form zu erstellen, die den Temperaturen flüssiger Legierungen bis zu 1.650°C (3.000°F) standhält, durchläuft der Wachsbau eine systematische Schalenbildung:
- Primärer Schlicker-Tauchgang: Das Baugruppe wird in eine feine, zirconbasierte feuerfeste Schlickerlösung getaucht, um eine ultra-glatte Grenzfläche zu schaffen.
- Stuccoing: Die montierten Baugruppen werden sofort in einem Fluidbett mit feinem, verschmolzenem Silicasand beschichtet.
- Backup-Schichtaufbau: Wir wiederholen den Tauch- und Stuccozyklus 5 bis 9 Mal mit zunehmend gröberen Aluminosilikat-Stucco, um die äußere Spannkraft zu erhöhen.
- Gesteuerte Trocknung: Jeder Tauchzyklus wird klimakontrolliert hinsichtlich relativer Luftfeuchtigkeit und Umgebungstemperatur, um mikroskopische Risse zu vermeiden.
| Shell Pass | Materialzusammensetzung | Primäre technische Funktion |
|---|---|---|
| Primary Coat | Zirkonmehl + kolloidales Silica | Sichert Oberflächenfinish (Ra 3,2 µm oder besser) |
| Zwischenschichten | Fusionssilica (80–120 Mesh) | Bietet Rissbeständigkeit und Thermoschockabsorption |
| Strukturelle Unterstützung | Aluminosilikat (30–50 Mesh) | Erhöht die physische Wandstärke und die Druckfestigkeit |
| Dichtschicht | Dünne kolloidale Silicawäsche | Sichert lose feuerfeste Körner vor dem Wachsausschmelzen |
Autoklaven-Wachsausschmelzen und Hochtemperatur-Sinterung der Keramikschale
- Hochtemperatur-Wachsausschmelzen: Wir transferieren grüne Schalen in einen druckbeaufschlagten Dampfautoklaven, der bei 100–120 psi (0,7–0,8 MPa) betrieben wird. Schneller thermischer Transfer schmilzt das Wachs innerhalb von 8 bis 12 Sekunden nach außen aus den äußeren Schalenrändern, um zu verhindern, dass thermische Ausdehnung des Wachses die Keramik zum Bersten bringt.
- Shell-Sinternen & Brennen: Entschlackte Keramikformen werden in einem gasbeheizten Brennofen zwischen 900°C und 1.100°C (1.650°F bis 2.000°F) gebrannt. Dabei werden alle Kohlenstoffreste verbrannt, der keramische Binder vollständig gesintert und die Form vorgeheizt, um flüssiges Legierungsmaterial ohne thermischen Schock aufzunehmen.
Schwerkraft-, Vakuum- oder Zentrifugal-Guss von geschmolzenem Metall
Abhängig von der Metallurgie des Teils und der Wandstärke setzen wir drei primäre Gießverfahren ein:
- Atmosphärischer Schwerkraftguss: Der Standard für die meisten Edelstahl- und Kohlenstoffstahlqualitäten; Schwerkraft zieht das geschmolzene Metall durch die Gießansatzöffnung nach unten, während Luftentlüftungen durch die permeablen keramischen Wände erfolgen.
- Vakuum-Induktionsschmelzen (VIM): Spezialisiert auf nickel- und cobaltbasierte Superlegierungen. Das Schmelzen und Gießen unter tiefem Vakuum verhindert, dass reaktive Elemente (Titan, Aluminium) oxidieren, und eliminiert Gasporosität.
- Zentrifugal-Gießen: Angewandt bei dünnwandigen Turbinen- oder Ventilgeometrien; Rotationskraft verdichtet dichtes Metall in empfindliche Flossen bis zu 0,76 mm (0,030 Zoll) Dicke.
Entformung, Ausschneiden, Gating-Schleifen und Oberflächenstrahlfinish
Sobald die Teile die Solidus-Temperatur überschritten haben, durchlaufen sie unsere Finish-Zellen:
- Mechanisches Ausschlagen: Pneumatische Vibrationshämmer und Hochdruck-Wasserstrahlanlagen (bis zu 10.000 psi) zerkleinern und entfernen die Keramikschale.
- Abtrennen: Trennschleifmaschinen oder Plasmabrenner trennen Bauteile sauber vom zentralen Angusssystem ab.
- Angusschleifen: Stationäre Schleifvorrichtungen schleifen Angussreste bündig auf die Zeichnungsbezugstoleranzen ab.
- Strahlreinigen: Die Teile erhalten eine Edelstahl-Kugelstrahl- oder Aluminiumoxid-Abstrahlreinigung, um die Metalloberfläche zu homogenisieren, verbleibende Oxide zu entfernen und das Teil für die Endprüfung vorzubereiten.
Feinguss im Vergleich zu Sandguss, Druckguss und CNC-Bearbeitung
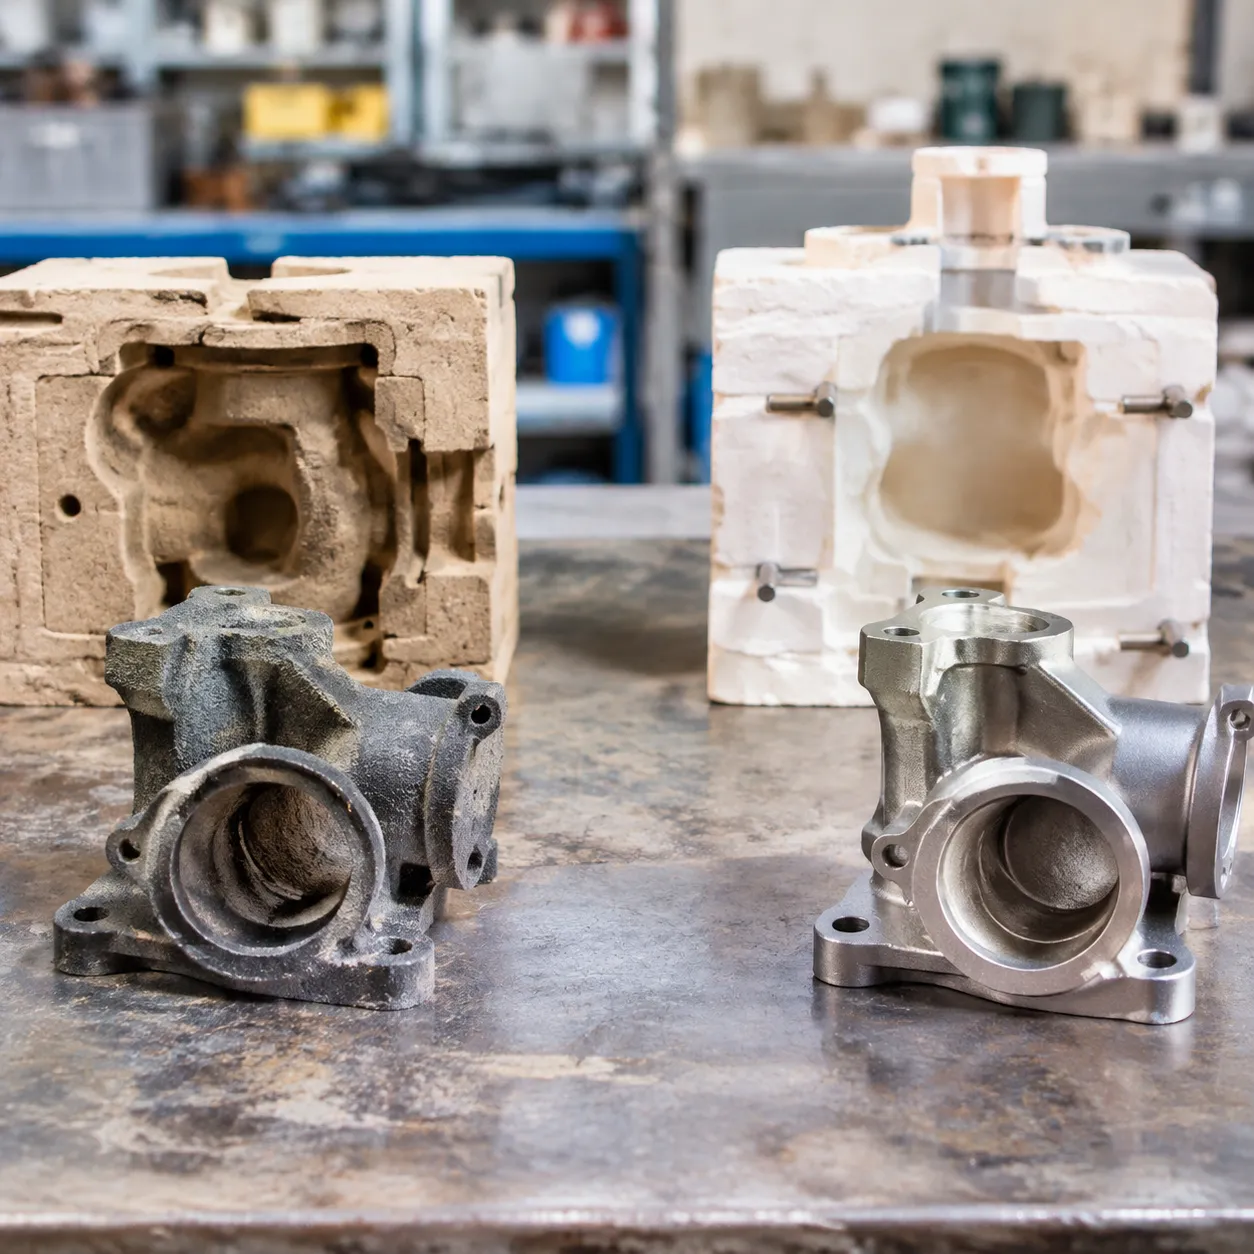
Die Wahl des richtigen Fertigungsverfahrens hängt von vier Kompromissen ab: Stückzahl, Geometrie, Toleranzanforderungen und anfängliches Werkzeugbudget. In unserer Gießerei erleben wir routinemäßig, wie Einkäufer zu viel für das Fräsen von Teilen aus dem Vollen bezahlen, während ein Gussstück in Nahezu-Endkontur den Materialausschuss drastisch reduzieren würde, oder wie sie mit Sandgussfehlern kämpfen, obwohl sie luftdichte Druckabdichtungen benötigen.
So schlägt sich der Feinguss im Vergleich zu den gängigsten Alternativen:
| cURL Too many subrequests. | Dimensional Tolerance | Oberflächenrauheit (Ra) | Geometrische Komplexität | Anfängliche Werkzeugkosten | Stückkosten (mittlere Stückzahl) |
|---|---|---|---|---|---|
| Feinguss | ±0,005 bis ±0,010 Zoll (ISO CT4–CT6) | 63–125 µin (1,6–3,2 µm) | Außergewöhnlich (Innere Hohlräume, blinde Kerne) | Mäßig ($3k – $15k) | Low to Moderate |
| Sand Casting | ±0,030 bis ±0,060 Zoll (ISO CT10–CT12) | 250–500 µin (6,3–12,5 µm) | Mäßig (Benötigt Entwürfe & Kernkästen) | Niedrig ($1k – $5k) | Niedrig (Hohe Nachbearbeitung) |
| cURL Too many subrequests. | ±0,002 bis ±0,005 Zoll (ISO CT3–CT5) | 32–63 µin (0,8–1,6 µm) | Hoch (Begrenzt durch Stahl-Schiebekräfte) | Hoch ($20k – $80k+) | Niedrigste (Nur bei hohem Volumen) |
| CNC Machining | ±0,0005 bis ±0,002 Zoll | 16–63 µin (0,4–1,6 µm) | Mäßig bis Hoch (Werkzeugzugang eingeschränkt) | Kein Vorauszahlung | Sehr Hoch (Materialverschwendung) |
Maßhaltbarkeitsfähigkeit und Wiederholbarkeit
Präzisionsguss liefert zuverlässige Ergebnisse ISO 8062 Toleranzstandard Stufen zwischen CT4 und CT6 direkt aus der Form. Für unsere Kunden bedeutet dies, dass kritische Montageflächen, Schraubenlöcher und Fluidkanäle oft komplett auf Nachbearbeitungsschritte verzichten können.
- Sand casting verschiebt sich über Formtrennebenen hinweg zu stark, was in der Regel dazu zwingt, jede funktionsrelevante Schnittstelle zu bearbeiten.
- Die casting hält engere lineare Abmessungen ein, funktioniert jedoch nur mit NE-Metallen wie Zink und Aluminium.
- Vollständige CNC-Bearbeitung bietet die engsten Toleranzen im Mikrometerbereich, aber bei Verwendung unseres CNC-Bearbeitungsdienstleistungen mit Edelstahlguss liefert einen netzteilnahen Gussrohling mit fertig bearbeiteten kritischen Passungen, wodurch die Zykluszeiten um bis zu 70 % verkürzt werden.
Oberflächengüte- und Rauheitsstandards (Ra-Werte)
Keramikschalenformen bieten eine ultra-glatte Grenzschicht gegen geschmolzenes Metall. Präzisionsgussteile erreichen routinemäßig 63 bis 125 µin Ra (1,6 bis 3,2 µm), was Teilen direkt nach dem Kugelstrahlen ein sauberes, professionelles Aussehen verleiht.
Überprüfung eines Leitfaden für Oberflächenfinish bei Gussverfahren Zeigt, dass Sandgüsse eine körnige, geäzte Oberfläche hinterlassen (250–500 µin Ra), die Schleifen oder starkes Skimming erfordert. Druckguss bietet eine glattere Oberfläche, aber präzises Feinguss liefert feine Oberflächen bei harten Metallen wie 316 Edelstahl, Duplex-Legierungen und hochtemperaturbeständigen Nickel-Superlegierungen.
Geometrische Komplexität, Underscuts und Dünnwände
Da das Opferwachsmodell vor dem Gießen schmilzt, umgeht das Präzisionsgussverfahren vollständig die Entlüftung und Trennlinienfallen, die andere Prozesse behindern:
- Innere Durchgänge und Blindkammern: Wir können gebogene Laufräder, serpentinförmige Kühlmantel und umgekehrte Underscuts formen, ohne komplexe Mehrteil-Werkzeugmaschinen aus Metall zu benötigen.
- Dünnwände-Fähigkeiten: Wir gießen zuverlässig bis zu 0,060 Zoll (1,5 mm) bei eisenhaltigen Legierungen und 0,040 Zoll (1,0 mm) bei Aluminium.
- Grenzen des Druckgusses: Dauerhafte Metallwerkzeuge können umgekehrte Underscuts nicht ohne teure, wartungsintensive hydraulische Seiteneinsätze freigeben.
- Grenzen des Sandgusses: Zerbrechliche Sandkerne brechen bei schmalen Querschnitten, was Sie zwingt, dicke, schwere Wände zu entwerfen.
Anfängliche Werkzeugkosten vs. Langzeitkosten pro Stück
Vorausgehende Werkzeugkosten beeinflussen oft die Beschaffungsentscheidungen, aber die Gesamtkosten des Eigentums erzählen eine andere Geschichte:
- Die casting erfordert gehärtete Werkzeugstahl-Werkzeuge im Wert von 1.000 bis 100.000+ Euro. Es lohnt sich nur, wenn die Produktionsläufe 20.000 Teile pro Jahr übersteigen.
- Sand casting bietet günstige Muster, aber übermäßige sekundäre CNC-Nachbearbeitung und hohe Ausschussraten treiben Ihre finalen Bauteilkosten in die Höhe.
- Vollständige Veredelung aus dem Vollen (Billet-Bearbeitung) vermeidet hohe Werkzeugkosten im Voraus, aber Materialabfall (oft 60–80 % Späne) und Maschinenstundensätze zerstören die Margen bei Produktionsvolumina von über 100 Stück.
- Präzisionsguss-Aluminiumwerkzeuge liegen typischerweise zwischen 3.500 und 12.000 USD. Sie erzeugen Hunderttausende von Wachsmodellen ohne Verschleiß, senken die Kosten für die Nachbearbeitung drastisch und bieten die geringsten Gesamtkosten für Jahresproduktionsmengen von 250 bis 50.000 Stück.
Wichtige Werkstoffe und Legierungen im Präzisionsguss
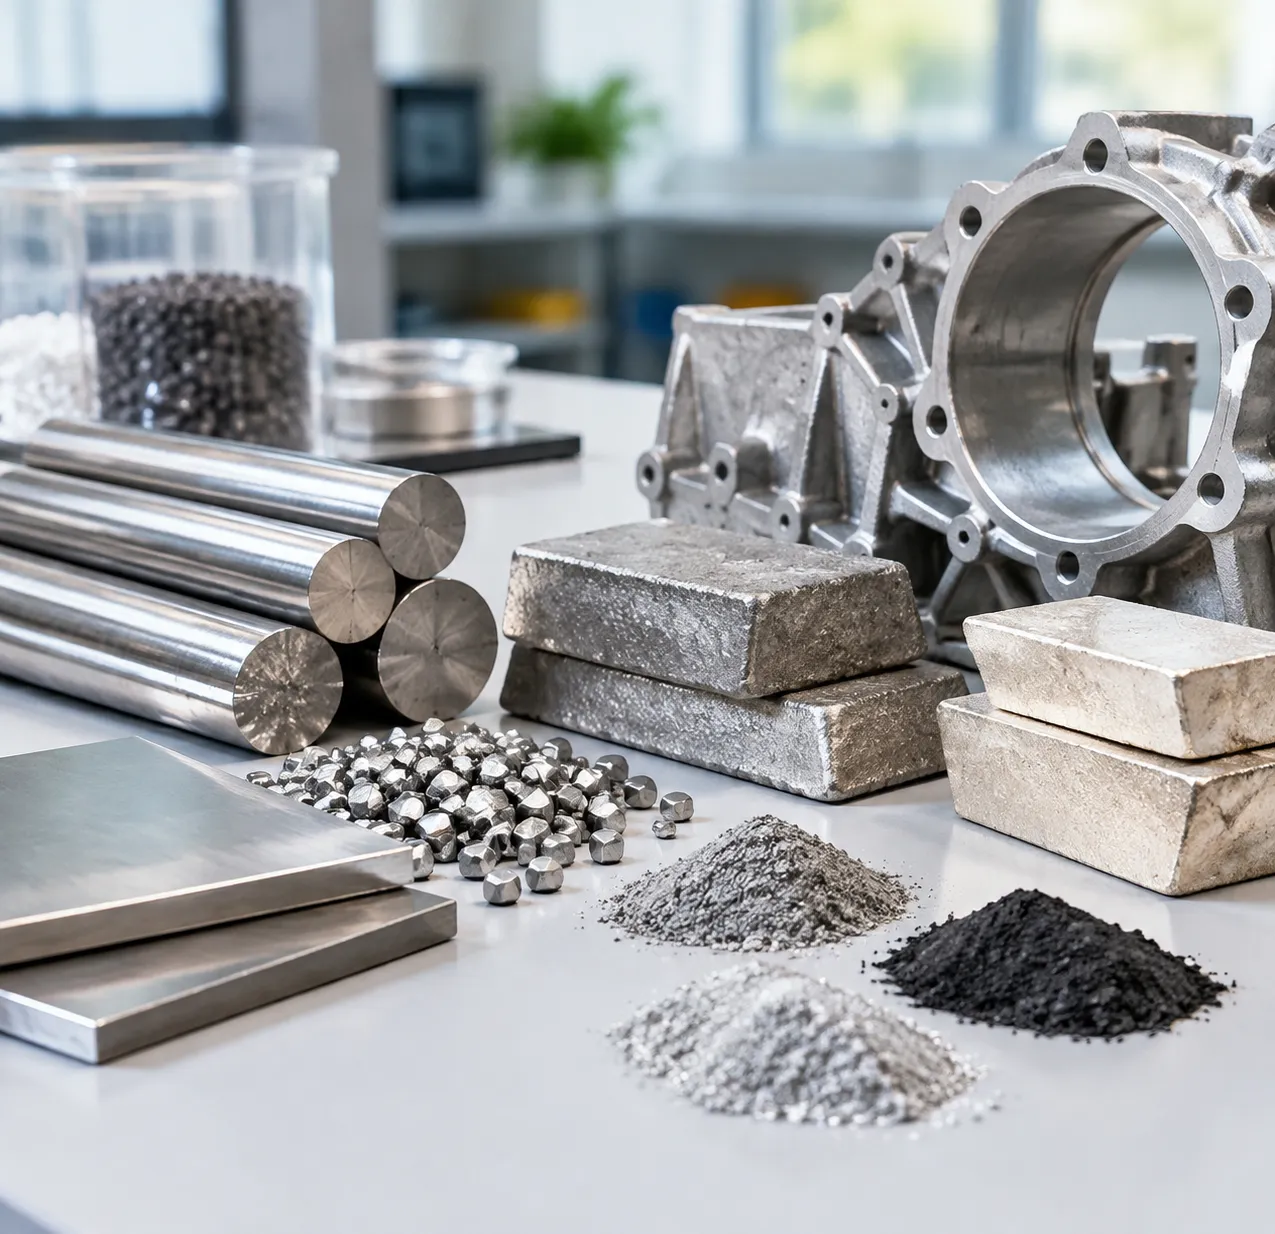
Die Auswahl der richtigen Metallgüte bestimmt alles – von der Schmelzfluidität und den Schwindungsraten bis hin zur finalen Verschleißfestigkeit und den Bearbeitungszyklen. In unserer Gießerei schmelzen wir ein breites Spektrum an eisen- und ne-metallischen Zusammensetzungen, um exakte mechanische Anforderungen zu erfüllen.
| Legierungsfamilie | Typische Güten | Key Mechanical Properties | Gängige Produktionsauflagen |
|---|---|---|---|
| Austenitischer und martensitischer Edelstahl | 304, 316, 17-4 PH, Duplex 2205 | Hervorragende Korrosionsbeständigkeit, hohe Zugfestigkeit (bis zu 1.300 MPa im ausgehärteten Zustand) | Lebensmittelverarbeitung, Chemikalienpumpen, Marinehalterungen |
| Kohlenstoff- und niedrig legierte Stähle | WCB, 4140, 8620, 1020 | Hervorragende Zähigkeit bei Stoßbelastung, randschichthärtbar, wirtschaftlich | Konstruktive Scharniere, landwirtschaftliche Gestänge, Bergbau-Bolzen |
| Hochtemperatur-Superlegierungen | Inconel 718/625, Hastelloy X, CoCrMo | Kriech- und Oxidationsbeständigkeit über 650°C (1200°F), biokompatibel | Turbinendüsen, Bohrlochventile, orthopädische Implantate |
| cURL Too many subrequests. | A356 Aluminium, C83600 Rotguss, Nickel-Aluminium-Bronze | Geringe Dichte, elektrische/thermische Leitfähigkeit, Salzwasserbeständigkeit | Wärmetauscher, Schiffs-Buchsen, Architekturbeschläge |
Korrosionsbeständige rostfreie Stähle (304, 316, 17-4 PH, Duplex)
Rostfreier Stahl macht einen großen Teil unseres Feinguss-Durchsatzes aus. Standard-Austenitsorten wie 304 und 316 lassen sich hervorragend gießen und bieten nahtlose Fluidströmungswege ohne die Porositätsfallen, die bei mehrteiligen Konstruktionen auftreten. Für sicherheitskritische Rohrleitungssysteme und Druckbegrenzungen lesen Sie unseren vollständigen Leitfaden zum Gießen von Ventilkörpern aus Edelstahl um zu sehen, wie sich diese Legierungen unter hydrostatischem Druck verhalten. Wenn neben der Korrosionsbeständigkeit auch eine hohe Festigkeit erforderlich ist, vergießen wir 17-4 PH, das durch Ausscheidungshärtungs-Wärmebehandlungen (H900 oder H1150) nach dem Guss hohe Härteschwellen erreicht.
Niedriglegierte Stähle und Kohlenstoffstähle für hochfeste Strukturteile
Wenn rohe Festigkeit und das Budget im Pflichtenheft dominieren, sind Kohlenstoff- und niedriglegierte Stähle die Arbeitspferde. Wir vergießen 4140 und 8620, wenn Teile nach dem Guss aufgekohlt, durchvergütet oder an kritischen Verschleißflächen flammgehärtet werden müssen. Einfache Kohlenstoffstähle wie 1025 oder ASTM A216 WCB bieten eine vorhersagbare Schweißbarkeit und mäßige Streckgrenzen für Montageösen von Schwermaschinen, Gestänge und Hydraulikzylinderenden, wo exotische Legierungen übertrieben sind.
Hochtemperatur-Nickel- und Kobalt-Superlegierungen (Inconel, Hastelloy)
Für extreme Einsatzbedingungen mit Temperaturschocks, Säureströmen unter hohem Druck oder zyklischen mechanischen Belastungen bei kirschroter Gluttemperatur setzen wir auf Vakuum-Induktionsschmelzen (VIM) und vergießen Superlegierungen auf Nickel- oder Kobaltbasis.
- Inconel (625 und 718): Behält seine volle Zugfestigkeit bei Temperaturen über 650 °C bei; Standard für heiße Turboladerbereiche, Auspuffflansche und Energiebrenner.
- Hastelloy (C-276): Unübertroffene Beständigkeit gegen Lochkorrosion und Spannungsrisskorrosion durch feuchtes Chlorgas in der petrochemischen Raffination.
- Kobalt-Chrom-Legierungen: Hervorragende Biokompatibilität und Fressbeständigkeit unter extremen Belastungen; entdecken Sie unsere technische Analyse zu hitzebeständigen Metallen für medizinische Anwendungen und künstliche Gelenke um Verschleißraten von gegossenen Gelenkkomponenten zu untersuchen.
Nichteisenlegierungen: Aluminium, Bronze und kupferbasierte Metalle
Der Präzisionsguss von Nichteisenmetallen ermöglicht maßgenaue Bauteile in nahezu endgültiger Form mit minimalem Nachbearbeitungsaufwand an den Angusssystemen:
- Aluminium (A356, chemische Zusammensetzung entsprechend 6061): Hohes Festigkeits-Gewichts-Verhältnis; wird routinemäßig einer heißisostatischen Pressung (HIP) und einer T6-Wärmebehandlung unterzogen, um porenfreie Gehäuse für die Luft- und Raumfahrt herzustellen.
- Zinn- und Siliziumbronzen: Hervorragende Lagereigenschaften, hohe natürliche Schmierfähigkeit und Funkenbeständigkeit für explosionsgefährdete industrielle Umgebungen.
- Nickel-Aluminium-Bronze (NAB): Bietet Schutz vor biologischem Bewuchs und Salzwassererosion an Tiefsee-Impellern und Schiffsausrüstung.
Konstruktionsrichtlinien für präzisionsgegossene Bauteile
Die besten Ergebnisse beim Präzisionsguss beginnen bereits am CAD-Arbeitsplatz. Wenn wir frühzeitig mit Entwicklungsteams zusammenarbeiten, vermeiden wir unnötige CNC-Nachbearbeitung, senken die Ausschussquote und verhindern kostspielige Werkzeugänderungen zu einem späteren Zeitpunkt.
Lineare Toleranzen und geometrische Maßangaben (ISO 8062 CT4–CT6)
Der Präzisionsguss bietet eine engere Maßwiederholgenauigkeit als nahezu jedes andere Metallgussverfahren. Gemäß der ISO 8062 Toleranzstandard, hält unsere Gießerei Feingussbauteile routinemäßig innerhalb der Klassen CT4 bis CT6 .
- Allgemeine lineare Abmessungen: Typischerweise werden Toleranzen von ±0,005 in/in (±0,127 mm pro 25 mm) eingehalten.
- Enge Toleranzen bei spezifischen Merkmalen: Mit kontrollierter Wachsschrumpfung und optimierten Keramikschaleneigenschaften können wir kritische Merkmale auf ±0,003 in (±0,076 mm) begrenzen.
- Bearbeitungszugaben und Passungen: Bei Passflächen empfehlen wir unseren ausführlichen Leitfaden zu Bearbeitungszugaben und Toleranzen , um die Rohgussabmessungen mit den Bereichen abzustimmen, die tatsächlich eine spanende Nachbearbeitung erfordern.
| Gussparameter | Standardmäßige Präzisionsfähigkeit | Konstruktionsempfehlung |
|---|---|---|
| Tolerance Class | ISO 8062-3 CT4 bis CT6 | Für kritische Funktionspassungen CT5 festlegen |
| Mindestwandstärke (Stahl) | 0,060 Zoll (1,5 mm) | 0,080 Zoll (2,0 mm) bei größeren Spannweiten |
| Mindestwandstärke (Aluminium/Bronze) | 0,040 Zoll (1,0 mm) | 0,060 Zoll (1,5 mm), um Fehlstellen durch unvollständige Formfüllung zu vermeiden |
| Entlüftungswinkel | 0,5° bis 1,0° (bei kurzen Kernen häufig 0°) | Bei flachen Auszügen ist ein Entformungsschrägenwinkel von 0° zulässig |
| Eckenradien | Mindestradius R 0,030 Zoll (0,75 mm) | Übergänge mit R = 0,5 × Wandstärke verrunden |
Mindestwandstärken und Regeln für Rippenübergänge
Gleichmäßige Querschnitte sind entscheidend für einen reibungslosen Fluss des geschmolzenen Metalls und eine gerichtete Erstarrung:
- Isolierte dickwandige Bereiche vermeiden: Schwere Massen, die mit dünnen Wänden verbunden sind, verursachen lokale Wärmenester, Schwindungsporosität und verlängerte Abkühlzyklen.
- Wanddickenübergänge: Bei Änderungen der Wanddicke verwenden wir einen allmählichen Übergang mit einem Neigungsverhältnis von 3:1, um die thermische Belastung gleichmäßig zu verteilen.
- Dimensionierung struktureller Rippen: Halten Sie die Verstärkungsrippen zwischen 60 % und 80 % der angrenzenden nominalen Wanddicke. Zu dicke Rippen führen zu inneren Hohlräumen und äußeren Einfallstellen.
Richtlinien für Entformungsschrägen und Positionierung der Trennlinie
Da beim Wachsausschmelzverfahren Einwegmodelle hergestellt werden, die in Präzisionsmetallformen eingespritzt werden, sind unsere Anforderungen an Entformungsschrägen bemerkenswert flexibel:
- Entformungsschrägen: Während beim Sandguss häufig 2° bis 3° erforderlich sind, arbeiten wir problemlos mit 0,5° bis 1,0°. Flache Merkmale oder kleine Bohrungen erfordern häufig keine Entformungsschräge.
- Trennlinien: Wir positionieren Trennlinien entlang natürlicher Bauteilkanten, um sichtbare Trennspuren zu minimieren und das Verschleifen der Angüsse zu vereinfachen. Durch die Platzierung der Trennlinie außerhalb kritischer Dichtflächen gewährleisten wir eine grundlegende Gussintegrität ohne zusätzliche Nachbearbeitung.
Berechnung der Schwindungszugabe und Vermeidung von Einfallstellen
Jede Legierung zieht sich beim Abkühlen vom flüssigen in den festen Zustand zusammen. Wir kalibrieren die Werkzeugabmessungen anhand exakter Schwindungsfaktoren – typischerweise etwa 1,5 % bis 2,2 % bei Kohlenstoff- und Edelstählen sowie 1,2 % bis 1,5 % bei Aluminiumlegierungen.
Um Einfallstellen auf sichtbaren oder funktionalen Oberflächen zu vermeiden: Hohlräume in massive Materialanhäufungen von der Rückseite oder Unterseite her einarbeiten. Verwenden Sie großzügige Übergangsradien (mindestens R 0,030 Zoll / 0,75 mm) anstelle scharfer Innenkanten, um Spannungskonzentrationen und lokale Wärmenester zu vermeiden. Halten Sie die Speisungskanäle frei, damit unsere Gieß- und Laufkanalsysteme während der Erstarrungsphase kontinuierlich frisches flüssiges Metall direkt in die massereichsten Bereiche leiten können.
Wichtigste industrielle Anwendungsbereiche von Präzisionsgussteilen
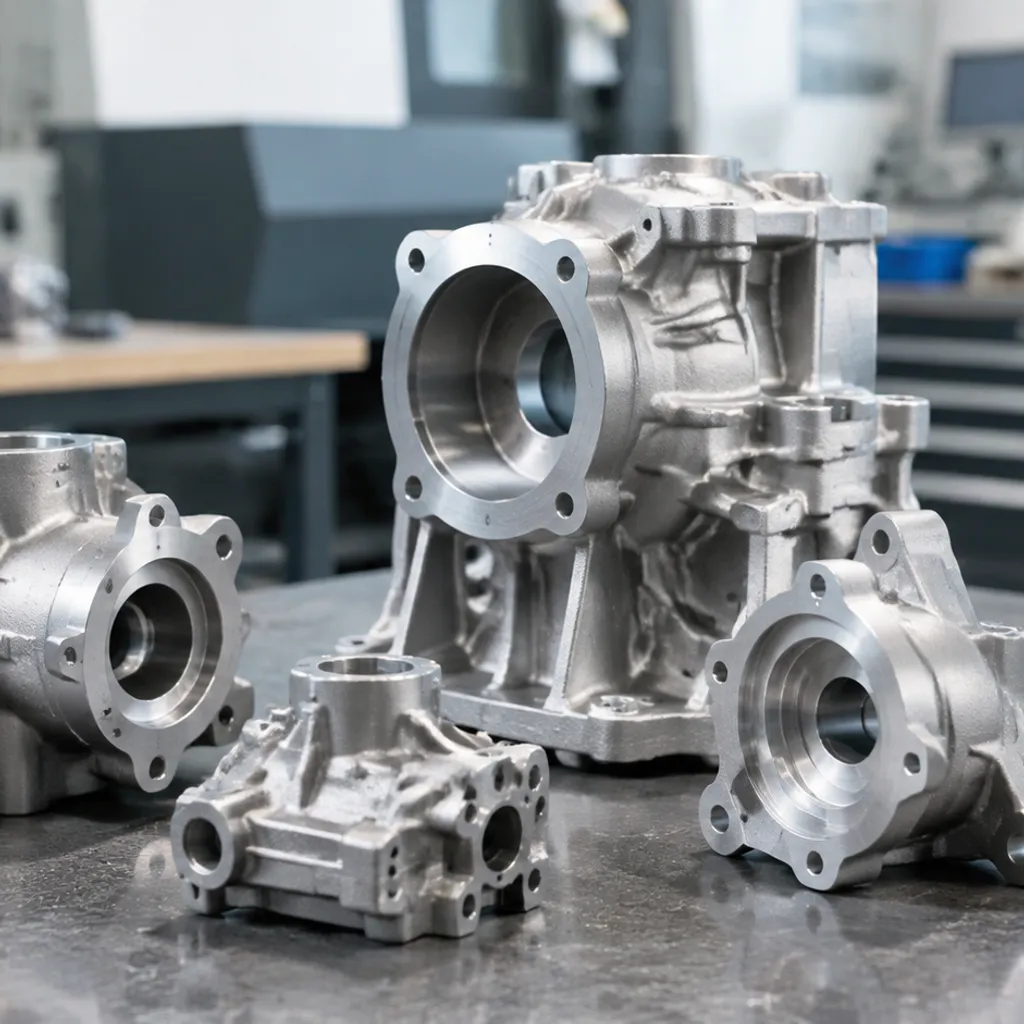
Das Präzisionsgussverfahren eignet sich besonders für Bauteile mit innenliegenden Kanälen, dünnen Wänden oder komplexen Konturen, deren Bearbeitung aus einem massiven Block unmöglich oder äußerst kostspielig wäre. In unserer Fertigung gießen wir nahezu endkonturnahe Bauteile, die Bearbeitungszeiten verkürzen, den Rohmaterialabfall minimieren und direkt aus der Form enge Toleranzen einhalten.
Im Folgenden finden Sie eine Übersicht darüber, in welchen Bereichen unsere Präzisionsgusslösungen den größten Mehrwert bieten:
| Industriesektor | Typische Gussteile | Häufig verwendete Legierungen | Wesentlicher technischer Vorteil |
|---|---|---|---|
| Aerospace & Defense | Turbinenschaufeln, Kraftstoffdüsen, Flugzeugstrukturhalterungen, Leitschaufeln | Inconel 718, René 41, Titan, 17-4 PH | Hohes Festigkeits-Gewichts-Verhältnis, Hitzebeständigkeit, keine Schweißnähte |
| Medizintechnik | Knie- und Hüftimplantate, Griffe für chirurgische Instrumente, Dentalbefestigungen | Co-Cr-Mo-Legierungen, Edelstahl 316L, Ti-6Al-4V | Biokompatibilität, ergonomische endkonturnahe Fertigung, präzise Mikrodetails |
| Strömungs- und Fluidtechnik | Geschlossene Pumpenlaufräder, Mehrwegeventilkörper, Durchflussmesser | CF8M (316 SS), Duplex-Edelstahl, Hastelloy, Bronze | Optimierter hydraulischer Durchfluss, Leckagebeständigkeit, Korrosionsschutz |
| Automobil- und Energietechnik | Turboladerräder, Abgaskrümmer, Brennerspitzen für Energieanlagen | Hoch-Nickel-Superlegierungen, Kohlenstoffstähle, hitzebeständiges Gusseisen mit Kugelgraphit | Beständigkeit gegen Temperaturschocks, Schwingungsdämpfung, lange Lebensdauer |
Luft- und Raumfahrt sowie Verteidigung: Extreme Hitze, null Ausfälle
In Flug- und Verteidigungssystemen gibt es keinen Spielraum für Fehler. Wir fertigen regelmäßig Gussteile, die unter extremen Betriebsbedingungen eingesetzt werden:
- Triebwerksteile für Hochtemperaturbereiche: Einkristall- und gleichachsige Turbinenschaufeln, Leitschaufeln und Kraftstoffdraller, die Gastemperaturen von über 1.800 °F (980 °C) standhalten.
- Strukturelle Bauteile: Kabinenhaubenscharniere, Raketenleitwerke und Befestigungshalterungen für Flugzeugstrukturen, die mithilfe von Dünnwand-Gießtechniken hergestellt werden, um Gewicht zu sparen, ohne die Tragfähigkeit und Sicherheit zu beeinträchtigen.
Medizintechnik: Präzision und Biokompatibilität
Medizinische Instrumente und langfristig eingesetzte chirurgische Implantate erfordern fehlerfreie Oberflächen und eine außergewöhnlich hohe Maßgenauigkeit:
- Orthopädische Implantate: Gelenkoberflächen für künstliche Gelenke aus Kobalt-Chrom-Legierungen, bei denen individuell angepasste poröse Strukturen direkt in das Gussteil eingearbeitet werden, um das Einwachsen von Knochengewebe zu fördern.
- Chirurgische Instrumente: Komplexe, ergonomisch geformte Griffe, Skalpellhalter und Endeffektoren für Robotersysteme aus medizinischem Edelstahl, die wiederholten Autoklavensterilisationen standhalten.
Durchflussregelung und Fluidtechnik: Komplexe innere Strömungskanäle
Die spanende Bearbeitung eines gekrümmten, vollständig geschlossenen Fluidkanals aus einem Vollmaterialblock ist eine enorme Herausforderung. Wir fertigen Komponenten für den Fluidtransport mit höchster Präzision und Leichtigkeit:
- Pumpenlaufräder: Guss von offenen, halboffenen und geschlossenen Laufrädern mit strömungstechnisch optimierten und ausgewuchteten Schaufeln, die den Pumpenwirkungsgrad steigern und Kavitation reduzieren.
- Ventilgehäuse: Komplexe Sanitärventile, Kryoventile und Hochdruck-Verteilerblöcke werden ohne Kernversatz oder Wanddickenabweichungen gegossen. Dadurch entfallen mehrteilige, verschweißte Baugruppen vollständig.
Automobilindustrie und Energieerzeugung: Robuste Komponenten für hohe Stückzahlen
Von Straßenfahrzeugen bis hin zu industriellen Stromnetzen – Präzisionsguss bewältigt extreme Betriebszyklen, thermische Wechselbeanspruchungen und Ermüdung durch hohen Druck:
- Turbolader-Baugruppen: Hochgeschwindigkeits-Turbinenräder und Leitschaufeln mit variabler Geometrie, gegossen aus Nickelbasis-Superlegierungen, ermöglichen ein sofortiges Ansprechverhalten bei Drehzahlen von über 150.000 U/min.
- Kraftwerkskomponenten: Drallbrenner, Verbrennungsdüsen und strukturelle Befestigungselemente. Bei diesen hochbelastbaren Strukturbauteilen sorgen fortschrittliche Verfahren für Kohlenstoffstahl- und niedriglegierte Stahlgussteile für wirtschaftlich vertretbare Rohstoffkosten bei gleichzeitiger Beständigkeit gegenüber hohen Stoßbelastungen und dauerhaftem Druck.
Qualitätsprüfung und Standards zur Fehlervermeidung beim Präzisionsguss

Die Herstellung einwandfreier Präzisionsgussteile erfordert eine strenge Prüfung in jeder Phase des Gieß-, Abkühl- und Nachbearbeitungsprozesses. Unsere Gießerei kombiniert fortschrittliche zerstörungsfreie Prüfverfahren, präzise dimensionelle Messtechnik und eine umfassende metallurgische Validierung jeder Schmelzcharge, um innere Hohlräume, Einschlüsse und Maßabweichungen auszuschließen, bevor die fertigen Teile an Ihre Montagelinie geliefert werden.
Prüfverfahren der zerstörungsfreien Prüfung (ZfP)
Die zerstörungsfreie Prüfung (ZfP) erkennt innere und oberflächliche Unregelmäßigkeiten, ohne die physikalischen Eigenschaften des Gussteils zu verändern. Eine detaillierte Analyse struktureller Fehler bietet unser umfassender Leitfaden zu Gussfehlern Er erläutert, wie Ursachen wie Gaseinschlüsse und thermische Gradienten systematisch erkannt und beseitigt werden.
- Digitale Röntgenprüfung (Röntgen / RT): Wir verwenden hochauflösende digitale Röntgenprüfungen, um verborgene Lunkerporosität, Gasblasen, Kernversatz und Keramikeinschlüsse innerhalb von Wanddickenübergängen von dick zu dünn sowie in kritischen drucktragenden Wandbereichen zu erkennen.
- Farbeindringprüfung (LPI / PT): Fluoreszierendes Eindringmittel macht Mikrorisse, oberflächennahe Heißrisse, Bindefehler und Porosität sichtbar, die mit bloßem Auge nicht erkennbar sind, und hebt diese unter ultraviolettem (Schwarzlicht-) Licht hervor.
- Magnetpulverprüfung (MPI): Die Magnetpulverprüfung (MPI) wird ausschließlich bei ferromagnetischen Stahl- und Eisengussteilen angewendet. Dabei erzeugte Magnetfelder machen unter der Oberfläche liegende Risse und lineare Nahtfehler durch die Ansammlung fluoreszierender Magnetpartikel sichtbar.
| Prüfverfahren | Erkannte Fehlerarten | Prüftiefe | Maßgebliche Industrienorm |
|---|---|---|---|
| Röntgenprüfung (RT) | Gasporen, Lunker, Schlackeneinschlüsse | Vollständige Volumenprüfung / Innenprüfung | ASTM E192, ASTM E1742 |
| Farbeindringprüfung (PT) | Oberflächenoffene Risse, Poren, Überlappungen | Nur Oberfläche (alle Metalle) | ASTM E1417, AMS 2644 |
| Magnetpulverprüfung (MT) | Oberflächennahe Risse, Heißrisse | Von der Oberfläche bis zu einer Tiefe von 0,080″ | ASTM E1444, AMS 2640 |
| Ultrasonic Testing (UT) | Wanddickenreduzierung, oberflächennahe Laminierungen | Volumetrisch (gleichmäßige Querschnitte) | ASTM A609, AMS 2154 |
Koordinatenmessgerät (KMG) und 3D-Scanning
Die Einhaltung enger Gusstoleranzen erfordert eine sofortige geometrische Überprüfung. Durch eine zweistufige Maßprüfung schlagen wir die Brücke zwischen der physischen Fertigung und digitalen Konstruktionszeichnungen:
- Taktile KMG-Prüfung: Automatisierte Koordinatenmessgeräte erfassen funktionskritische Bezugspunkte, tatsächliche Bohrungspositionen, Ebenheit und Gewindemerkmale mit einer Genauigkeit von bis zu ±0,0002 Zoll (±0,005 mm).
- Strukturierte Licht-3D-Scans: Optische Scanner projizieren strukturiertes blaues Licht, um Millionen von Oberflächenpunkten auf komplexen, konturierten Geometrien wie Laufrädern und Turbinenschaufeln zu erfassen. Die Scandaten werden sofort mit nativen 3D-CAD-Modellen abgeglichen. Dabei entstehen farbcodierte Abweichungs-Heatmaps des gesamten Bauteils, die Abweichungen von Formschrägen oder Werkzeugverschleiß unmittelbar sichtbar machen.
Spektrometrische Legierungsanalyse und mechanische Prüfung
Die chemische Zusammensetzung bestimmt unmittelbar die mechanische Integrität, Korrosionsbeständigkeit und Schweißbarkeit nach dem Gießen. Wir überprüfen jede Schmelze, um Verwechslungen von Werkstoffgüten vollständig auszuschließen:
- Optische Emissionsspektrometrie (OES): Die chemische Analyse wird zweimal durchgeführt – zunächst vor dem Abstich aus dem Ofen und anschließend anhand erstarrter Proben aus der abgegossenen Schmelze. Wir überprüfen die prozentualen Anteile der Hauptelemente sowie der Spuren- und Restbestandteile (Kohlenstoff, Chrom, Nickel, Schwefel, Phosphor) anhand der präzisen ASTM-/UNS-Legierungsgrenzwerte.
- Zug- und Streckgrenzenprüfung: Opferprüfstäbe, die zusammen mit den Produktionsgussteilen gegossen werden, unterliegen zerstörenden Zugprüfungen, um die Zugfestigkeit (UTS), die Streckgrenze (0,2-%-Dehngrenze) und die prozentuale Bruchdehnung zu bestätigen.
- Härteprüfung und Härtemapping: Rockwell-Härteprüfungen (HRC/HRB) auf Tischgeräten sowie Brinell-Härteprüfungen (HBW) bestätigen die korrekte Durchführung der Lösungsglühung nach dem Gießen, der Ausscheidungshärtung oder der Abschreck- und Anlasszyklen.
Werkszertifizierungen und Qualitätskonformität
Eine gleichbleibend hohe Präzision beim Feinguss erfordert auditierte Prozesskontrollen, eine lückenlose Rückverfolgbarkeit der Lieferkette und aufeinander abgestimmte Nachbearbeitungsprozesse. Wenn Bauteile nachgelagerte Bearbeitungsschritte mit engen Toleranzen erfordern, gewährleistet die Kombination des Gießprozesses mit zertifizierten ISO-zertifizierten Zerspanungsdienstleistungen die vollständige Maßgenauigkeit aller Merkmale, lückenlose Rückverfolgbarkeit und zuverlässige Produktionsreproduzierbarkeit in wichtigen Industriesektoren:
- ISO 9001:2015: Grundlegender Qualitätsmanagementstandard zur Regelung von Standardarbeitsanweisungen, Kalibrierungsintervallen von Messgeräten, Chargenverfolgung und kontinuierlicher Prozessoptimierung.
- AS9100D: Strenge Konformitätsanforderungen für die Luft- und Raumfahrt sowie die Verteidigungsindustrie, einschließlich einer 100-prozentigen Rückverfolgbarkeit der Materialschmelzen, der Überwachung zerstörungsfreier Prüfungen (ZfP) auf Stufe 3 und umfassender Erstmusterprüfberichte (FAIR) gemäß AS9102.
- IATF 16949: Automobilindustrieller Rahmen zur Fehlervermeidung, der den Produktionsprozess- und Produktfreigabeprozess (PPAP, Stufe 3), die Fehlermöglichkeits- und Einflussanalyse (FMEA) sowie statistisch kontrollierte Großserienproduktionen unterstützt.
Häufig gestellte Fragen zum Präzisionsguss
Ist Präzisionsguss dasselbe wie Feinguss?
In der modernen industriellen Metallverarbeitung bezeichnet Präzisionsguss fast immer das Wachsausschmelzverfahren investment casting process. Obwohl der Begriff “Präzisionsguss” gelegentlich auch spezielle hochpräzise Verfahren wie Keramikform- oder Gipsformguss umfasst, verwenden wir die beiden Begriffe in der überwiegenden Mehrheit unserer Produktionsaufträge synonym. Dabei spritzen wir Wachs in speziell angefertigte Formen, überziehen die Modelle mit feuerfester Keramikschlichte, schmelzen das Opferwachs aus und gießen die flüssige Legierung direkt in die entstandene Hohlform. Im Vergleich zu herkömmlichen groben Gießverfahren ermöglicht diese Methode zuverlässig nahezu endkonturnahe Geometrien bei minimalem Nachbearbeitungsaufwand.
Welche Maßtoleranzen nach Norm können Sie erwarten?
Unsere Gießerei fertigt Bauteile gemäß den entsprechenden ISO 8062 Toleranzstandard Toleranzklassen Klassen CT4 bis CT6. Für Rohgussteile direkt nach dem Ausschlagen und dem Entfernen der Angüsse können Sie sich auf die folgenden Richtwerte verlassen:
- Allgemeine lineare Toleranzen: cURL Too many subrequests. ±0,005 in/in (±0,127 mm pro 25 mm) für Merkmale bis zu 6 Zoll.
- Kritische Toleranzen: Bei kontrollierten Merkmalen wird eine Toleranz von ±0,003 Zoll (±0,076 mm) durch gezieltes Richten nach dem Gießen und den Einsatz spezieller Spannvorrichtungen eingehalten.
- Surface Finish: Die standardmäßige Oberflächenrauheit im Gusszustand liegt zwischen Ra 3,2 µm und 1,6 µm (125 bis 63 µin), und ist damit deutlich besser als die typische Oberflächenrauheit beim Sandguss von Ra 12,5 µm (500 µin).
- Angular Tolerance: ±0,5° bis ±1° bei nicht eingeschränkten Geometrien.
Wie spart Präzisionsguss im Vergleich zur Zerspanung aus Vollmaterial Kosten?
Die spanende Bearbeitung komplexer Bauteile aus massivem Metallstangenmaterial verursacht enorme Rohmaterialverluste und lange CNC-Bearbeitungszeiten. Präzisionsguss verbessert die Wirtschaftlichkeit Ihrer Produktion in drei messbaren Bereichen:
- Hohe Materialausnutzung: Bei der spanenden Bearbeitung komplexer Ventilblöcke oder Laufräder aus Vollmaterial entstehen häufig 60 % bis 80 % Materialverluste in Form von Spänen. Präzisionsguss liefert nahezu endkonturnahe Geometrien und ermöglicht dadurch Materialausnutzungsraten von deutlich über 90 %.
- Reduzierte Maschinenlaufzeiten: Sie müssen keine 5-Achs-CNC-Bearbeitungszentren für die grobe Bearbeitung äußerer Konturen oder Hohlräume blockieren. Die nachgelagerte CNC-Feinbearbeitung beschränkt sich ausschließlich auf Lagerbohrungen mit engen Toleranzen, Gewindeschneiden und präzise Passflächen.
- Langfristiger ROI der Werkzeugkosten: Hartaluminium-Wachsspritzgussformen produzieren Hunderttausende identischer Modelle. Die anfängliche Investition in die Form amortisiert sich schnell, sobald das Produktionsvolumen regelmäßig wiederkehrende kommerzielle Chargen erreicht.
Was sind die typischen Gewichts- und Größenbegrenzungen für Präzisionsgussteile?
Während der Präzisionsguss für filigrane, handliche Bauteile bekannt ist, deckt unser Verfahren ein breites industrielles Anwendungsspektrum ab:
| Parameter | Standardbereich | Maximal praktikable Grenze |
|---|---|---|
| Bauteilgewicht | 0,05 lbs bis 40 lbs (0,02 kg bis 18 kg) | Bis zu 150 lbs (70 kg) |
| Bauteilabmessungen | 0,5 Zoll bis 18 Zoll (12 mm bis 450 mm) | Bis zu 24 x 24 x 24 Zoll (Würfel mit 600 mm Kantenlänge) |
| Minimum Wall Thickness | 0,060 Zoll bis 0,090 Zoll (1,5 mm bis 2,3 mm) | 0,030 Zoll (0,76 mm) lokal abgestützt |
Bei Teilen mit einem Gewicht von über 150 lbs (ca. 68 kg) treten Einschränkungen bei der Handhabung der Keramikschale sowie thermisch bedingte Rissbildungen während der Entwachsung auf. Daher eignen sich schwerere Bauteile besser für alternative Gießverfahren.
Wie lange sind die durchschnittlichen Lieferzeiten für den Werkzeugbau und die Erstmuster?
Die Zeitpläne für den Werkzeugbau und die Erstmusterprüfung hängen von der geometrischen Komplexität, der Auswahl der Legierung und den Anforderungen an das Prototyping ab:
- Rapid Prototyping (ohne Hartwerkzeuge): 1 bis 2 Wochen unter Verwendung von 3D-gedruckten, verlorenen Wachs- oder Harzmodellen. Ideal für Passformprüfungen, Funktionstests und Pilotserien mit kleinen Stückzahlen.
- Herstellung von Hartwerkzeugen: 3 bis 5 Wochen für die CNC-Bearbeitung der Aluminiumwerkzeuge für die Wachsinjektion und der Kerneinsätze.
- Erstmusterprüfung (FAI / PPAP): 2 bis 3 Wochen nach Freigabe des Werkzeugs. Dieser Zeitraum umfasst die Wachsinjektion, Trocknungszyklen der Keramikschale, den Guss, die Entfernung der Angüsse, die Wärmebehandlung, die Maßprüfung mittels Koordinatenmessgerät (CMM) und die zerstörungsfreie Prüfung (ZfP / NDT).
- Serienfertigung: 4 bis 8 Wochen nach Freigabe des Erstmusters, abhängig von der Losgröße und den erforderlichen nachgelagerten Oberflächenbehandlungen.
 German
 English
 Spanish (Peru)
 Korean
 Spanish (Spain)
 Italian