17 ottobre 2026
Componenti di fusione di precisione con alta precisione, finitura superficiale eccellente e prestazioni affidabili per applicazioni aerospaziali, automobilistiche e industriali
Comprendere il processo di fusione di precisione
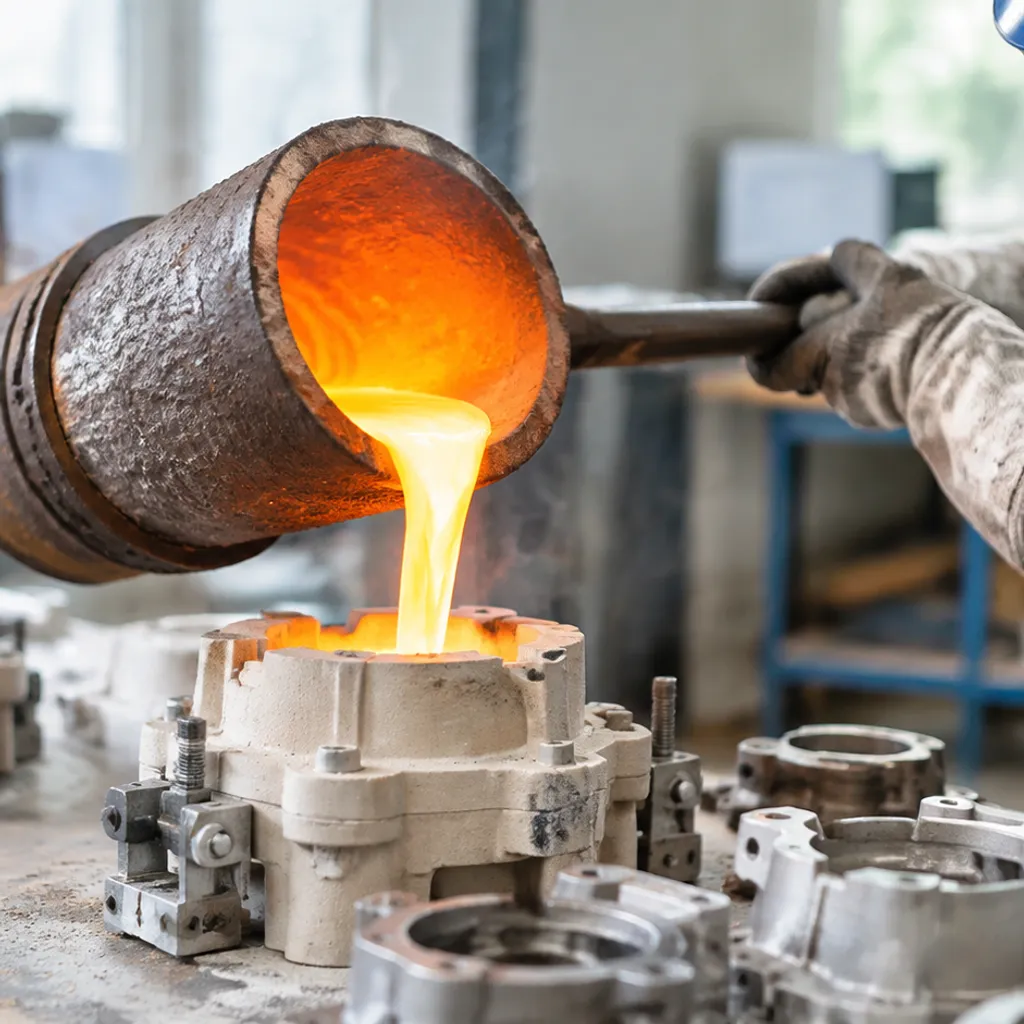
La fusione di precisione—ampiamente riconosciuta tra le fonderie come processo a cera persa—trasforma complessi file digitali CAD in parti metalliche di forma quasi netta. Nelle nostre operazioni di produzione, bypassiamo le limitazioni di inclinazione pesante dei tradizionali stampi di sabbia utilizzando la colata in gusci ceramici a più strati. Questo garantisce tolleranze più strette, finiture superficiali superiori e requisiti di post-lavorazione quasi nulli.
[Iniezione di cera / Stampa 3D] ➔ [Assemblaggio ad albero] ➔ [Immersione in ceramica e stuccatura] ➔ [Dewaxing in autoclave a vapore] ➔ [Sinterizzazione ad alta temperatura] ➔ [Colata del metallo] ➔ [Rimozione e finitura a spruzzo]
Produzione di modelli in cera e modelli sacrificiali stampati in 3D
Ogni ciclo di fusione di precisione inizia con una replica positiva monouso del componente finale:
- Esecuzioni di produzione (Strumenti in cera): Iniettiamo cera di modello virgin, controllata in temperatura e dimensioni, in stampi in alluminio o acciaio lavorati con precisione sotto pressione idraulica.
- Fusione rapida di prototipi (SLA / Stampa 3D): Per validazioni a basso volume o run di ponte, bypassiamo i tempi di produzione degli stampi stampando direttamente modelli sacrificiali utilizzando resine fotopolimeriche o filamenti di cera castabile.
- cURL Too many subrequests. I modelli individuali vengono gate e assemblati a mano attorno a un canale centrale per formare un albero strutturale progettato per un alimentazione di metallo idraulica equilibrata.
Rivestimento in pasta ceramica, stuccatura e costruzione di gusci
Per costruire uno stampo rigido in grado di sopportare temperature di lega liquida fino a 1.650°C (3.000°F), l'albero di cera viene sottoposto a un processo sistematico di costruzione del guscio:
- Immersione primaria in pasta: L'assemblaggio viene immerso in una pasta refrattaria fine a base di zirconia per stabilire una superficie di confine ultra-liscia.
- Stuccatura: Gli assemblaggi umidi vengono immediatamente rivestiti in un letto fluidizzato con fini granuli di silica fusa.
- Stratificazione di backup: Ripetiamo il ciclo di immersione e stuccatura da 5 a 9 volte utilizzando stucco di aluminosilicato progressivamente più grossolano per costruire la resistenza esterna dell'anello.
- Asciugatura controllata: Ogni ciclo di immersione è controllato climaticamente per umidità relativa e temperatura ambiente al fine di eliminare microcracking.
| Passaggio della Scocca | Composizione del Materiale | Funzione di Ingegneria Primaria |
|---|---|---|
| Primary Coat | Farina di zirconio + silice colloidale | Garantisce finitura superficiale (Ra 3,2 µm o migliore) |
| Strati Intermedi | Silice fusa (mesh 80–120) | Fornisce resistenza alle crepe e assorbimento di shock termici |
| Supporto Strutturale | Aluminosilicato (mesh 30–50) | Costruisce lo spessore fisico del muro e la resistenza alla pressione di scoppio |
| Strato di Sigillatura | Lavaggio sottile di silice colloidale | Blocca i granuli refrattari sciolti prima della dewaxing |
Dewaxing in autoclave e sinterizzazione della scocca in ceramica ad alta temperatura
- Dewaxing ad alta temperatura: Trasferiamo le scocche verdi in un autoclave a vapore pressurizzato funzionante a 100–120 psi (0,7–0,8 MPa). Il trasferimento termico rapido scioglie la cera verso l'esterno dai confini della scocca in 8-12 secondi, prevenendo l'espansione termica della cera che potrebbe far scoppiare la ceramica.
- Sinterizzazione e Brunitura del Guscio: Gli stampi ceramici decerati vengono cotti in un forno di brunitura a gas a una temperatura compresa tra 1.650°F e 2.000°F (900°C–1.100°C). Questo processo brucia tutte le tracce di carbonio, sinterizza completamente il legante ceramico e preriscalda lo stampo per ricevere la lega liquida senza alcuno shock termico.
Colata di Metallo Fuso per Gravità, Sotto Vuoto o Centrifuga
A seconda della metallurgia del componente e degli spessori delle pareti, impieghiamo tre metodi di fusione principali:
- Colata per Gravità Atmosferica: Lo standard per la maggior parte dei tipi di acciaio inossidabile e al carbonio; la gravità fa scorrere il metallo fuso lungo il canale di colata mentre l'aria fuoriesce attraverso le pareti ceramiche permeabili.
- Fusione a Induzione Sotto Vuoto (VIM): Dedicato alle superleghe a base di nichel e cobalto. La fusione e la colata in condizioni di alto vuoto impediscono agli elementi reattivi (titanio, alluminio) di ossidarsi ed eliminano la porosità da gas.
- Fusione Centrifuga: Applicata a geometrie di turbine o valvole a parete sottile; la forza centrifuga compatta il metallo denso in alette delicate fino a uno spessore di 0,030″ (0,76 mm).
Rimozione del Guscio, Taglio, Sgrossatura dei Canali di Alimentazione e Finitura con Sabbiatura
Una volta raffreddati al di sotto del solito solido, i componenti passano attraverso le nostre celle di finitura:
- Rimozione Meccanica: Martelli vibranti pneumatici e idropulitrici ad alta pressione (fino a 10.000 psi) frantumano e rimuovono il guscio ceramico.
- Taglio: Seghe a taglio abrasivo o torce al plasma separano nettamente i componenti dal sistema di colata centrale.
- Smerigliatura dei Canali di Colata: Piattaforme di smerigliatura fisse levigano i residui dei canali a filo con le tolleranze di riferimento del disegno.
- Sabbiatura con Materiale Abrasivo: I pezzi subiscono una pulizia con granigliatura in acciaio inossidabile o con abrasivo all'ossido di alluminio per omogeneizzare la superficie metallica, rimuovere gli ossidi residui e preparare il pezzo per l'ispezione finale.
Fusione di Precisione vs. Fusione in Sabbia, Pressocolata e Lavorazione CNC
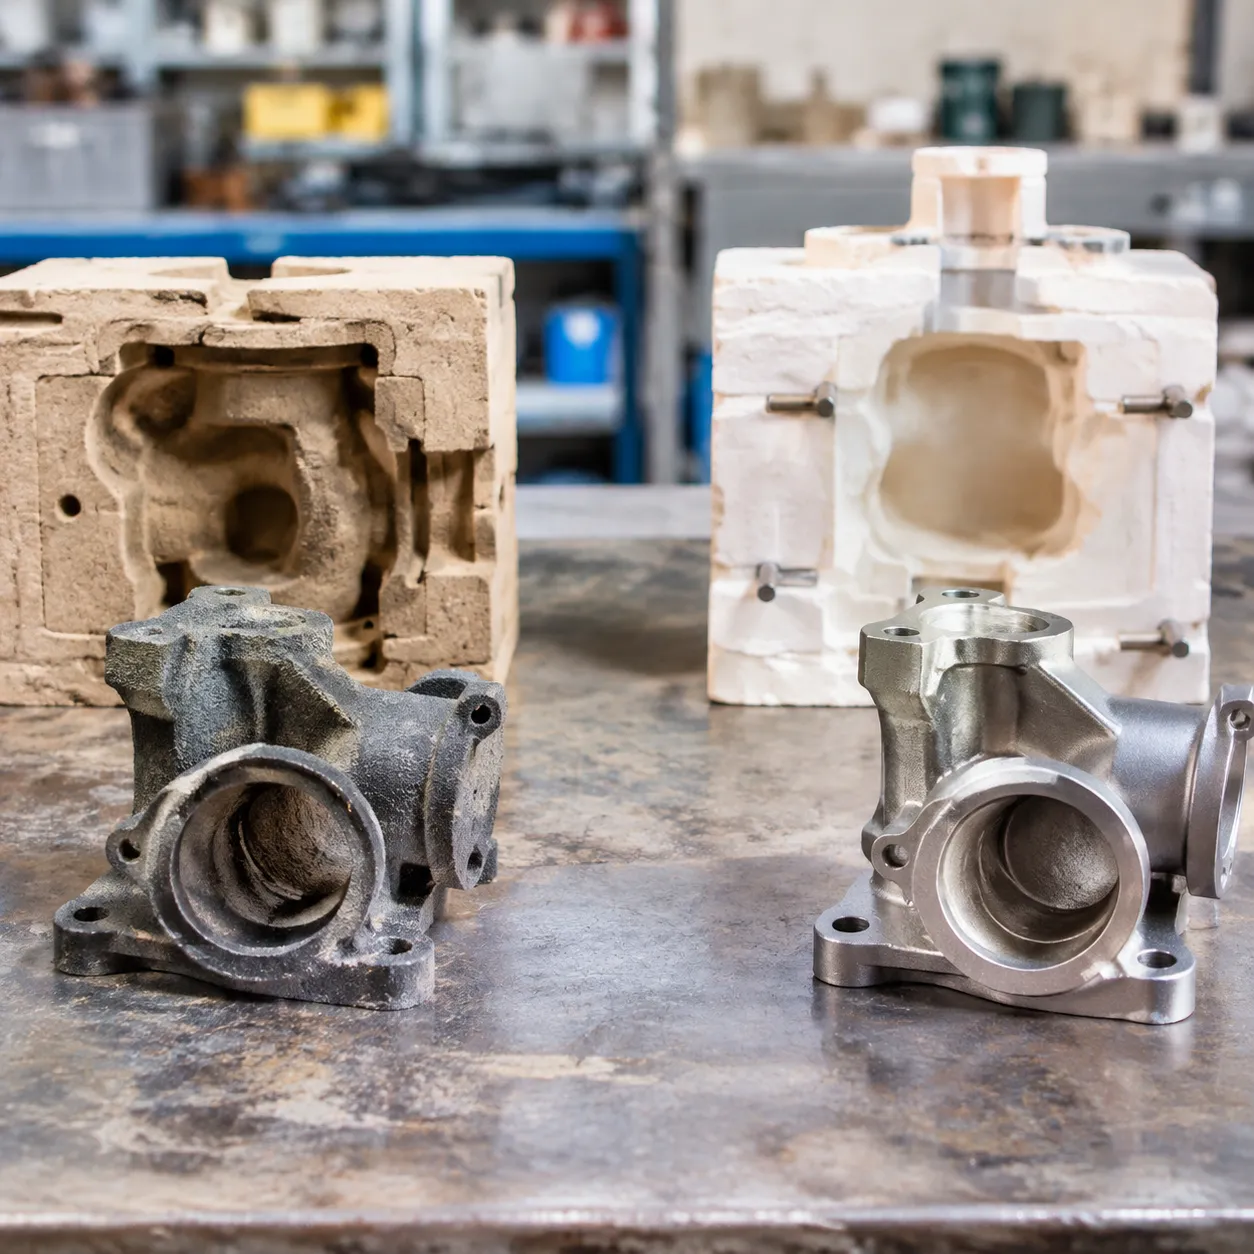
La scelta del giusto percorso produttivo si riduce a quattro compromessi: volume dei pezzi, geometria, requisiti di tolleranza e budget iniziale per le attrezzature. Nella nostra fonderia, vediamo regolarmente acquirenti che pagano troppo per ricavare pezzi da pieno tramite lavorazione meccanica quando una fusione quasi net-shape ridurrebbe drasticamente gli scarti di materiale, o che lottano con difetti di fusione in sabbia quando necessitano di tenute a pressione ermetiche.
Ecco come la fusione di precisione si confronta con le alternative più comuni:
| cURL Too many subrequests. | Dimensional Tolerance | Rugosità Superficiale (Ra) | Complessità Geometrica | Costo Iniziale delle Attrezzature | Costo Unitario (Medio Volume) |
|---|---|---|---|---|---|
| Fusione di Precisione | da ±0,005 a ±0,010 pollici (ISO CT4–CT6) | 63–125 µin (1,6–3,2 µm) | Eccezionale (Cavità interne, anime cieche) | Moderato ($3k – $15k) | cURL Too many subrequests. |
| cURL Too many subrequests. | ±0.030 a ±0.060 in (ISO CT10–CT12) | 250–500 µin (6,3–12,5 µm) | Moderato (Richiede bozze e scatole di stampo) | Basso ($1k – $5k) | Basso (Elevato post-lavorazione) |
| cURL Too many subrequests. | ±0.002 a ±0.005 in (ISO CT3–CT5) | 32–63 µin (0,8–1,6 µm) | Elevato (Limitato dalle trazioni della slitta in acciaio) | Elevato ($20k – $80k+) | Minimo (Solo alto volume) |
| cURL Too many subrequests. | ±0.0005 a ±0.002 in | 16–63 µin (0,4–1,6 µm) | Da Moderato a Elevato (Accesso allo strumento limitato) | Nullo in anticipo | Molto Elevato (Scarto di materiale) |
Capacità di tolleranza dimensionale e ripetibilità
Colata di precisione affidabile Standard di tolleranza ISO 8062 livelli tra CT4 e CT6 direttamente dallo stampo. Per i nostri clienti, ciò significa che le facce di montaggio critiche, i fori delle viti e le porte dei fluidi possono spesso saltare le operazioni secondarie completamente.
- Sand casting si sposta troppo lungo le linee dello stampo cope-e-drag, costringendoti di solito a lavorare ogni interfaccia funzionale.
- Die casting mantiene dimensioni lineari più precise, ma funziona solo con leghe non ferrose come zinco e alluminio.
- Lavorazione CNC completa offre le tolleranze più strette a livello di micron, ma utilizzando i nostri servizi di lavorazione CNC con fusione in acciaio inossidabile fornisce un blocco fuso a forma di shape netto con sedili critici finiti, riducendo i tempi di ciclo di taglio fino a 70%.
Standard di finitura superficiale e rugosità (valori Ra)
Gli stampi in guscio di ceramica forniscono uno strato di confine ultra-liscio contro il metallo fuso. Le fusioni di precisione raggiungono regolarmente 63 a 125 µin Ra (1,6 a 3,2 µm), conferendo ai pezzi un aspetto pulito e professionale subito dopo la sabbiatura.
Revisione di un Guida alla finitura superficiale della colata in investimento mostra che le fusioni in sabbia lasciano una superficie granulosa e vaiolata (250–500 µin Ra) che richiede molatura o pesanti lavorazioni di asportazione. La pressocolata offre una finitura più liscia, ma la microfusione di precisione garantisce finiture eccellenti su metalli duri come acciaio inossidabile 316, leghe duplex e superleghe di nichel ad alta temperatura.
Complessità geometrica, sottosquadri e pareti sottili
Poiché il modello in cera a perdere fonde prima della colata, la microfusione aggira completamente i vincoli di sformo e le linee di divisione che rallentano altri processi:
- Passaggi interni e cavità cieche: Possiamo modellare giranti curve, camicie di raffreddamento serpentine e sottosquadri inversi senza richiedere complesse attrezzature metalliche in più pezzi.
- Capacità per pareti sottili: Realizziamo fusioni affidabili fino a 0,060 pollici (1,5 mm) su leghe ferrose e 0,040 pollici (1,0 mm) su alluminio.
- Limiti della pressocolata: Gli stampi metallici permanenti non possono gestire sottosquadri inversi senza costosi sistemi idraulici laterali ad alta manutenzione.
- Limiti della fusione in sabbia: Le anime in sabbia fragili si rompono in corrispondenza di sezioni trasversali strette, costringendo a progettare pareti spesse e pesanti.
Spese iniziali per le attrezzature rispetto ai costi a lungo termine dei singoli componenti
Le attrezzature iniziali spesso guidano le decisioni di approvvigionamento, ma il costo totale di proprietà racconta una storia diversa:
- Die casting richiede stampi in acciaio temprato che costano da 30.000$ a oltre 100.000$. Conviene solo quando i volumi superano i 20.000 pezzi all'anno.
- Sand casting presenta modelli economici, ma un'eccessiva pulitura secondaria a CNC e alti tassi di scarto fanno lievitare il costo finale del pezzo.
- Lavorazione meccanica da blocco pieno (full billet) elimina i costi iniziali delle attrezzature, ma lo spreco di materiale grezzo (spesso 60–80% di trucioli) e le tariffe orarie delle macchine distruggono i margini per volumi di produzione superiori a 100 unità.
- Attrezzature per la fusione di precisione in alluminio varia tipicamente tra 3.500 $ e 12.000 $. Produce centinaia di migliaia di modelli in cera senza usura, riduce drasticamente i costi di lavorazione secondaria e offre il minor costo totale per volumi di produzione da 250 a 50.000 pezzi all'anno.
Principali materiali e leghe utilizzati nella fusione di precisione
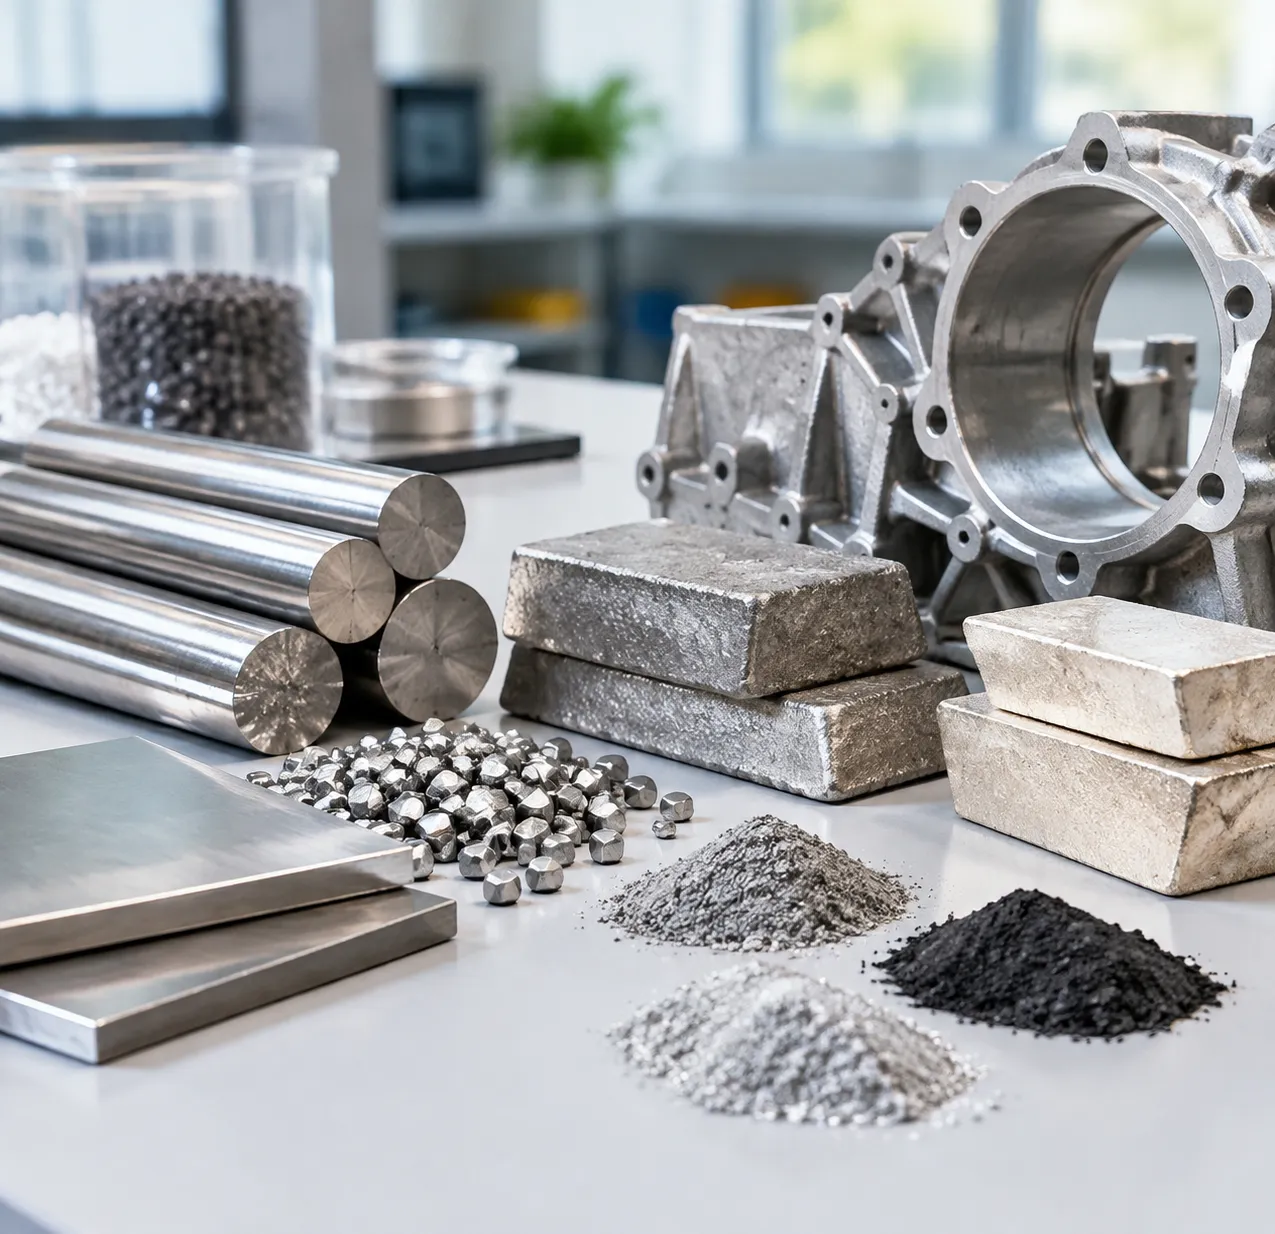
La selezione del grado di metallo corretto determina tutto, dalla fluidità di fusione e dai tassi di ritiro alla resistenza all'usura finale e ai cicli di lavorazione. Nella nostra fonderia, fondiamo un vasto spettro di composizioni ferrose e non ferrose per soddisfare requisiti meccanici esatti.
| Famiglia di leghe | Gradi tipici | Key Mechanical Properties | Lotti di produzione comuni |
|---|---|---|---|
| Inossidabili austenitici e martensitici | 304, 316, 17-4 PH, Duplex 2205 | Superiore resistenza alla corrosione, elevata resistenza a trazione (fino a 1.300 MPa invecchiato) | Lavorazione alimentare, pompe chimiche, staffe marine |
| Acciai al carbonio e bassolegati | WCB, 4140, 8620, 1020 | Eccellente tenacità agli urti, temprabile superficialmente, economico | Cerniere strutturali, leveraggi agricoli, perni per uso minerario |
| Superleghe ad alta temperatura | Inconel 718/625, Hastelloy X, CoCrMo | Resistenza allo scorrimento viscoso e all'ossidazione superiore a 650°C (1200°F), biocompatibile | Ugelli per turbine, valvole per pozzi petroliferi, impianti ortopedici |
| cURL Too many subrequests. | Alluminio A356, ottone rosso C83600, bronzo all'alluminio e nichel | Bassa densità, conducibilità elettrica/termica, resistenza all'acqua salata | Scambiatori di calore, boccole marine, ferramenta per architettura |
Acciai inossidabili resistenti alla corrosione (304, 316, 17-4 PH, Duplex)
L'acciaio inossidabile rappresenta una parte enorme della nostra produzione di microfusione. I gradi austenitici standard come il 304 e il 316 si prestano eccezionalmente bene alla fusione, offrendo percorsi di flusso dei fluidi continui senza le trappole di porosità tipiche delle fabbricazioni in più pezzi. Per sistemi di tubazioni critici e confini di pressione, consultate la nostra guida completa alla fusione di corpi valvola in acciaio inossidabile per vedere come queste leghe si comportano sotto pressione idrostatica. Quando è richiesta un'elevata resistenza insieme alla resistenza alla corrosione, fondiamo il 17-4 PH, che raggiunge alte soglie di durezza tramite trattamenti termici di precipitazione post-fusione H900 o H1150.
Acciai debolmente legati e al carbonio per parti strutturali ad alta resistenza
Quando la resistenza pura e il budget dominano le specifiche tecniche, gli acciai al carbonio e debolmente legati sono i cavalli di battaglia. Fondiamo 4140 e 8620 quando i componenti richiedono cementazione post-fusione, tempra totale o tempra a induzione a fiamma su pattini d'usura critici. I gradi al carbonio semplice come 1025 o ASTM A216 WCB offrono una saldabilità prevedibile e carichi di snervamento moderati per staffe di montaggio di attrezzature pesanti, leveraggi e testate di cilindri idraulici laddove una chimica esotica sarebbe eccessiva.
Superleghe di nichel e cobalto ad alta temperatura (Inconel, Hastelloy)
Per gli ambienti più severi, caratterizzati da shock termici, flussi di acidi ad alta pressione o sollecitazioni meccaniche cicliche a temperature di incandescenza rosso ciliegia, passiamo alla fusione a induzione sotto vuoto (VIM) e coliamo superleghe a base di nichel o cobalto.
- Inconel (625 e 718): Mantiene la piena integrità a trazione oltre i 650 °C; è lo standard per i lati caldi dei turbocompressori, le flange di scarico e i bruciatori industriali per la produzione di energia.
- Hastelloy (C-276): Resistenza senza pari alla corrosione per vaiolatura e alla tensocorrosione in presenza di cloro gassoso umido nei processi di raffinazione petrolchimica.
- Leghe di cobalto-cromo: Biocompatibilità eccezionale ed elevata resistenza al grippaggio anche sotto carichi estremi; scoprite la nostra analisi tecnica sui metalli resistenti al calore per applicazioni mediche e articolazioni artificiali per esaminare i dati relativi al tasso di usura dei componenti articolati ottenuti per fusione.
Leghe non ferrose: alluminio, bronzo e metalli a base di rame
La fusione di precisione dei metalli non ferrosi consente di ottenere componenti con geometrie prossime a quelle definitive e tolleranze ristrette, riducendo al minimo le operazioni secondarie di rimozione dei canali di colata:
- Alluminio (A356, composizione chimica equivalente alla 6061): Elevato rapporto resistenza/peso; sottoposto regolarmente a pressatura isostatica a caldo (HIP) e trattamento termico T6 per realizzare involucri aerospaziali privi di porosità.
- Bronzi allo stagno e al silicio: Proprietà eccezionali per applicazioni come cuscinetti, elevata lubrificazione naturale e resistenza alle scintille per ambienti industriali con presenza di sostanze volatili.
- Bronzo all'alluminio al nichel (NAB): Contrasta il biofouling e l'erosione causata dall'acqua salata nelle giranti per applicazioni in acque profonde e nei componenti navali.
Linee guida di progettazione per componenti ottenuti mediante fusione di precisione
Ottenere i migliori risultati dalla fusione di precisione significa iniziare già dalla postazione CAD. Collaborando fin dalle prime fasi con i team di progettazione, eliminiamo le lavorazioni CNC di finitura non necessarie, riduciamo i tassi di scarto ed evitiamo costose modifiche alle attrezzature negli stadi successivi.
Tolleranze lineari e dimensionamento geometrico (ISO 8062 CT4–CT6)
La microfusione garantisce una ripetibilità dimensionale più precisa rispetto a quasi tutti gli altri metodi di fusione dei metalli. In conformità alla Standard di tolleranza ISO 8062, la nostra fonderia mantiene abitualmente i componenti ottenuti per microfusione entro le classi da CT4 a CT6 .
- Dimensioni lineari generali: Generalmente mantenute entro ±0,005 in/in (±0,127 mm ogni 25 mm).
- Caratteristiche di precisione: Possiamo mantenere le caratteristiche critiche entro ±0,003 in (±0,076 mm) grazie al controllo del ritiro della cera e all'ottimizzazione delle dinamiche del guscio ceramico.
- Sovrametallo e accoppiamento: Per le superfici di accoppiamento, consulta la nostra guida dettagliata alle quote di sovrametallo e alle tolleranze per bilanciare le dimensioni dei pezzi grezzi di fusione con le aree che richiedono effettivamente lavorazioni meccaniche secondarie.
| Parametro di fusione | Capacità di precisione standard | Raccomandazione di progettazione |
|---|---|---|
| Tolerance Class | ISO 8062-3 da CT4 a CT6 | Specificare CT5 per gli accoppiamenti funzionali critici |
| Spessore minimo della parete (acciaio) | 0,060 pollici (1,5 mm) | 0,080 in (2,0 mm) per campate più ampie |
| Spessore minimo della parete (alluminio/bronzo) | 0,040 pollici (1,0 mm) | 0,060 in (1,5 mm) per evitare mancate colate |
| Angolo di sformo | Da 0,5° a 1,0° (spesso 0° per anime corte) | È accettabile un angolo di sformo nullo per sformature poco profonde |
| Raggi di raccordo | R minimo di 0,030 in (0,75 mm) | Raccordare le transizioni con R = 0,5 × lo spessore della parete |
Spessori minimi delle pareti e regole di transizione delle nervature
Le sezioni trasversali uniformi sono fondamentali per garantire un flusso regolare del metallo fuso e una solidificazione direzionale:
- Evitare sezioni spesse isolate: Le masse voluminose collegate a pareti sottili causano punti caldi, porosità da ritiro e cicli di raffreddamento prolungati.
- Transizioni dello spessore delle pareti: Quando si modifica lo spessore della parete, applichiamo una rastremazione graduale con una pendenza di transizione di 3:1 per distribuire uniformemente le sollecitazioni termiche.
- Dimensionamento delle nervature strutturali: Mantenere le nervature di rinforzo tra il 60% e l'80% dello spessore nominale della parete adiacente. Nervature troppo spesse possono causare vuoti interni e segni di depressione sulla superficie esterna.
Linee guida sugli angoli di sformo e posizionamento della linea di divisione
Poiché il processo di fusione a cera persa utilizza modelli monouso iniettati in stampi metallici di precisione, i requisiti relativi agli angoli di sformo sono particolarmente flessibili:
- Angoli di sformo: Mentre la fusione in sabbia richiede spesso angoli da 2° a 3°, noi lavoriamo agevolmente con 0,5°–1,0°. Le caratteristiche poco profonde o i fori di piccole dimensioni spesso non richiedono alcun angolo di sformo.
- Linee di divisione: Posizioniamo le linee di divisione lungo i bordi naturali dei componenti per ridurre al minimo i segni visibili e semplificare la molatura dei canali di colata. Collocare la linea di divisione lontano dalle superfici di tenuta critiche garantisce l'integrità di base del getto senza richiedere ulteriori operazioni di finitura.
Calcolo del ritiro e prevenzione dei segni di avvallamento
Ogni lega si contrae durante il raffreddamento, passando dallo stato liquido a quello solido. Calibriamo le dimensioni degli stampi utilizzando fattori di ritiro precisi: generalmente compresi tra l'1,5% e il 2,2% per gli acciai al carbonio e inossidabili e tra l'1,2% e l'1,5% per le leghe di alluminio.
Per eliminare i segni di avvallamento sulle superfici visibili o funzionali: svuotare i bossoli pieni di grandi dimensioni dal lato posteriore o inferiore. Utilizzare raccordi generosi (raggio minimo R 0,030 pollici / 0,75 mm) anziché spigoli interni vivi, per evitare concentrazioni di tensione e punti di surriscaldamento localizzati. Mantenere adeguati percorsi di alimentazione affinché i nostri sistemi di attacco e canali di colata forniscano metallo fuso fresco direttamente alle sezioni più spesse durante il cambiamento di fase verso lo stato solido.
Principali applicazioni industriali dei getti di precisione
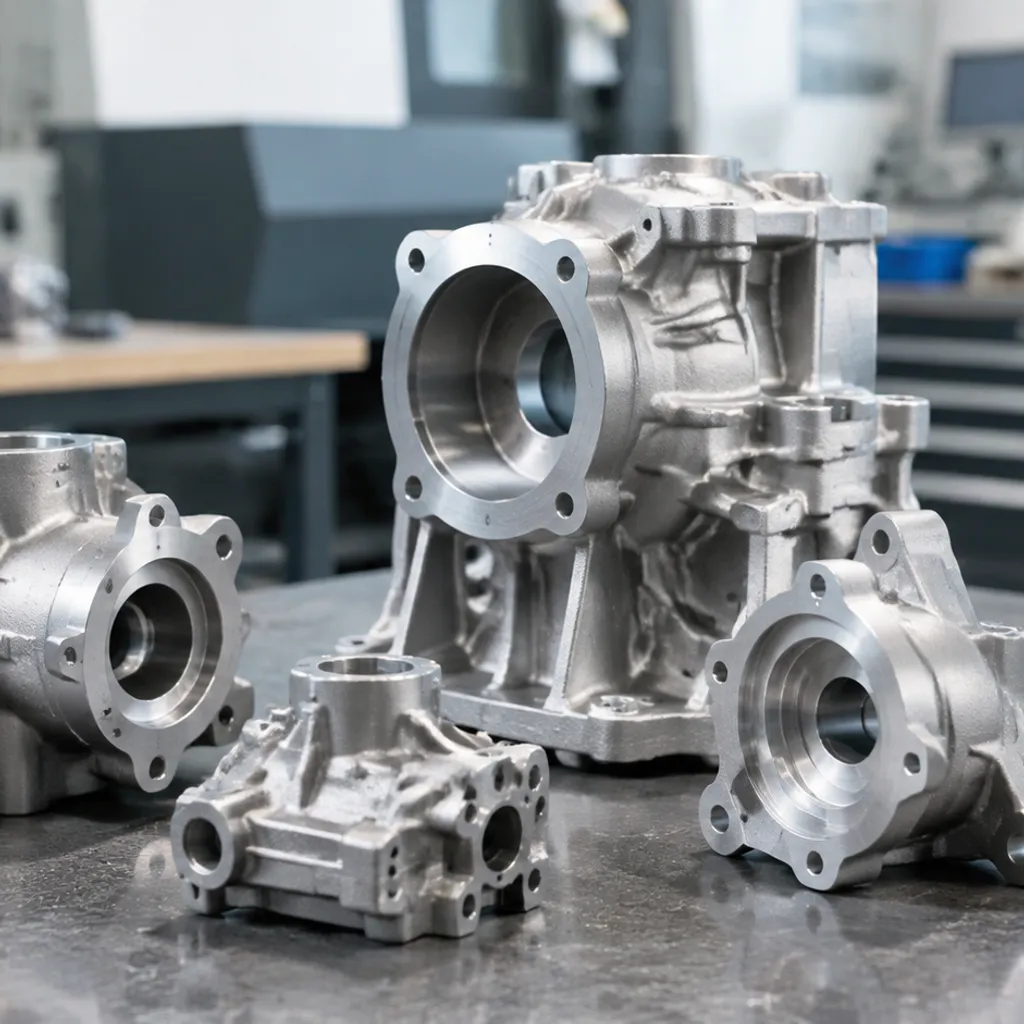
La fusione di precisione è particolarmente indicata per componenti con passaggi interni, pareti sottili o contorni complessi, impossibili o eccessivamente costosi da realizzare mediante lavorazione meccanica a partire da un blocco pieno. Nei nostri reparti produttivi realizziamo componenti con geometria prossima a quella finale, riducendo i tempi di ciclo, minimizzando gli sprechi di materie prime e garantendo tolleranze ristrette direttamente dallo stampo.
Ecco una panoramica dei settori in cui le nostre soluzioni di fusione di precisione offrono il massimo valore:
| Settore industriale | Componenti tipici ottenuti per fusione | Leghe comunemente utilizzate | Principale vantaggio ingegneristico |
|---|---|---|---|
| cURL Too many subrequests. | Pale di turbina, ugelli del carburante, staffe per fusoliere, palette direttrici | Inconel 718, René 41, titanio, 17-4 PH | Elevato rapporto resistenza/peso, resistenza al calore, assenza totale di giunzioni saldate |
| Tecnologia medica | Impianti per ginocchio e anca, impugnature di strumenti chirurgici, dispositivi dentali | Leghe Co-Cr-Mo, acciaio inossidabile 316L, Ti-6Al-4V | Biocompatibilità, ergonomia con geometria a forma finale, precisione nei microdettagli |
| Controllo del flusso e dei fluidi | Giranti chiuse per pompe, corpi valvola multiporta, misuratori di portata | CF8M (acciaio inox 316), acciaio inox duplex, Hastelloy, bronzo | Flusso idraulico regolare, resistenza alle perdite, protezione dalla corrosione |
| Automotive ed energia | Giranti per turbocompressori, collettori di scarico, ugelli per bruciatori industriali | Superleghe ad alto contenuto di nichel, acciai al carbonio, ghise sferoidali resistenti al calore | Resistenza agli shock termici, smorzamento delle vibrazioni, lunga durata operativa |
Aerospazio e difesa: temperature elevate, zero guasti
Nei sistemi aeronautici e di difesa non c'è margine di errore. Realizziamo regolarmente componenti destinati a operare in condizioni ambientali estreme:
- Componenti per la sezione calda dei motori: Pale di turbina monocristalline e a grani equiassici, palette statoriche e swirlatori del combustibile progettati per resistere a temperature dei gas superiori a 1.800 °F (980 °C).
- Componenti strutturali: Cerniere per tettucci, alette per missili e staffe di fissaggio per fusoliere realizzate mediante tecniche di fusione di metalli a parete sottile, per ridurre il peso senza compromettere la sicurezza strutturale sotto carico.
Apparecchiature medicali: precisione e biocompatibilità
Gli strumenti medicali e gli impianti chirurgici a lungo termine richiedono superfici prive di difetti e un controllo dimensionale eccezionale:
- Impianti ortopedici: Superfici di articolazioni artificiali fuse in leghe di cobalto-cromo, con texture porose personalizzate integrate direttamente nello stampo per favorire la crescita ossea.
- Strumenti chirurgici: Impugnature complesse ed ergonomiche, portabisturi ed effettori terminali robotici realizzati in acciaio inossidabile di grado medicale, in grado di resistere a ripetuti cicli di sterilizzazione in autoclave.
Controllo del flusso e gestione dei fluidi: condotti interni complessi
Lavorare meccanicamente un percorso curvo e completamente chiuso per il passaggio dei fluidi partendo da un blocco pieno è un incubo operativo. Gestiamo con facilità i componenti destinati alla movimentazione dei fluidi:
- Giranti delle pompe: Fusioni di giranti aperte, semiaperte e chiuse, con palette bilanciate idrodinamicamente che aumentano l'efficienza della pompa e riducono la cavitazione.
- Corpi valvola: Valvole sanitarie complesse, valvole criogeniche e blocchi collettori ad alta pressione, realizzati per fusione senza disallineamenti delle anime né variazioni dello spessore delle pareti, eliminando completamente gli assemblaggi saldati composti da più elementi.
Settore automobilistico e generazione di energia: componenti robusti per produzioni ad alto volume
Dalle automobili stradali alle reti elettriche industriali, la fusione di precisione è in grado di gestire cicli di lavoro estremamente gravosi, cicli termici e sollecitazioni da fatica ad alta pressione:
- Gruppi turbocompressore: Giranti di turbine ad alta velocità e palette a geometria variabile, ottenute dalla fusione di superleghe a base di nichel, per una risposta istantanea all'acceleratore a oltre 150.000 giri/min.
- Componenti per centrali elettriche: Bruciatori a vortice, ugelli di combustione e componenti strutturali di fissaggio. Per questi componenti strutturali per impieghi gravosi, l'utilizzo di metodi avanzati nella fusione di acciai al carbonio e basso-legati consente di mantenere convenienti i costi delle materie prime, garantendo al contempo la resistenza a forti carichi d'urto e pressioni continue.
Standard di controllo qualità e prevenzione dei difetti nella fusione di precisione

La produzione di componenti ottenuti mediante fusione di precisione privi di difetti richiede verifiche rigorose in ogni fase del processo di colata, raffreddamento e finitura. La nostra fonderia integra tecniche avanzate di controllo non distruttivo, metrologia dimensionale di precisione e convalida metallurgica completa di ogni lotto di trattamento termico, per eliminare porosità interne, inclusioni e deviazioni dimensionali prima della spedizione dei componenti finiti alla vostra linea di assemblaggio.
Protocollo di controllo non distruttivo (NDT)
I controlli non distruttivi (NDT) individuano le discontinuità interne e superficiali senza alterare le proprietà fisiche del componente fuso. Per un'analisi più approfondita dei difetti strutturali, la nostra guida completa ai difetti di fusione illustra come le cause alla radice, come l'intrappolamento di gas e i gradienti termici, vengano identificate ed eliminate sistematicamente.
- Controllo radiografico digitale (raggi X / RT): Utilizziamo ispezioni digitali a raggi X ad alta risoluzione per rilevare porosità da ritiro nascoste, cavità gassose, disallineamenti delle anime e inclusioni ceramiche nelle zone di transizione tra sezioni di diverso spessore e nelle pareti sottoposte a pressione critica.
- Controllo con liquidi penetranti (LPI / PT): Il liquido penetrante fluorescente evidenzia microfessure, cricche a caldo superficiali, mancanze di fusione e porosità invisibili a occhio nudo sotto illuminazione ultravioletta (luce nera).
- Controllo con particelle magnetiche (MPI): Applicato esclusivamente a getti in acciaio e ghisa ferromagnetici, il controllo con particelle magnetiche (MPI) genera campi magnetici che rivelano cricche sottosuperficiali e difetti lineari di giunzione attraverso l'accumulo di particelle fluorescenti.
| Metodo di ispezione | Difetti individuati | Profondità di rilevamento | Norma tecnica principale |
|---|---|---|---|
| Radiografia a raggi X (RT) | Cavità gassose, cavità da ritiro, inclusioni di scoria | Intero volume / interno | ASTM E192, ASTM E1742 |
| Controllo con liquidi penetranti (PT) | Cricche affioranti, microporosità, pieghe superficiali | Solo superficie (tutti i metalli) | ASTM E1417, AMS 2644 |
| Controllo con particelle magnetiche (MT) | Fessure prossime alla superficie, cricche a caldo | Dalla superficie fino a una profondità di 0,080″ | ASTM E1444, AMS 2640 |
| Ultrasonic Testing (UT) | Assottigliamento delle pareti, laminazioni subsuperficiali | Volumetrico (sezioni trasversali uniformi) | ASTM A609, AMS 2154 |
Macchina di misura a coordinate (CMM) e scansione 3D
Il rispetto delle tolleranze dimensionali ristrette nelle fusioni richiede una verifica geometrica immediata. Colleghiamo la produzione fisica ai progetti digitali attraverso un'ispezione dimensionale a doppio livello:
- Verifica tattile con CMM: Le macchine di misura a coordinate automatizzate rilevano i riferimenti geometrici critici, la posizione effettiva dei fori, la planarità e le caratteristiche delle filettature, con una precisione fino a ±0,0002 pollici (±0,005 mm).
- Scansione 3D a luce strutturata: Gli scanner ottici proiettano luce blu strutturata per acquisire milioni di punti superficiali su geometrie complesse e sagomate, come giranti e pale di turbine. I dati della scansione vengono immediatamente confrontati con i modelli CAD 3D originali, generando mappe termiche cromatiche degli scostamenti dell'intero componente che evidenziano istantaneamente deviazioni degli angoli di sformo o usura degli utensili.
Analisi spettrometrica delle leghe e prove meccaniche
La composizione chimica determina direttamente l'integrità meccanica, la resistenza alla corrosione e la saldabilità successiva alla fusione. Verifichiamo ogni colata per garantire l'assenza di errori nella classificazione delle leghe:
- Spettrometria di emissione ottica (OES): L'analisi chimica viene eseguita due volte: prima della spillata dal forno e successivamente su campioni solidificati ottenuti mediante colata in stampi metallici raffreddati. Verifichiamo le percentuali degli elementi principali e delle impurità residue in tracce (carbonio, cromo, nichel, zolfo e fosforo) rispetto ai precisi limiti delle leghe ASTM/UNS.
- Prove di trazione e di snervamento: Le barre di prova sacrificali versate accanto agli stampi di produzione subiscono test distruttivi di trazione per confermare la resistenza ultima alla trazione (UTS), la resistenza allo snervamento (offset 0,2%) e la percentuale di allungamento.
- Mappatura della durezza: I test Rockwell da banco (HRC/HRB) e Brinell (HBW) confermano il corretto trattamento termico post-fusione, l'indurimento per precipitazione o i cicli di tempra e rinvenimento.
Certificazioni di qualità di fabbrica e conformità
La colata di precisione coerente richiede controlli di processo verificati, una tracciabilità robusta della catena di approvvigionamento e una post-elaborazione sincronizzata. Quando i pezzi richiedono operazioni secondarie a tolleranza stretta a valle, l'abbinamento della produzione della fonderia con servizi certificati servizi di officina ISO garantisce precisione totale delle caratteristiche, tracciabilità completa e ripetibilità affidabile della produzione in settori industriali critici:
- ISO 9001:2015: Standard di gestione della qualità di base che governa le procedure operative standard, le cadenze di calibrazione degli strumenti, il tracciamento dei lotti e l'ottimizzazione continua dei processi.
- AS9100D: Conformità rigorosa alla produzione aerospaziale e della difesa, che richiede la tracciabilità termica del materiale 100%, la supervisione NDT di livello 3 e i rapporti di Ispezione del Primo Articolo (FAIR) completi secondo AS9102.
- IATF 16949: Quadro di prevenzione dei difetti di livello automotive che supporta il Processo di Approvazione del Pezzo di Produzione (PPAP livello 3), l'Analisi dei Modi di Guasto e degli Effetti (FMEA) e le produzioni statisticamente controllate ad alto volume.
FAQ sulla Colata di Precisione
La Colata di Precisione è la stessa cosa della Colata a Cera Persa?
Nell'industria moderna della lavorazione dei metalli, la colata di precisione si riferisce quasi sempre alla tecnica a cera persa investment casting process. Sebbene il termine “colata di precisione” copra occasionalmente metodi specializzati ad alta precisione come la colata in stampo ceramico o in gesso, la stragrande maggioranza dei nostri contratti di produzione utilizza i termini in modo intercambiabile. Injectiamo cera in stampi dedicati, rivestiamo i modelli con una sospensione di ceramica refrattaria, sciogliamo la cera sacrificabile e versiamo lega liquida direttamente nello stampo cavo. Questo metodo raggiunge costantemente una geometria quasi a forma netta con un minimo di lavorazioni di finitura rispetto alle tecniche tradizionali di fonderia grossolana.
Quale tolleranza dimensionale standard puoi aspettarti?
La nostra fonderia produce pezzi conformi a Standard di tolleranza ISO 8062 gradi classi da CT4 a CT6. Per le fusioni grezze appena uscite dalla lavorazione di sgrossatura e smerigliatura delle porte e dei punti di innesco, puoi fare affidamento sulle seguenti specifiche di base:
- Tolleranze lineari generali: cURL Too many subrequests. ±0,005 in/in (±0,127 mm per 25 mm) per caratteristiche fino a 6 pollici.
- Tolleranze critiche: Caratteristiche controllate mantenute ±0,003 in (±0,076 mm) con rettificatura post-cast dedicata e fissaggi.
- Surface Finish: La rugosità grezza standard del getto si aggira tra Ra 3,2 µm e 1,6 µm (125 a 63 µin), superando facilmente il Ra tipico della fusione a sabbia di 12,5 µm (500 µin).
- Angular Tolerance: ±0,5° a ±1° su geometrie non vincolate.
Come la fusione di precisione risparmia denaro rispetto alla lavorazione di billette?
L'alesatura di componenti complessi da barre di metallo massiccio genera un enorme spreco di materiale grezzo e lunghi cicli di lavorazione CNC. La fusione di precisione modifica l'economia della produzione in tre modi misurabili:
- Rapporto alto tra acquisto e fusione: L'alesatura di complessi manifold di valvole o giranti da billette spesso genera trucioli di scarto tra 60% e 80%. La fusione di precisione fornisce una geometria quasi netta, con tassi di utilizzo del materiale ben superiori a 90%.
- Riduzione delle ore macchina: Non occupi centri di lavorazione CNC a 5 assi per sgrossare contorni esterni o camere vuote. La lavorazione CNC secondaria di finitura è riservata esclusivamente a fori di tenuta con tolleranze strette, filettature e superfici di accoppiamento di precisione.
- ROI a lungo termine sugli utensili: Stampi in cera di alluminio duro per iniezione producono centinaia di migliaia di stampi identici. L'investimento iniziale nello stampo si ripaga rapidamente una volta che il volume di produzione raggiunge batch commerciali ricorrenti.
Qual è il limite di peso e dimensione tipico per parti di precisione in fusione?
Mentre la fusione di precisione è rinomata per componenti intricati e maneggevoli, il nostro processo si adatta a una vasta gamma industriale:
| Parameter | Gamma Standard | Limite Pratico Massimo |
|---|---|---|
| Peso del pezzo | 0,05 libbre a 40 libbre (0,02 kg a 18 kg) | Fino a 150 libbre (70 kg) |
| Involucro del pezzo | 0,5 in a 18 in (12 mm a 450 mm) | Fino a 24 x 24 x 24 in (600 mm cubo) |
| Minimum Wall Thickness | 0,060 in a 0,090 in (1,5 mm a 2,3 mm) | 0,030 in (0,76 mm) supportato localmente |
Le parti che superano i 150 lbs affrontano vincoli di gestione del guscio e crepe da stress termico durante il dewaxing, rendendo i componenti più pesanti più adatti a operazioni di fonderia alternative.
Quali sono i tempi medi di consegna per la produzione di stampi e i campioni del primo articolo?
I tempi di costruzione degli stampi e di convalida del primo articolo dipendono dalla complessità della geometria, dalla scelta della lega e dai requisiti di prototipazione:
- Prototipazione rapida (senza stampi durevoli): Da 1 a 2 settimane utilizzando modelli sacrificiali in cera o resina stampati in 3D. Ideale per verifiche di adattamento, test funzionali e piccole produzioni pilota.
- Realizzazione di stampi durevoli: Da 3 a 5 settimane per lavorare a CNC gli stampi in alluminio per iniezione di cera e gli inserti di core.
- Ispezione del primo articolo (FAI / PPAP): Da 2 a 3 settimane dopo l'approvazione dello stampo. Questa finestra copre l'iniezione di cera, i cicli di asciugatura del guscio ceramico, la fusione, la rimozione del cancello, il trattamento termico, l'ispezione dimensionale CMM e i test non distruttivi (NDT).
- Produzioni complete: Da 4 a 8 settimane dopo l'approvazione del primo articolo, in base alla quantità e ai trattamenti superficiali secondari richiesti.
 Italian
 English
 Spanish (Peru)
 German
 Korean
 Spanish (Spain)