17 de octubre de 2026
Piezas de fundición de precisión con alta exactitud, excelente acabado superficial y rendimiento confiable para aplicaciones aeroespaciales, automotrices e industriales
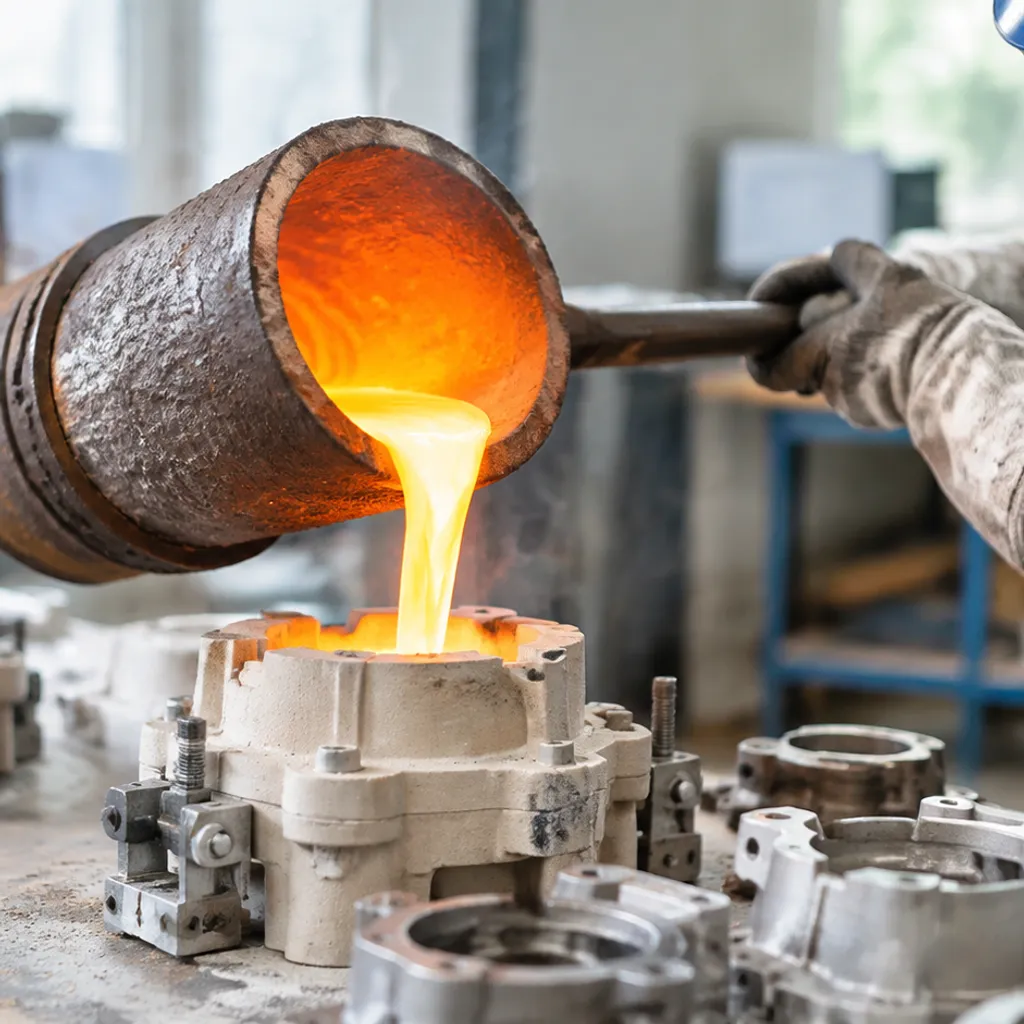
Comprendiendo el proceso de fundición de precisión
La fundición de precisión—ampliamente reconocida en las fundiciones como el proceso de cera perdida—transforma archivos digitales CAD complejos en piezas metálicas de forma casi neta. En nuestras operaciones en el taller, evitamos las limitaciones de inclinación de los moldes de arena tradicionales mediante el uso de fundición en caparazón cerámico multicapa. Esto proporciona tolerancias más ajustadas, acabados superficiales superiores y requisitos de mecanizado posterior casi nulos.
[Inyección de cera / Impresión 3D] ➔ [Ensamblaje en árbol] ➔ [Inmersión en cerámica y estucado] ➔ [Desmoldeo en autoclave de vapor] ➔ [Sinterización a alta temperatura] ➔ [Vertido de metal] ➔ [Desencofrado y acabado con chorro de arena]
Producción de patrones de cera y modelos sacrificiales impresos en 3D
Cada ciclo de fundición de precisión comienza con una réplica positiva desechable de su componente final:
- Lotes de producción (herramientas de cera): Inyectamos cera de patrón vírgen, controlada en dimensiones y temperatura, en matrices de aluminio o acero de precisión mediante presión hidráulica.
- Fundición rápida de prototipos (SLA / Impresión 3D): Para validaciones de bajo volumen o lotes puente, evitamos los tiempos de fabricación de herramientas mediante la impresión directa de modelos sacrificiales usando resinas fotopolímeras o filamentos de cera fundible.
- cURL Too many subrequests. Los patrones individuales se colocan en un sistema de canales y se ensamblan a mano alrededor de un árbol central para formar un árbol estructural diseñado para una alimentación hidráulica equilibrada del metal.
Recubrimiento con pasta cerámica, estucado y construcción de caparazón
Para construir un molde rígido capaz de soportar temperaturas de aleación líquida de hasta 1,650°C (3,000°F), el árbol de cera pasa por una construcción sistemática de caparazón:
- Inmersión en pasta primaria: El conjunto se sumerge en una pasta refractaria fina a base de zirconio para establecer una superficie de frontera ultra lisa.
- Estucado: Los conjuntos húmedos se recubren inmediatamente en un lecho fluidizado con finas partículas de arena de sílice fundida.
- Capas de respaldo: Repetimos el ciclo de inmersión y estucado de 5 a 9 veces usando estuco de aluminosilicato progresivamente más grueso para fortalecer el aro exterior.
- Secado controlado: Cada ciclo de inmersión está controlado en clima para la humedad relativa y la temperatura ambiente para eliminar grietas microscópicas.
| Paso de cáscara | Composición del material | Función principal de ingeniería |
|---|---|---|
| Primary Coat | Harina de zirconio + sílice coloidal | Asegura acabado superficial (Ra 3.2 µm o mejor) |
| Capas intermedias | Sílice fundida (malla 80–120) | Proporciona resistencia a grietas y absorción de choques térmicos |
| Respaldo estructural | Aluminosilicato (malla 30–50) | Construye el grosor físico de la pared y la clasificación de presión de explosión |
| Capa de sellado | Lavado delgado de sílice coloidal | Bloquea el grano refractario suelto antes del desmoldeo |
Desmoldeo en autoclave y sinterización de cáscara cerámica a alta temperatura
- Desmoldeo a alta temperatura: Transferimos las cáscaras verdes a una autoclave de vapor presurizado que funciona a 100–120 psi (0.7–0.8 MPa). La transferencia térmica rápida funde la cera hacia afuera desde los límites exteriores de la cáscara en 8 a 12 segundos, evitando que la expansión térmica de la cera haga estallar la cerámica.
- Sinterización y Quemado de Cáscara: Los moldes cerámicos desglaseados se calientan en un horno de quemado alimentado con gas entre 900°C y 1.100°C (1.650°F–2.000°F). Esto elimina todas las trazas de carbono, sinteriza completamente el aglutinante cerámico y precalienta el molde para aceptar la aleación líquida sin choque térmico.
Vertido de Metal Fundido por Gravedad, Vacío o Centrifugado
Dependiendo de la metalurgia de la pieza y del grosor de las paredes, empleamos tres métodos principales de fundición:
- Vertido atmosférico por gravedad: El estándar para la mayoría de las calidades de acero inoxidable y carbono; la gravedad hace que el metal fundido fluya por el conducto mientras los respiraderos de aire atraviesan las paredes cerámicas permeables.
- Fusión por inducción en vacío (VIM): Dedicada a superaleaciones a base de níquel y cobalto. La fusión y el vertido en vacío profundo previenen la oxidación de elementos reactivos (Titanio, Aluminio) y eliminan la porosidad por gases.
- Fundición centrífuga: Aplicada a geometrías de turbinas o válvulas de paredes delgadas; la fuerza rotacional compacta el metal denso en delicadas aletas de hasta 0,76 mm (0.030″) de grosor.
Desmoldeo, corte, molienda de la compuerta y acabado con chorro de superficie
Una vez enfriadas por debajo del sólido, las piezas pasan por nuestras células de acabado:
- Golpeo Mecánico: Martillos vibratorios neumáticos y chorros de agua a alta presión (hasta 10,000 psi) rompen y eliminan la cáscara de cerámica.
- Corte: Sierras de corte abrasivo o antorchas de plasma cortan los componentes de manera limpia del sistema central de conductos.
- Lijado de Puertas: Plataformas de lijado estacionarias lijan los restos de la puerta al ras de las tolerancias de referencia del plano.
- Limpieza con Medios Abrasivos: Las piezas reciben un blast de chorro de acero inoxidable o limpieza con abrasivos de óxido de aluminio para homogeneizar la superficie metálica, eliminar óxidos restantes y preparar la pieza para la inspección final.
Fundición de Precisión vs. Fundición en Arena, Fundición a Presión y Mecanizado CNC
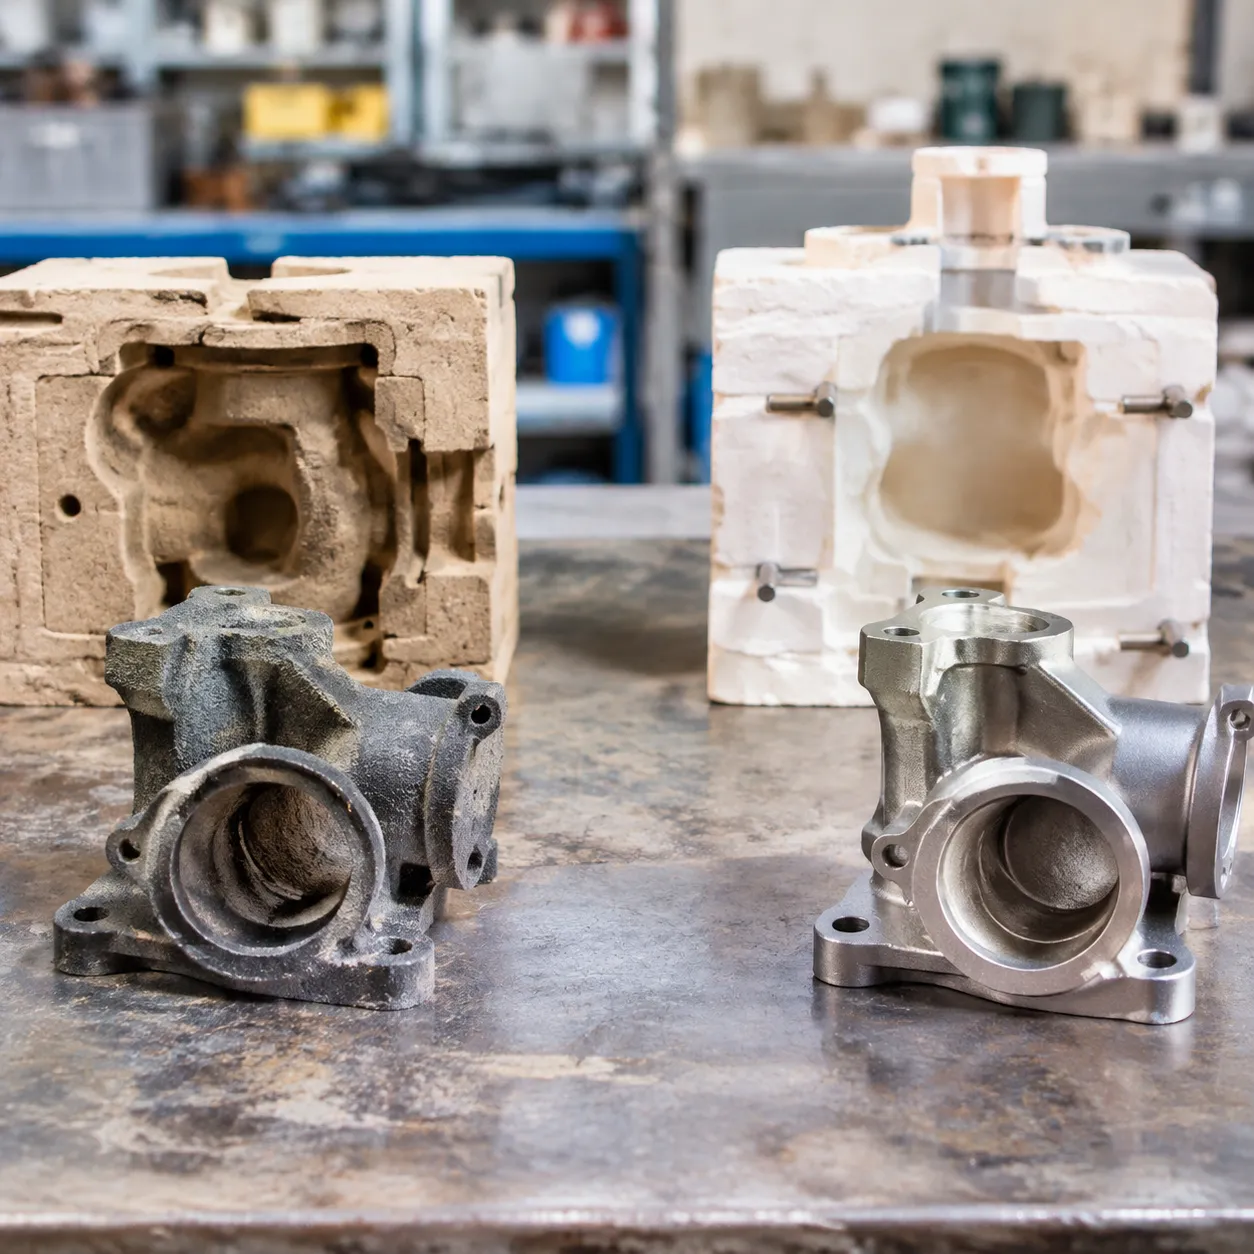
Elegir la ruta de producción adecuada se reduce a cuatro compromisos: volumen de piezas, geometría, requisitos de tolerancia y presupuesto inicial para herramientas. En nuestro taller de fundición, vemos rutinariamente a compradores pagar de más por eliminar partes de un bloque sólido cuando una fundición de forma casi neta reduciría el desperdicio de material, o luchar con defectos de fundición en arena cuando necesitan sellos de presión herméticos.
Así es como la fundición de precisión se compara con las alternativas más comunes:
| cURL Too many subrequests. | Dimensional Tolerance | Rugosidad de la Superficie (Ra) | Complejidad Geométrica | Costo Inicial de Herramientas | Costo por Unidad (Volumen Medio) |
|---|---|---|---|---|---|
| Fundición de Precisión | ±0.005 a ±0.010 pulgadas (ISO CT4–CT6) | 63–125 µin (1.6–3.2 µm) | Excepcional (Vacíos internos, núcleos ciegos) | Moderado ($3k – $15k) | Low to Moderate |
| Sand Casting | ±0.030 a ±0.060 pulg (ISO CT10–CT12) | 250–500 µin (6.3–12.5 µm) | Moderado (Requiere moldes de arrastre y núcleos) | Bajo ($1k – $5k) | Bajo (Alta post-maquinado) |
| Die Casting | ±0.002 a ±0.005 pulg (ISO CT3–CT5) | 32–63 µin (0.8–1.6 µm) | Alto (Limitado por tracciones de deslizamiento de acero) | Alto ($20k – $80k+) | El más bajo (Solo volumen alto) |
| cURL Too many subrequests. | ±0.0005 a ±0.002 pulg | 16–63 µin (0.4–1.6 µm) | De Moderado a Alto (Acceso a la herramienta limitado) | Cero por adelantado | Muy alto (Desperdicio de material) |
Capacidad de tolerancia dimensional y repetibilidad
La fundición de precisión produce resultados confiables Norma de tolerancia ISO 8062 niveles entre CT4 y CT6 justo fuera del molde. Para nuestros clientes, eso significa que las caras críticas de montaje, los orificios de pernos y los puertos de fluido a menudo pueden omitir operaciones secundarias por completo.
- Sand casting se desplaza demasiado a lo largo de las líneas del molde de cope y machuelo, lo que generalmente te obliga a mecanizar cada interfaz funcional.
- Die casting mantiene dimensiones lineales más precisas, pero solo funciona con aleaciones no ferrosas como zinc y aluminio.
- Mecanizado CNC completo ofrece las tolerancias más ajustadas a nivel de micrones, pero usando nuestros servicios de mecanizado CNC con fundición de acero inoxidable entrega un blank fundido en forma neta con asientos críticos acabados mecanizados, reduciendo los tiempos de ciclo en hasta 70%.
Normas de acabado superficial y rugosidad (valores Ra)
Los moldes de cáscara cerámica proporcionan una capa límite ultra lisa contra el metal fundido. Las fundiciones de precisión suelen alcanzar 63 a 125 µin Ra (1.6 a 3.2 µm), dando a las piezas un aspecto limpio y profesional justo después del chorreado.
Revisando un guía de acabado superficial para fundición a la cera perdida muestra que las piezas fundidas en arena dejan una superficie granulada y con picaduras (250–500 µin Ra) que requiere esmerilado o desbaste pesado. La fundición a presión ofrece un acabado más suave, pero la fundición de precisión a la cera perdida ofrece acabados finos en metales duros como acero inoxidable 316, aleaciones dúplex y superaleaciones de níquel para alta temperatura.
Complejidad geométrica, socavaduras y paredes delgadas
Debido a que el modelo de cera perdida se funde antes del vertido, la fundición de precisión evita por completo las trampas de salida de moldeo y de línea de partición que obstaculizan otros procesos:
- Conductos internos y cavidades ciegas: Podemos moldear impulsores curvos, camisas de enfriamiento serpentinas y socavaduras inversas sin requerir utillajes metálicos complejos de varias piezas.
- Capacidades de paredes delgadas: Vaciamos de forma fiable hasta 0.060 pulg (1.5 mm) en aleaciones ferrosas y 0.040 pulg (1.0 mm) en aluminio.
- Limitaciones de la fundición a presión: Los moldes metálicos permanentes no pueden liberar socavaduras inversas sin acciones laterales hidráulicas costosas y de alto mantenimiento.
- Limitaciones de la fundición en arena: Los machos de arena frágiles se rompen en secciones transversales estrechas, lo que obliga a diseñar paredes gruesas y pesadas.
Gastos de utillaje inicial frente a costos de piezas a largo plazo
El utillaje inicial suele guiar las decisiones de abastecimiento, pero el costo total de propiedad cuenta una historia diferente:
- Die casting requiere moldes de acero para herramientas endurecido que cuestan entre 30.000 y 100.000 dólares o más. Solo resulta rentable cuando las tiradas superan las 20.000 piezas al año.
- Sand casting presenta modelos económicos, pero la limpieza excesiva secundaria por CNC y las altas tasas de chatarra inflan el costo final de su pieza.
- Mecanizado completo a partir de bloque macizo elimina los utillajes iniciales, pero el desperdicio de materia prima (a menudo entre un 60% y un 80% de viruta) y las tarifas por hora de máquina destruyen los márgenes en volúmenes de producción superiores a 100 unidades.
- Utillaje para fundición de precisión de aluminio por lo general oscila entre 3.500 y 12.000 euros. Produce cientos de miles de patrones de cera sin desgaste, reduce drásticamente los costes de mecanizado secundario y ofrece el coste total más bajo para tiradas de producción de 250 a 50.000 piezas al año.
Principales materiales y aleaciones utilizados en la fundición de precisión
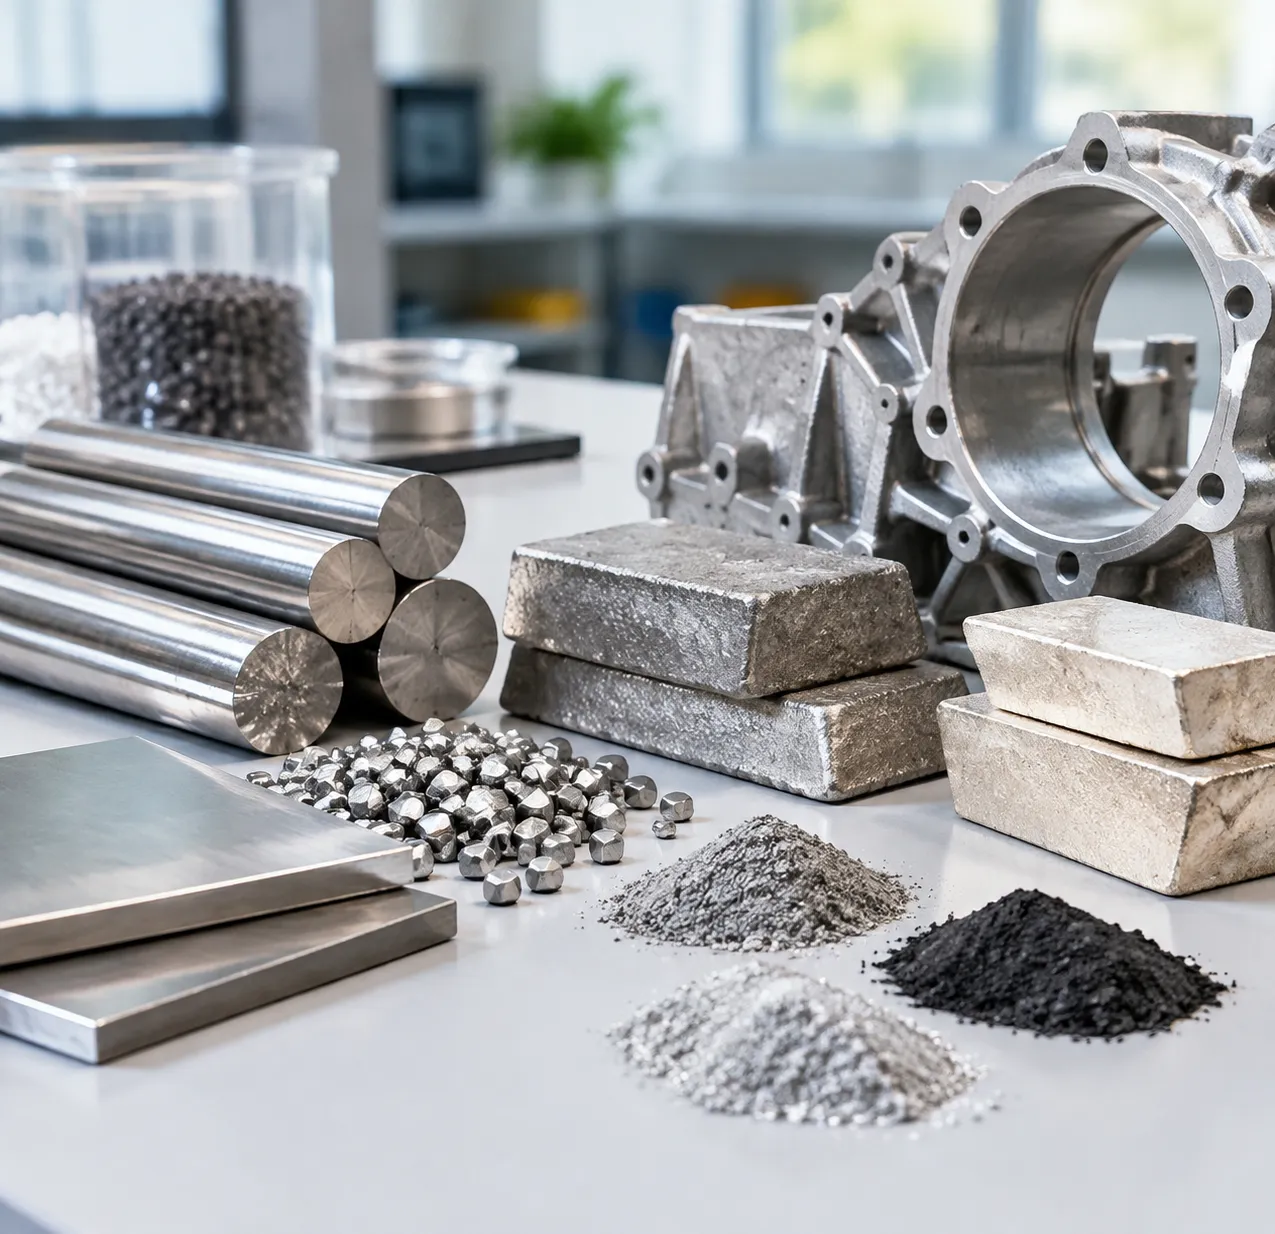
La selección del grado de metal adecuado determina desde la fluidez de fusión y las tasas de contracción hasta la resistencia al desgaste final y los ciclos de mecanizado. En nuestra fundición, fundimos una amplia gama de composiciones ferrosas y no ferrosas para cumplir con los requisitos mecánicos exactos.
| Familia de aleaciones | Grados típicos | Key Mechanical Properties | Tiradas de producción comunes |
|---|---|---|---|
| Inoxidables austeníticos y martensíticos | 304, 316, 17-4 PH, Duplex 2205 | Resistencia superior a la corrosión, alta resistencia a la tracción (hasta 1.300 MPa envejecido) | Procesamiento de alimentos, bombas químicas, soportes marinos |
| Aceros al carbono y de baja aleación | WCB, 4140, 8620, 1020 | Excelente tenacidad al impacto, endurecibles superficialmente, económicos | Bisagras estructurales, varillajes agrícolas, pasadores para minería |
| Superaleaciones de alta temperatura | Inconel 718/625, Hastelloy X, CoCrMo | Resistencia a la fluencia y a la oxidación por encima de 650 °C (1200 °F), biocompatible | Boquillas de turbina, válvulas de fondo de pozo, implantes ortopédicos |
| cURL Too many subrequests. | Aluminio A356, latón rojo C83600, bronce de níquel y aluminio | Baja densidad, conductividad eléctrica/térmica, resistencia al agua salada | Intercambiadores de calor, casquillos marinos, herrajes arquitectónicos |
Acero inoxidable resistente a la corrosión (304, 316, 17-4 PH, Duplex)
El acero inoxidable representa una gran parte de nuestro volumen de producción en fundición a la cera perdida. Los grados austeníticos estándar como el 304 y el 316 se funden excepcionalmente bien, proporcionando rutas de flujo de fluidos sin costuras y sin las trampas de porosidad que se encuentran en las fabricaciones de varias piezas. Para sistemas de tuberías de misión crítica y límites de presión, revise nuestra guía completa sobre la fundición de cuerpos de válvulas de acero inoxidable para ver cómo se desempeñan estas aleaciones bajo presión hidrostática. Cuando se requiere alta resistencia junto con resistencia a la corrosión, fundimos 17-4 PH, el cual alcanza altos umbrales de dureza mediante tratamientos térmicos de precipitación posteriores a la fundición H900 o H1150.
Aceros de baja aleación y al carbono para piezas estructurales de alta resistencia
Cuando la resistencia pura y el presupuesto dominan la hoja de especificaciones, los aceros al carbono y de baja aleación son los caballos de batalla. Fundimos 4140 y 8620 cuando las piezas requieren carburación posterior a la fundición, endurecimiento integral o inducción por llama en patines de desgaste críticos. Los grados de carbono simple como 1025 o ASTM A216 WCB proporcionan una soldabilidad predecible y resistencias de límite elástico moderadas para orejetas de montaje de equipos pesados, varillajes y extremos de cilindros hidráulicos donde una química exótica es innecesaria.
Superaleaciones de níquel y cobalto de alta temperatura (Inconel, Hastelloy)
Para entornos extremos que implican choques térmicos, corrientes de ácido a alta presión o esfuerzos mecánicos cíclicos a temperaturas al rojo cereza, utilizamos la fusión por inducción al vacío (VIM) y vertemos superaleaciones de base níquel o cobalto.
- Inconel (625 y 718): Mantiene íntegra su resistencia a la tracción por encima de los 650 °C; es el estándar para las secciones calientes de turbocompresores, bridas de escape y quemadores industriales de energía.
- Hastelloy (C-276): Resistencia inigualable a la corrosión por picaduras y al agrietamiento provocado por cloro gaseoso húmedo en procesos de refino petroquímico.
- Aleaciones de cobalto-cromo: Excelente biocompatibilidad y resistencia al gripado bajo cargas extremas; consulta nuestro análisis técnico sobre metales resistentes al calor para aplicaciones médicas y articulaciones artificiales para examinar los datos sobre las tasas de desgaste de los componentes articulados fundidos.
Aleaciones no ferrosas: aluminio, bronce y metales de base cobre
La fundición de precisión de metales no ferrosos permite obtener piezas con geometrías casi definitivas y tolerancias ajustadas, con una limpieza mínima de los sistemas de alimentación secundarios:
- Aluminio (A356, composición química equivalente a 6061): Alta relación resistencia-peso; se somete habitualmente a prensado isostático en caliente (HIP) y tratamiento térmico T6 para fabricar carcasas aeroespaciales libres de porosidad.
- Bronces de estaño y silicio: Propiedades excepcionales para cojinetes, alta lubricidad natural y resistencia a las chispas para entornos industriales volátiles.
- Bronce de níquel-aluminio (NAB): Combate la bioincrustación y la erosión causada por el agua salada en impulsores de aguas profundas y equipos navales.
Directrices de diseño para piezas de fundición de precisión
Obtener los mejores resultados de la fundición de precisión comienza en la estación de trabajo CAD. Cuando colaboramos desde las primeras etapas con los equipos de ingeniería, eliminamos operaciones innecesarias de mecanizado CNC de acabado, reducimos las tasas de rechazo y evitamos costosas modificaciones de las herramientas y moldes en etapas posteriores.
Tolerancias lineales y dimensionamiento geométrico (ISO 8062 CT4–CT6)
La fundición de precisión ofrece una repetibilidad dimensional más ajustada que casi cualquier otro método de fundición de metales. Según la Norma de tolerancia ISO 8062, nuestra fundición mantiene habitualmente los componentes de fundición a la cera perdida dentro de las clases CT4 a CT6 .
- Dimensiones lineales generales: Normalmente se mantienen dentro de ±0,005 in/in (±0,127 mm por cada 25 mm).
- Características de alta precisión: Podemos ajustar las características críticas a ±0,003 in (±0,076 mm) mediante un control preciso de la contracción de la cera y una optimización de la dinámica de la carcasa cerámica.
- Sobremedidas y ajustes: Para las superficies de acoplamiento, consulte nuestra detallada guía de sobremedidas y tolerancias para equilibrar las dimensiones de la pieza en bruto fundida con las zonas que realmente requieren mecanizado secundario.
| Parámetro de fundición | Capacidad de precisión estándar | Recomendación de diseño |
|---|---|---|
| cURL Too many subrequests. | ISO 8062-3 CT4 a CT6 | Especifique CT5 para ajustes funcionales críticos |
| Espesor mínimo de pared (acero) | 0.060 pulg (1.5 mm) | 0,080 pulg. (2,0 mm) para luces mayores |
| Espesor mínimo de pared (aluminio/bronce) | 0.040 pulg (1.0 mm) | 0,060 pulg. (1,5 mm) para evitar llenados incompletos |
| Ángulo de desmoldeo | De 0,5° a 1,0° (a menudo 0° en machos cortos) | Se admite un ángulo de desmoldeo de 0° en extracciones poco profundas |
| Radios de esquina | Radio R mínimo de 0,030 pulg. (0,75 mm) | Suavizar las transiciones con R = 0,5 × espesor de pared |
Espesores mínimos de pared y reglas de transición de nervaduras
Las secciones transversales uniformes son fundamentales para garantizar un flujo fluido del metal fundido y una solidificación direccional:
- Evitar las secciones gruesas aisladas: Las masas pesadas conectadas a paredes delgadas provocan puntos calientes, porosidad por contracción y ciclos de enfriamiento prolongados.
- Transiciones del espesor de pared: Al cambiar el espesor de pared, aplicamos un estrechamiento gradual con una pendiente de transición de 3:1 para distribuir uniformemente las tensiones térmicas.
- Dimensionamiento de nervaduras estructurales: Mantenga las nervaduras de refuerzo entre el 60 % y el 80 % del espesor nominal de la pared adyacente. Las nervaduras demasiado gruesas provocan cavidades internas y marcas de hundimiento en la superficie exterior.
Directrices sobre ángulos de desmoldeo y ubicación de la línea de partición
Dado que el proceso de fundición a la cera perdida utiliza modelos desechables fabricados mediante inyección en matrices metálicas de precisión, nuestros requisitos de desmoldeo son notablemente flexibles:
- Ángulos de desmoldeo: Mientras que la fundición en arena suele exigir entre 2° y 3°, nosotros trabajamos cómodamente con 0,5° a 1,0°. Las características poco profundas o los orificios pequeños suelen requerir un ángulo de desmoldeo de cero grados.
- Líneas de partición: Situamos las líneas de partición a lo largo de los bordes naturales de las piezas para minimizar las marcas visibles de unión y simplificar el rectificado de los canales de alimentación. Colocar la línea de partición lejos de las superficies de sellado críticas garantiza la integridad básica de la pieza fundida sin necesidad de operaciones adicionales de acabado.
Cálculos de la tolerancia de contracción y prevención de marcas de hundimiento
Todas las aleaciones se contraen al enfriarse y pasar del estado líquido al sólido. Calibramos las dimensiones de las herramientas y moldes utilizando factores de contracción exactos: normalmente, entre el 1,5 % y el 2,2 % para los aceros al carbono e inoxidables, y entre el 1,2 % y el 1,5 % para las aleaciones de aluminio.
Para eliminar las marcas de hundimiento en superficies visibles o funcionales: ahueque los resaltes macizos de gran tamaño desde la parte posterior o inferior. Utilice radios de acuerdo generosos (R mínimo de 0,030 pulgadas / 0,75 mm) en lugar de esquinas internas afiladas para evitar concentraciones de tensiones y puntos calientes localizados. Mantenga las vías de alimentación para que nuestros sistemas de canales de colada y distribución suministren directamente metal fundido nuevo a las secciones más gruesas durante el cambio de fase al estado sólido.
Principales aplicaciones industriales de las piezas fundidas de precisión
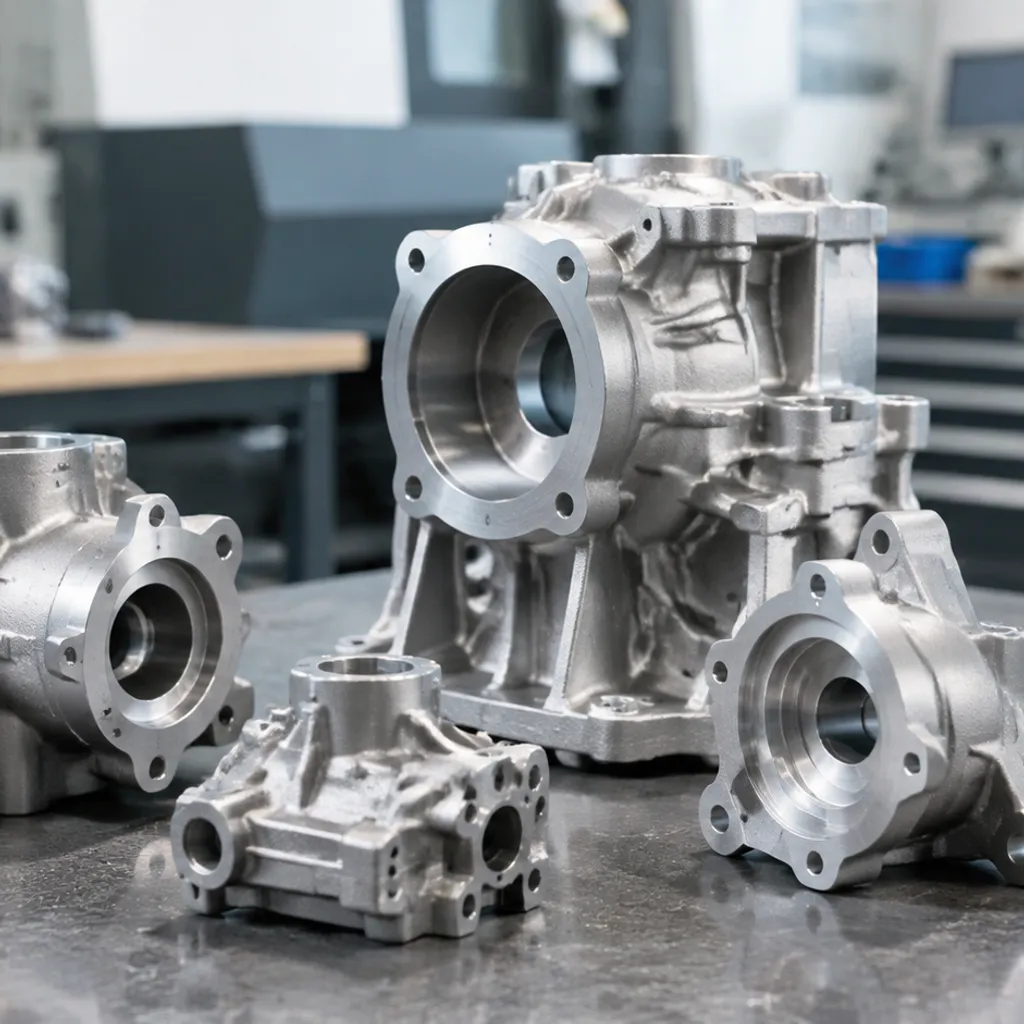
La fundición de precisión destaca cuando las piezas presentan conductos internos, paredes delgadas o contornos complejos que serían imposibles o demasiado costosos de mecanizar a partir de un bloque macizo. En nuestras instalaciones, fabricamos componentes de forma casi definitiva que reducen los tiempos de ciclo, minimizan el desperdicio de materias primas y mantienen tolerancias estrictas directamente desde el molde.
A continuación, se detallan los ámbitos en los que nuestras soluciones de fundición de precisión aportan el mayor valor:
| Sector industrial | Componentes de fundición habituales | Aleaciones de uso común | Principal ventaja de ingeniería |
|---|---|---|---|
| cURL Too many subrequests. | Álabes de turbina, boquillas de combustible, soportes de estructuras aeronáuticas, álabes guía | Inconel 718, René 41, titanio, 17-4 PH | Alta relación resistencia-peso, resistencia al calor, ausencia total de cordones de soldadura |
| Tecnología médica | Implantes de rodilla y cadera, empuñaduras de instrumentos quirúrgicos, componentes dentales | Aleaciones de Co-Cr-Mo, acero inoxidable 316L, Ti-6Al-4V | Biocompatibilidad, ergonomía de geometría casi definitiva, precisión en detalles microscópicos |
| Control de flujo y fluidos | Rotores cerrados de bombas, cuerpos de válvulas multipuerto, caudalímetros | CF8M (acero inoxidable 316), acero inoxidable dúplex, Hastelloy, bronce | Flujo hidráulico uniforme, resistencia a las fugas, protección contra la corrosión |
| Automoción y energía | Ruedas de turbocompresores, colectores de escape, puntas de quemadores industriales | Superaleaciones con alto contenido de níquel, aceros al carbono, hierro dúctil resistente al calor | Resistencia al choque térmico, amortiguación de vibraciones, larga vida útil |
Aeroespacial y defensa: altas temperaturas, cero fallos
En los sistemas aeronáuticos y de defensa, no hay margen de error. Fabricamos habitualmente componentes de fundición que funcionan en entornos operativos extremos:
- Componentes de la sección caliente del motor: Álabes de turbina monocristalinos y equiaxiales, álabes guía fijos y mezcladores de combustible diseñados para soportar temperaturas de los gases superiores a 1.800 °F (980 °C).
- Componentes estructurales: Bisagras de cabina, aletas de misiles y soportes de montaje de fuselajes fabricados mediante técnicas de fundición de paredes delgadas para reducir el peso sin comprometer la seguridad estructural ni la capacidad de soportar cargas.
Equipos médicos: precisión y biocompatibilidad
Los instrumentos médicos y los implantes quirúrgicos de larga duración requieren superficies sin defectos y un control dimensional excepcional:
- Implantes ortopédicos: Superficies de articulaciones artificiales fundidas a partir de aleaciones de cobalto-cromo, con texturas porosas personalizadas moldeadas directamente en la pieza para favorecer el crecimiento del tejido óseo.
- Instrumental quirúrgico: Mangos ergonómicos de geometría compleja, soportes para bisturíes y efectores finales robóticos fabricados en acero inoxidable de grado médico, capaces de soportar ciclos repetidos de esterilización en autoclave.
Control de flujo y manipulación de fluidos: conductos internos complejos
Mecanizar en una pieza maciza un recorrido de fluido curvo y completamente cerrado es una auténtica pesadilla operativa. Gestionamos con facilidad los componentes de circulación de fluidos:
- Impulsores de bombas: Fundición de impulsores abiertos, semiabiertos y cerrados, con álabes equilibrados hidrodinámicamente que aumentan la eficiencia de las bombas y reducen la cavitación.
- Cuerpos de válvulas: Válvulas sanitarias complejas, válvulas criogénicas y bloques de colectores de alta presión fundidos sin desplazamiento de machos ni variaciones en el espesor de las paredes, eliminando por completo los conjuntos soldados de varias piezas.
Automoción y generación de energía: componentes robustos para grandes volúmenes de producción
Desde turismos hasta redes eléctricas industriales, la fundición de precisión permite soportar ciclos de trabajo extremos, ciclos térmicos y fatiga por alta presión:
- Conjuntos de turbocompresores: Ruedas de turbina de alta velocidad y álabes de geometría variable fabricados mediante fundición con superaleaciones de base níquel, que garantizan una respuesta instantánea del acelerador a más de 150.000 RPM.
- Componentes para centrales eléctricas: Quemadores de flujo turbulento, boquillas de combustión y elementos estructurales de montaje. Para estas piezas estructurales de alta resistencia, el uso de métodos avanzados en fundiciones de acero al carbono y de baja aleación permite mantener los costes de las materias primas en niveles razonables y, al mismo tiempo, soportar fuertes cargas de impacto y presiones continuas.
Normas de inspección de calidad y prevención de defectos en la fundición de precisión

La fabricación de componentes de fundición de precisión sin defectos requiere una verificación rigurosa en cada etapa del vertido, enfriamiento y acabado. Nuestra fundición integra ensayos no destructivos avanzados, metrología dimensional precisa y validación metalúrgica completa de cada lote de tratamiento térmico para eliminar cavidades internas, inclusiones y desviaciones dimensionales antes de que las piezas terminadas se envíen a su línea de montaje.
Protocolo de ensayos no destructivos (END)
Los ensayos no destructivos (END) permiten detectar discontinuidades internas y superficiales sin alterar las propiedades físicas del componente fundido. Para conocer en profundidad los defectos estructurales, nuestra completa guía sobre defectos de fundición explica cómo se identifican y eliminan sistemáticamente las causas fundamentales, como el atrapamiento de gases y los gradientes térmicos.
- Ensayo radiográfico digital (rayos X / RT): Utilizamos inspección digital por rayos X de alta resolución para detectar porosidad por contracción oculta, cavidades de gas, desplazamientos del macho y inclusiones cerámicas en las transiciones internas de secciones gruesas a delgadas y en las paredes sometidas a presión críticas.
- Inspección por líquidos penetrantes (LPI / PT): El penetrante fluorescente resalta microfisuras, desgarros en caliente superficiales, faltas de fusión en frío y porosidad invisibles a simple vista bajo iluminación ultravioleta (luz negra).
- Inspección por partículas magnéticas (MPI): Aplicada estrictamente a piezas de acero y hierro ferromagnéticos, la inspección por partículas magnéticas genera campos magnéticos que revelan desgarros subsuperficiales y defectos lineales en las costuras mediante la acumulación de partículas fluorescentes.
| Método de inspección | Defectos objetivo identificados | Profundidad de cobertura | Norma industrial principal |
|---|---|---|---|
| Radiografía por rayos X (RT) | Cavidades de gas, cavidades por contracción, inclusiones de escoria | Volumétrica completa / interna | ASTM E192, ASTM E1742 |
| Líquidos penetrantes (PT) | Grietas abiertas a la superficie, microporos, pliegues | Solo superficie (todos los metales) | ASTM E1417, AMS 2644 |
| Partículas magnéticas (MT) | Fisuras cercanas a la superficie, desgarros en caliente | Desde la superficie hasta una profundidad de 0,080″ | ASTM E1444, AMS 2640 |
| Ultrasonic Testing (UT) | Adelgazamiento de paredes, laminaciones subsuperficiales | Volumétrico (secciones transversales uniformes) | ASTM A609, AMS 2154 |
Máquina de medición por coordenadas (CMM) y escaneado 3D
Cumplir con tolerancias de fundición estrictas requiere una verificación geométrica inmediata. Conectamos la producción física con los planos digitales mediante una inspección dimensional de doble capa:
- Verificación mediante CMM táctil: Las máquinas de medición por coordenadas automatizadas miden puntos de referencia críticos, posiciones reales de taladros, planitud y características roscadas con una precisión de hasta ±0,0002 pulgadas (±0,005 mm).
- Escaneo 3D mediante luz estructurada: Los escáneres ópticos proyectan luz azul estructurada para capturar millones de puntos de superficie en geometrías complejas y contorneadas, como impulsores y álabes de turbinas. Los datos del escaneado se comparan instantáneamente con los modelos CAD 3D originales, generando mapas térmicos de desviación cromática de toda la pieza que revelan de inmediato desviaciones de ángulo de desmoldeo o desgaste de herramientas.
Análisis espectrométrico de aleaciones y ensayos mecánicos
La composición química determina directamente la integridad mecánica, la resistencia a la corrosión y la soldabilidad posterior a la fundición. Verificamos cada colada para garantizar que no haya mezclas de grados:
- Espectrometría de emisión óptica (OES): El análisis químico se realiza dos veces: primero antes del vaciado del horno y luego mediante muestras sólidas de coquilla vertida. Verificamos los porcentajes de los elementos principales y los residuos traza (carbono, cromo, níquel, azufre, fósforo) frente a los límites precisos de las aleaciones ASTM/UNS.
- Pruebas de tracción y fluencia: Las barras de prueba de sacrificio vertidas junto con las piezas de fundición de producción se someten a pruebas de tracción destructivas para confirmar la resistencia a la tracción final (UTS), el límite elástico (desplazamiento del 0,2%) y el porcentaje de alargamiento.
- Mapeo de dureza: Las pruebas de mesa Rockwell (HRC/HRB) y Brinell (HBW) confirman los ciclos correctos de recocido de solución posterior a la fundición, endurecimiento por precipitación o temple/revenido.
Certificaciones de calidad de fábrica y cumplimiento
La fundición de precisión constante requiere controles de proceso auditados, una sólida trazabilidad de la cadena de suministro y un posprocesamiento sincronizado. Cuando las piezas requieren operaciones secundarias posteriores de tolerancia ajustada, combinar la serie de fundición con servicios certificados de mecanizado ISO garantiza una precisión total de las características, trazabilidad completa y una repetibilidad de producción fiable en sectores industriales críticos:
- ISO 9001:2015: Estándar de gestión de calidad fundamental que rige los procedimientos operativos estándar, las frecuencias de calibración de instrumentos, el seguimiento de lotes y la optimización continua de procesos.
- AS9100D: Estricto cumplimiento de fabricación aeroespacial y de defensa, que exige una trazabilidad del 100% del calor del material, supervisión de END de Nivel 3 e informes completos de inspección del primer artículo (FAIR) según AS9102.
- IATF 16949: Marco de prevención de defectos de grado automotriz que admite el Proceso de Aprobación de Piezas de Producción (PPAP Nivel 3), el Análisis de Modos y Efectos de Falla (FMEA) y series controladas estadísticamente de alto volumen.
Preguntas frecuentes sobre fundición de precisión
¿Es la fundición de precisión lo mismo que la fundición a la cera perdida?
En la metalurgia industrial moderna, la fundición de precisión casi siempre se refiere a la cera perdida investment casting process. Si bien el término “fundición de precisión” abarca ocasionalmente métodos especiales de alta precisión, como la fundición en molde cerámico o en yeso, la gran mayoría de nuestros contratos de producción utilizan los términos indistintamente. Inyectamos cera en matrices dedicadas, cubrimos los patrones con una lechada cerámica refractaria, fundimos la cera de sacrificio y vertemos la aleación líquida directamente en la carcasa hueca. Este método logra consistentemente una geometría cercana a la forma final con un trabajo de acabado mínimo requerido en comparación con las técnicas de fundición toscas tradicionales.
¿Qué tolerancia dimensional estándar puede esperar?
Nuestra fundición produce piezas que cumplen con Norma de tolerancia ISO 8062 grados clases CT4 a CT6. Para fundiciones en estado bruto recién salidas del desbarbado y lijado de puertas, puedes confiar en las siguientes especificaciones básicas:
- Tolerancias lineales generales: cURL Too many subrequests. ±0.005 in/in (±0.127 mm por 25 mm) para características de hasta 6 pulgadas.
- Tolerancias críticas: Las características controladas mantienen ±0.003 in (±0.076 mm) con enderezado y fijación post-fundición dedicados.
- Surface Finish: La rugosidad en estado bruto estándar se sitúa entre Ra 3.2 µm y 1.6 µm (125 a 63 µin), superando fácilmente la típica Ra de la fundición en arena de 12.5 µm (500 µin).
- Angular Tolerance: ±0.5° a ±1° en geometrías sin restricciones.
¿Cómo ahorra dinero la fundición de precisión en comparación con el mecanizado de lingotes?
El mecanizado de componentes intrincados a partir de barras de metal sólido genera un desperdicio de materia prima asombroso y largos tiempos de ciclo en CNC. La fundición de precisión cambia la economía de tu producción en tres formas medibles:
- Alta relación compra-para-fly: El mecanizado de complejos colectores de válvulas o impulsores a partir de lingotes suele generar entre 60% y 80% de virutas de desecho. La fundición de precisión entrega una geometría casi neta, logrando tasas de utilización de material muy por encima de 90%.
- Reducción de horas de máquina: No se realiza el atado de centros de mecanizado CNC de 5 ejes para el desbaste de contornos externos o cámaras huecas. El mecanizado de acabado CNC secundario se reserva estrictamente para alojamientos de rodamientos de tolerancia ajustada, roscado y superficies de acoplamiento de precisión.
- Retorno de inversión en herramientas a largo plazo: Los moldes de inyección de cera de aluminio duro producen cientos de miles de patrones idénticos. La inversión inicial en el molde se amortiza rápidamente una vez que el volumen de producción alcanza lotes comerciales recurrentes.
¿Cuál es el peso y tamaño límite típico para piezas de fundición de precisión?
Mientras que la fundición de precisión es conocida por componentes intrincados y de mano, nuestro proceso admite una amplia gama industrial:
| Parameter | Rango estándar | Límite práctico máximo |
|---|---|---|
| Peso de la pieza | 0.05 lbs a 40 lbs (0.02 kg a 18 kg) | Hasta 150 lbs (70 kg) |
| Envolvente de la pieza | 0.5 in a 18 in (12 mm a 450 mm) | Hasta 24 x 24 x 24 pulgadas (600 mm cúbico) |
| Minimum Wall Thickness | 0.060 pulgadas a 0.090 pulgadas (1.5 mm a 2.3 mm) | 0.030 pulgadas (0.76 mm) soportado localmente |
Las piezas que superan las 150 libras enfrentan restricciones en el manejo de la carcasa y pueden sufrir grietas por estrés térmico durante el desmoldeo, haciendo que componentes más pesados sean más adecuados para operaciones de fundición alternativas.
¿Cuáles son los tiempos promedio de entrega para la fabricación de moldes y las muestras de primer artículo?
Los plazos de construcción de moldes y validación del primer artículo dependen de la complejidad de la geometría, la selección de aleaciones y los requisitos de prototipado:
- Prototipado rápido (sin herramientas duras): De 1 a 2 semanas utilizando modelos sacrificiales de cera o resina impresos en 3D. Ideal para verificaciones de ajuste, pruebas funcionales y lotes piloto de bajo volumen.
- Fabricación de herramientas duras: De 3 a 5 semanas para mecanizar con CNC las herramientas de inyección de cera de aluminio y los insertos de núcleo.
- Inspección del primer artículo (FAI / PPAP): De 2 a 3 semanas después de la aprobación de las herramientas. Este período cubre la inyección de cera, los ciclos de secado de la carcasa cerámica, el casting, la eliminación de la compuerta, el tratamiento térmico, la inspección dimensional con CMM y las pruebas no destructivas (NDT).
- Producción en serie completa: De 4 a 8 semanas tras la aprobación del primer artículo, según el tamaño del lote y los tratamientos de superficie secundarios requeridos.
 Spanish (Spain)
 English
 Spanish (Peru)
 German
 Korean
 Italian