17. Oktober 2026
Silica-Sol-Gießerei liefert präzise, langlebige Metallteile mit glatten Oberflächen und engen Toleranzen für anspruchsvolle industrielle Anwendungen

Produkt- & Prozessübersicht
Ingenieurdefinition der Silica-Sol-Gießerei
Wir verwenden das Silica-Sol-Gießverfahren, eine fortschrittliche Präzisions-Feingussmethode, die für hochintegritätsfähige Komponenten entwickelt wurde. Das Verfahren nutzt kolloidales Silica-Sol als Bindemittel, das mit feuerfesten Sanden (Zirkon und Mullit) gemischt wird, um eine mehrschichtige keramische Schale um präzise eingespritzte Wachsmodelle zu bauen.
Im Gegensatz zu herkömmlichen Wasserglas-Systemen ergibt unser Silica-Sol-Bindemittel eine chemisch inert, hochfeuerfeste Form. Diese keramische Struktur hält Gießtemperaturen über 1650°C stand, ohne sich zu zersetzen, und verhindert chemische Reaktionen zwischen Metall und Form sowie Oberflächenverzunderung.
| Prozessparameter | Fähigkeitsspezifikation |
|---|---|
| Primäres Bindemittelsystem | Kolloidales Silica-Sol (SiO2-Matrix) |
| Primäre Oberflächenbeschichtung Feuerfest | Zirkonsand / Zirkonpulver |
| Sekundäre feuerfeste Rückseite | Mullit / Fusionssilica |
| Lineare Maßtoleranz | ISO 8062-3 DCTG 4 bis 6 |
| Minimum Wall Thickness | Standard 1,5 mm (0,060 Zoll); lokal 1,0 mm (0,040 Zoll) |
| Gussoberflächenfinish | Ra 1,6 – Ra 3,2 µm (63 – 125 µin) |
Wesentliche Leistungsmerkmale & Dünnwandfähigkeiten
Unsere Silikonsol-Keramikschalen-Investitionsguss bietet deutliche technische Vorteile gegenüber alternativen Gießverfahren:
- Nahezu-Netz-Form-Genauigkeit: Wir gießen komplexe äußere Konturen, interne Blindkanäle und kritische Portgeometrien direkt nach Druck, wodurch Nachbearbeitungen durch CNC-Fräsen reduziert oder eliminiert werden.
- Dünnwandige Strukturelle Integrität: Hohe Schalenpermeabilität und gleichmäßige Formheizung ermöglichen eine zuverlässige Füllung dünner Querschnitte bis zu 1.5 mm über große Oberflächenbereiche hinweg, und bis zu 1,0 mm bei lokalisierten Rippen oder strömungsoptimierten Schaufeln.
- Keine Schalenreaktion: Das Fehlen sodiumbasierter Bindemittel verhindert vollständig Oberflächenpitting, Gasporosität und Schlackeneinschlüsse, die bei gröberen Gießverfahren üblich sind.
- Hohe Wiederholbarkeit: Vorhersehbare Schrumpfraten der Keramikschale gewährleisten eine konsistente geometrische Wiederholbarkeit von Teil zu Teil bei Mehrfachkammer-Batchproduktionen.
Prototyp- bis Serienfertigungsumfang
Wir balancieren Geschwindigkeit während der Entwicklung mit Automatisierung während der kommerziellen Produktion:
- Phase 1: Schnelles Prototyping (1 bis 50 Stück)
- Musterherstellung mittels 3D-gedruckter SLA- oder gießbarer Harzmodelle ohne Hartwerkzeuge.
- Lieferzeit: 7 bis 14 Werktage für funktionale Erststücke.
- Phase 2: Pilotläufe & Kleinserienfertigung (50 bis 500 Stück)
- Schnellbearbeitete Aluminiumwerkzeugformen für Validierung vor der Serienproduktion und Montageüberprüfung.
- Phase 3: Hochvolumen-Serienproduktion (1.000 bis 100.000+ Stück/Jahr)
- Automatisiertes Wachs-Injektionsverfahren in Mehrkammer-Hartmetall-Werkzeuge (P20/H13).
- Roboterbasierte Schalbauzellen mit kontrollierten Trocknungsanlagen zur Sicherstellung der Schal-Uniformität und Hochvolumenlieferung.
Konstruktionstechnische Spezifikationen & Technische Fähigkeiten
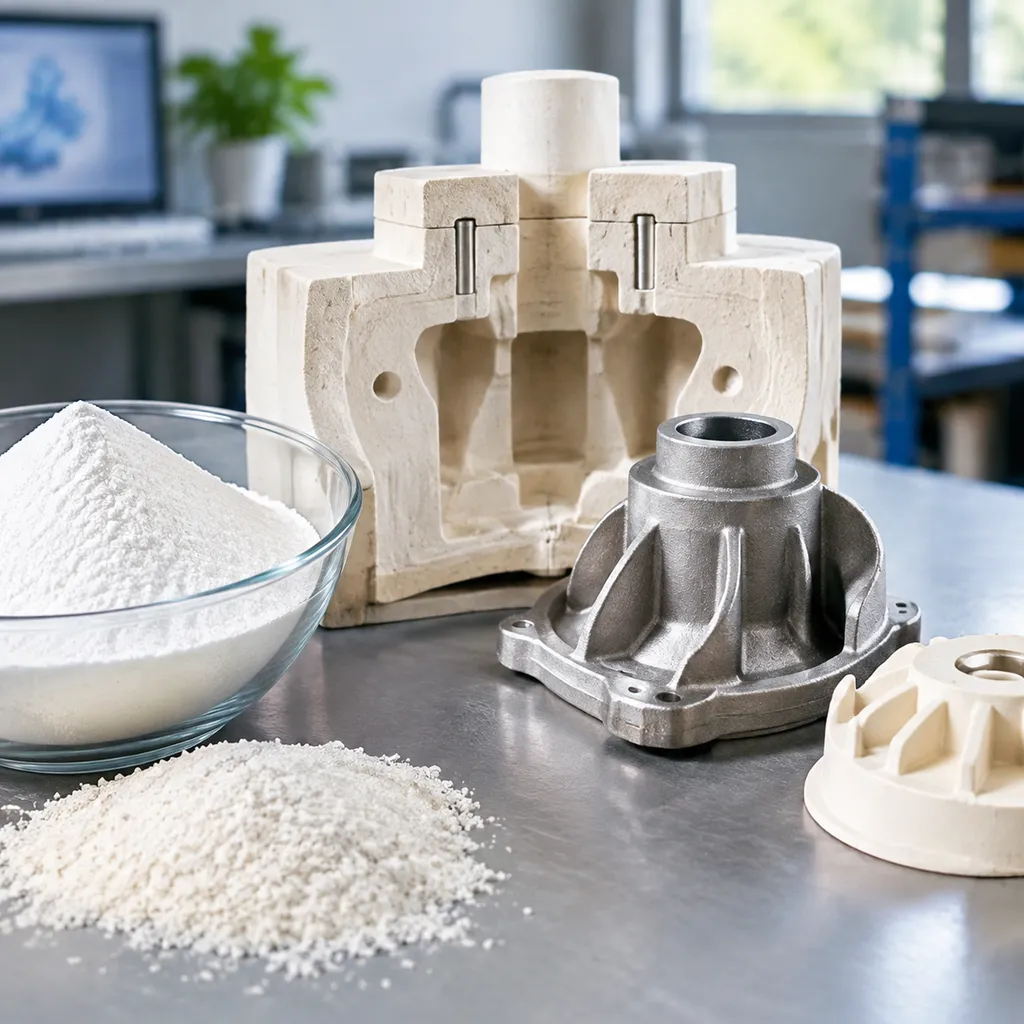
Wir gießen Komponenten in nahezu netzförmiger Form, die Nachbearbeitungsfräsen minimieren und die Produktionskosten kontrollieren. Unser Silicasol-Investitionsgussverfahren hält enge geometrische Toleranzen, glatte Gussoberflächen und stabile Wandprofile bei kurzen Losgrößen und Serienfertigung ein.
| Parameter | Fähigkeit / Standard | Konstruktionshinweise |
|---|---|---|
| Lineare Toleranz | ISO 8062-3 DCTG 4 bis DCTG 6 | Allgemeine lineare Grenzen spannt ±0,1 mm für Merkmale unter 25 mm |
| Surface Roughness | Ra 1,6 µm bis 3,2 µm (63 bis 125 µin) | Unbearbeitete Oberflächen mit Endbearbeitung direkt aus der Keramikschale |
| Part Weight Range | 0,01 kg bis 85 kg (0,02 lbs bis 187 lbs) | Unterstützt von Feingussteilen bis hin zu großen Industriegehäusen |
| Max. Hüllmaße | Bis zu 800 mm × 600 mm × 500 mm | Bestimmt durch den Freiraum des Tauchbeckens und das Autoklavenvolumen |
| Minimum Wall Thickness | 1,5 mm (0,060 Zoll) Standard; 0,8 mm lokalisiert | Abhängig von der Legierungsfluidität und dem Abstand zum Speiseteil |
| Geometrische Winkligkeit | ±0,5° Standard | Engere Winkeltoleranzen sind mit lokalisierten Kühlvorrichtungen verfügbar |
Lineare Toleranzen gemäß ISO 8062-3 DCTG 4 bis 6
Wir halten Standard-Produktionsläufe innerhalb der Gießtoleranzen nach ISO 8062-3 in den Klassen DCTG 4 bis DCTG 6 ein. Für unkritische Maße beziehen wir uns auf die allgemeine Toleranzklasse CT6, während Funktionsflächen und Dichtflächen durchgehend CT4 bis CT5 einhalten. Die Steuerung des Wachsinjektionsschrumpfs und der Schlickerformausdehnung ermöglicht uns das Gießen präziser Lochkreise, paralleler Schlitze und dünner Rippen ohne Entformungsverzug.
Oberflächenrauheitsparameter im Gusszustand
Unser Aufbau aus kolloidaler Kieselsäure bildet eine dichte, fehlerfreie Kontaktfläche, die die für gröbere Formverfahren typische starke Lochfraßbildung eliminiert. Die Teile verlassen die Ausschlagstufe mit einer Gussoberfläche von Ra 1,6 bis 3,2 µm. Das Verständnis geeigneter Oberflächenrauheitsparameter und Messtechniken hilft dabei, diese Gussstrukturen mit bearbeiteten Oberflächen zu vergleichen, um unnötige Nachbearbeitungsschritte zu vermeiden.
Hüllmaß- und Gewichtsgrenzen
Unsere automatisierten Tauchstraßen verarbeiten Komponentenhüllmaße bis zu 800 mm in der Hauptlänge und handhaben Stückgewichte von 10 Gramm bis zu 85 Kilogramm. Bei schwereren Querschnitten gleicht unser Gießereiteam thermische Gradienten durch kundenspezifische Gießbäume und Keramikerne aus, um Warmrisse und Schrumpfungskavitation zu verhindern.
Regeln für die minimale Wandstärke
Wir konstruieren dünnwandige Querschnitte bis herab zu 1,5 mm über große ebene Flächen und bis zu 0,8 mm an lokalen Rippen und strukturellen Stegen. Die Beibehaltung gleichmäßiger Wandübergänge eliminiert Mikroporosität und sorgt für eine saubere Formfüllung beim Schwerkraftgießen.
Werkstoffgüten und Metallurgie-Matrix für das Kieselsol-Feingussverfahren
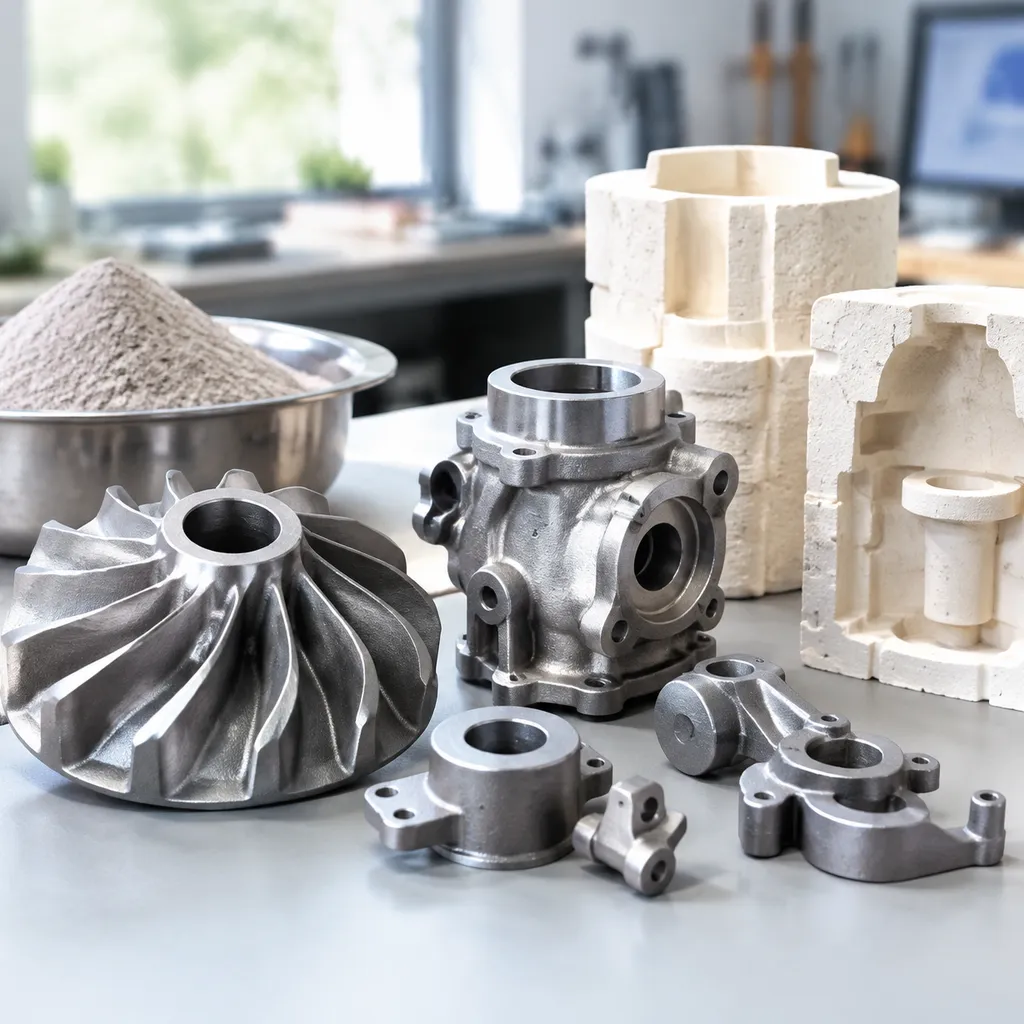
Wir vergießen ein umfangreiches metallurgisches Portfolio über unser Kieselsol-Feingussverfahren, das exakte mechanische Vorgaben, Verschleißkriterien und Beständigkeitsgrenzen gegenüber Umweltkorrosion erfüllt. Jede Schmelze wird unter strengen metallurgischen Kontrollen formuliert, gegossen und überprüft.
Rostfreie Stähle: Austenitische, martensitische und ausscheidungshärtende (PH) Güten
Wir produzieren ein breites Spektrum an korrosionsbeständigen Stahlgussteilen mit hoher struktureller Integrität und sauberer Oberflächengüte: Austenitische Güten (CF8/304, CF8M/316, CF3M/316L): Allgemeine Chemikalienbeständigkeit, Meerwassertauglichkeit und Duktilität bei tiefen Temperaturen. Martensitische Güten (CA15/410, CA40/420, 440C): Härtbare Legierungen, geeignet für Ventilgarnituren, Verschleißringe und Schneidflächen, die eine hohe Zugfestigkeit erfordern. Ausscheidungshärtende Stähle (17-4PH / CB7Cu-1, 15-5PH): Hohe Streckgrenze in Kombination mit mäßiger Korrosionsbeständigkeit, geliefert in den wärmebehandelten Standardzuständen H900, H1025 oder H1150.
Duplex- und Super-Duplex-Legierungen für aggressive Medien
Für schwere Chloridangriffe, Sauergas- und Meeresumgebungen vergießen wir hochreine Duplex-Legierungen, die eine überlegene Lochfraß- und Spaltkorrosionsbeständigkeit bieten: 2205 Duplex (CD3MN / UNS S31803 / S32205): Ausgewogene Ferrit-Austenit-Mikrostrukturen mit der doppelten Streckgrenze standardmäßiger austenitischer Güten. 2507 Super Duplex (CE3MN / UNS S32750): PREN-Werte > 42, entwickelt für Offshore-Subsea-Manifolds, Entsalzungsanlagen und die aggressive chemische Verfahrenstechnik.
Kohlenstoff- und niedriglegierte Baustähle
Wenn Verschleißfestigkeit, Zähigkeit und strukturelle Steifigkeit Vorrang vor dem Korrosionsschutz haben, gießen wir wirtschaftliche,,nahezu endkonturnahe“ (near-net-shape) Baustahlsorten: WCB, WCC und unlegierter Stahl (AISI 1020–1045): Standard-Bauelemente, drucktragende Gehäuse und allgemeine Industriehalterungen. Niedriglegierte Stähle (4130, 4140, 8620): Hohe Schlagzähigkeit und große Einhärtetiefe für hoch beanspruchte Antriebsstrang-, Hub- und hydraulische Komponenten.
Hochtemperatur-Nickel- und Kobalt-Superlegierungen
Für Betriebsbedingungen mit extremen thermischen Wechsellasten, Oxidation und korrosiven Rauchgasen verarbeitet unsere Feingießerei im Wachsausschmelzverfahren im Vakuum und an Luft erschmolzene Superlegierungen: Nickelbasierte Legierungen: Inconel 625, Inconel 718 und Komponenten aus Legierung C-276 für extreme chemische Belastungen und hohe Zeitstandfestigkeit bei hohen Temperaturen. Kobaltbasierte Legierungen (Stellite 6, Stellite 21): Unübertroffene Fressverschleißfestigkeit, Erosionsschutz und Hochtemperaturhärte für Ventilsitzringe und Turbinendüsen im rauen Betrieb.
Chemische Verifizierung und EN 10204 3.1 Zertifizierung
Wir gewährleisten eine lückenlose Chargenrückverfolgbarkeit (Heat-to-Part) bei jeder Kieselzol-Feingussproduktion: Optische Emissionsspektrometrie (OES): Direkte Überprüfung der chemischen Zusammensetzung vor dem Abstich und während des Gießvorgangs, um die Einhaltung der Elementvorgaben zu garantieren. Mechanische Validierung: Zugfestigkeit, Streckgrenze, Dehnung und Charpy-V-Kerbschlagzähigkeitsprüfung gemäß ASTM- und EN-Probestäben. cURL Too many subrequests. Die Standardlieferung umfasst umfassende EN 10204 Typ 3.1 Abnahmeprüfzeugnisse, die die chemische Zusammensetzung der Charge, die Wärmebehandlungsparameter und die mechanische Chargenfreigabe detailliert aufführen.
Technischer Vergleich: Kieselzol- vs. Wasserglasguss
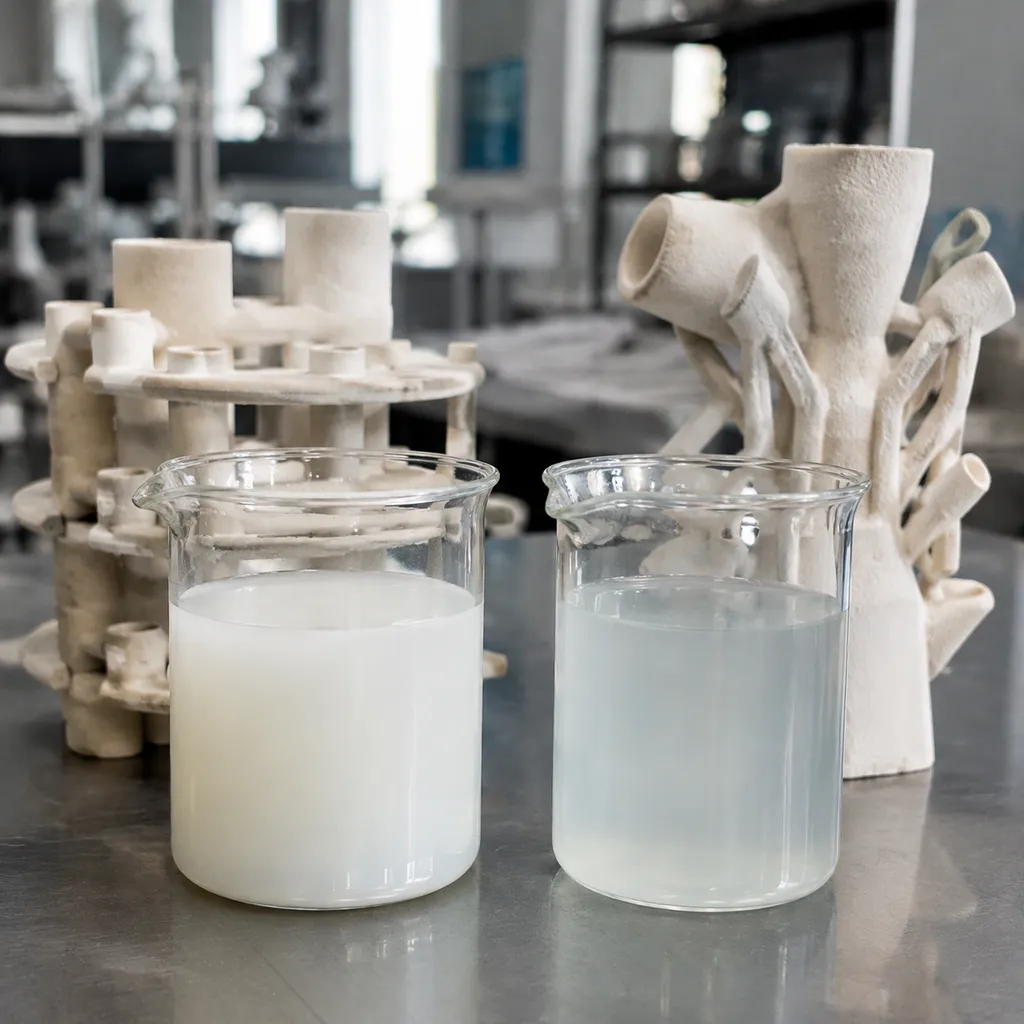
Bei der Beschaffung von Feinguss-Präzisionsteilen bestimmt die Wahl zwischen einer Kieselzol-Keramikschale und einem Wasserglas-Bindemittel direkt Ihre nachgeschalteten Bearbeitungskosten, die Teilekonsistenz und die Ausschussraten. Wir beherrschen beide Technologien, aber wir reservieren silica sol investment casting für anspruchsvolle Anwendungen, die enge lineare Toleranzen, überlegene metallurgische Reinheit und glatte Gussoberflächen erfordern.
Metrischer Vergleich: Kieselzol vs. Wasserglas
| Parameter | cURL Too many subrequests. | cURL Too many subrequests. |
|---|---|---|
| Typische Oberflächenrauheit (Ra) | 1,6 – 3,2 µm (63 – 125 µin) | 6,3 – 12,5 µm (250 – 500 µin) |
| Lineare Toleranzen (ISO 8062-3) | DCTG 4 – 6 | DCTG 7 – 9 |
| Feuerfestesbindemittelsystem | Kieselsäuresol-Schlicker mit Zirkon / Mullit | Natronwasserglas / Quarzsand |
| Risiko von Oberflächenfehlern | Minimale Lochfraßbildung, keine chemische Entkohlung | Anfällig für Orangenhaut, Schalenbildung und Nadelstiche |
| Wanddickenfähigkeit | Bis zu 1,5 mm (0,060 Zoll) | Normalerweise beschränkt auf ≥ 3,0 mm (0,120 Zoll) |
| Erforderliche mechanische Nachbearbeitung | Gering bis keine (nahezu endkonturnnah) | Hoch (erfordert starken Reinigungschnitt) |
Maßstäbe für Oberflächenqualität und Rauheit
Unser Kieselsäuresol-Verfahren verwendet hochreines Zirkonmehl und Kieselsäuresol für die Grundschichten, wodurch eine guss raue Oberfläche von Ra 1,6 bis 3,2 µm. erzielt wird. Im Gegensatz dazu verwendet Wasserglas Natriumsilikat-Bindemittel, die aggressiv mit den Oberflächen geschmolzener Legierungen reagieren und routinemäßig rauhere Profile im Bereich von Ra 6,3 bis 12,5 µm liefern. Für strömungskritische Bauteile wie Pumpenlaufräder und Durchflussmesserkörper reduziert die glatte Oberfläche des Kieselsäuresols die hydrodynamische Reibung drastisch, ohne dass ein sekundäres Polieren erforderlich ist.
Maßhaltigkeit und Unterschiede bei der Wärmeausdehnung
Kieselsol-Keramikschalen weisen eine außergewöhnliche thermische Stabilität bei Gießtemperaturen von über 1600 °C auf. Diese gleichmäßige Wärmeausdehnung ermöglicht es uns, reproduzierbare ISO 8062-3 DCTG 4 bis 6 Toleranzen über große Produktionsvolumina hinweg einzuhalten. Wasserglasschalen erweichen bei niedrigeren Temperaturen, was zu Formverzug, Kernverschiebung und größeren Maßstreuungen (DCTG 7 bis 9) führt, die eine Montage mit engen Toleranzen ohne spanende Bearbeitung erschweren.
Schalenintegrität, Vermeidung von Lochfraß und Entkohlungskontrolle
Wasserglasschlicker tragen Restsodium in die Formoberfläche ein. Während der Hochtemperatur-Gießzyklen reagiert dieses Restsalkali mit Legierungselementen in Edelstahl- und niedriglegierten Stählen, wodurch Oberflächenlochfraß, Schlackeneinschlüsse und erhebliche Entkohlungsschichten entstehen.
Unsere automatisierten Kieselsol-Schlicker-Tauchen ergeben eine neutrale, hochdichte Schale, die dem Thermoschock widersteht und Form-Metall-Reaktionen verhindert. Dies bewahrt die Legierungschemie bis direkt an die Bauteilkante und schützt kritische Oberflächen vor den üblichen Oberflächenfehlern, die in unserem Leitfaden zu Gussfehlern und Vermeidungslösungen.
Gesamtbetriebskosten und Reduzierung der Sekundärbearbeitung
Während der anfängliche Preis pro Kilogramm für Wasserguss niedriger ist, silica sol investment casting ergibt sich bei komplexer Geometrie durchgehend niedrigere Gesamtbetriebskosten (TCO):
- Eliminiert die Schruppbearbeitung: Nahezu endkonturnahe Profile machen mehrstufige Schruppzyklen auf standardmäßigen Funktionsflächen überflüssig.
- Reduces tool wear: Clean surfaces free of abrasive ceramic burn-in extend the tool life of carbide inserts during finish CNC operations.
- Lowers scrap rates: Consistent part geometry simplifies CNC workholding and reduces setup scrap during production runs.
To evaluate which binder system fits your volume and cost targets, review our detailed engineering breakdown of silica sol casting vs. sand casting vs. water glass casting.
Step-by-Step Workflow for Silica Sol Investment Casting
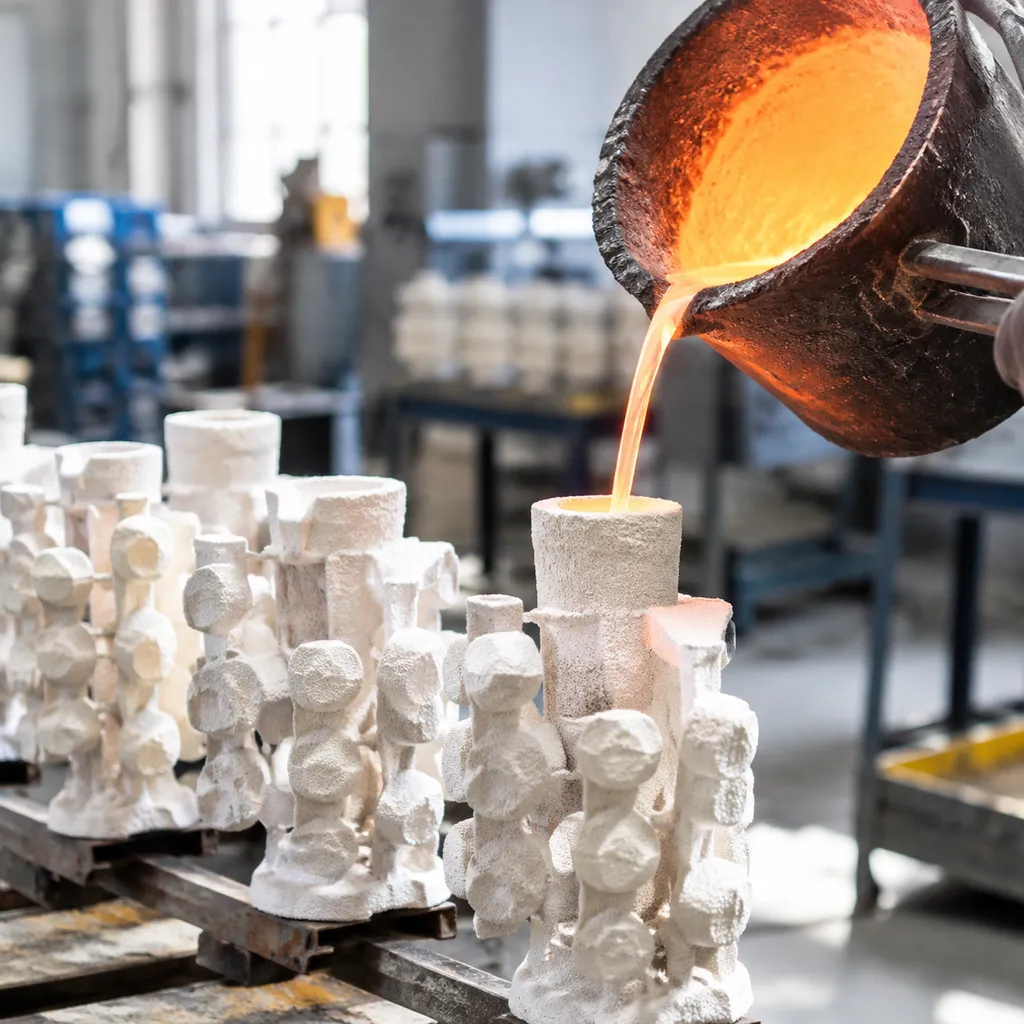
We run our silica sol investment casting process through a disciplined, six-stage production sequence engineered to control metallurgical purity, surface finish, and tight dimensional tolerances from initial tooling to final heat treatment.
Tooling Design and Wax Pattern Injection
Every run starts with dedicated aluminum tooling designed with precise shrinkage allowances:
- Die Machining: High-grade aluminum dies are CNC-machined to match the solid model, accounting for both wax and metal volumetric shrinkage.
- Wachsinjektion: Temperature-controlled virgin pattern wax is injected under hydraulic pressure into the die cavity, creating flash-free, dimensionally accurate wax patterns.
- cURL Too many subrequests. Individual wax patterns are hand-welded to a central wax sprue and runner system engineered for laminar flow and balanced metal distribution.
Robotic Ceramic Shell Building and Slurry Dipping
Shell construction determines the surface finish and structural integrity of the final cast:
- Primary Coating: Assembled wax trees are dipped into a premium colloidal silica sol slurry and dusted with ultra-fine zircon flour to form a dense, smooth face coat.
- Backup Layers: We apply multiple backup layers using graded mullite and fused silica refractories. We utilize automated casting solutions for high efficiency and quality to standardize slurry viscosity, robot dip paths, and sand-raining cycles across high-volume runs.
- Gesteuerte Trocknung: Each layer dries in an environmentally controlled room with regulated humidity (50% ± 5%) and temperature (22°C ± 2°C) to prevent shell cracking and premature delamination.
Autoclave Dewaxing and High-Temperature Sintering
- Steam Autoclave Dewaxing: The ceramic mold enters a fast-pressurizing steam autoclave (8–10 bar) within seconds, instantly melting out the wax without letting thermal expansion crack the ceramic shell.
- High-Temperature Sintering: Dried shells are fired in gas furnaces at 1000°C to 1150°C for 60 to 90 minutes. This burns out remaining wax residue, fully vitrifies the silica sol binder, and preheats the mold for pouring.
Induction Melting and Slag-Free Pouring
- Medium-Frequency Melting: Raw ingots are melted in clean medium-frequency induction furnaces to minimize gas absorption and melt oxidation.
- Slag Removal & Deoxidation: Slag coagulants isolate impurities, and calculated deoxidizers are introduced prior to tapping.
- Preheated Pouring: Liquid metal is poured directly into the red-hot ceramic shell. Controlling how heat affects metal casting from melting to cooling allows us to regulate directional solidification, avoid cold shuts, and eliminate shrinkage porosity throughout heavy-to-thin section transitions.
Knockout, Cut-Off, and Gate Grinding
- Mechanisches Ausschlagen: Once cooled to ambient temperature, the ceramic shell is broken away using pneumatic hammers and high-pressure water blasting.
- Abrasive Cut-Off: Cast parts are sliced from the central runner using abrasive wet cut-off wheels or plasma torches.
- Angusschleifen: Witness gates are ground flush using multi-axis CNC or manual abrasive belts, blending seamlessly into the component’s outer profile without undercutting base surfaces.
Post-Cast Heat Treatment Cycles
To restore optimal microstructure and meet target mechanical properties, cast parts undergo metallurgical heat treatment tailored to their alloy chemistry:
- Solution Annealing: Austenitic stainless steels (CF8, CF8M) are heated to 1050°C–1120°C and rapidly water-quenched to dissolve chromium carbides and restore peak corrosion resistance.
- Normalizing & Tempering: Carbon and low-alloy steels undergo controlled normalizing cycles to refine coarse as-cast grain structures, followed by tempering to achieve targeted tensile and elongation specs.
- cURL Too many subrequests. Complex geometries and thin-walled parts receive sub-critical stress-relief cycles prior to final CNC finish machining to lock in dimensional stability.
Secondary Processing & Value-Added Services for Silica Sol Investment Casting
While silica sol investment casting delivers exceptional near-net-shape accuracy, complex mechanical interfaces often demand tight post-cast operations. We provide complete in-house secondary processing to deliver drop-in, ready-to-use components directly to your production line.
Multi-Axis CNC Precision Machining and Tapping
Castings rarely serve as finished assemblies without precision datum points, critical bearing bores, or threaded ports. We bridge the gap between rough casting and micro-inch tolerances using dedicated machining centers.
- Tight Bore and Face Tolerances: We machine critical fits down to ±0.005 mm (±0.0002 in) to match demanding shaft, seal, and bearing dimensions.
- Complex Multi-Axis Milling: Our five-axis machining capabilities handle angled ports, compound contours, and cross-drilled passages in single setups to lock in true position.
- Precision Tapping and Thread Milling: Standard metric (ISO) and imperial (UNF/UNC/NPT) threads, complete with thread-depth control and gauge verification.
- Custom Tooling and Jigs: We design rigid CNC fixtures specifically around the cast parting lines and datum targets to avoid part deflection during high-speed cutting.
Integrating our stainless steel casting CNC machining services directly at the foundry level cuts lead times, lowers scrap rates, and eliminates disputes over casting versus machining stock allowances.
Electropolishing, Passivation, and Surface Finishing
Chemical and mechanical finishing enhances corrosion resistance, reduces friction, and cleans up visible surfaces on custom precision cast parts.
- Chemical Passivation (ASTM A967 / AMS 2700): Strips free iron from the cast surface, optimizing the passive chromium oxide film on austenitic and duplex stainless steels.
- Electropolishing: Removes microscopic surface peaks, taking as-cast roughness down to Ra 0.2–0.4 µm (8–16 µin) for high-purity pharmaceutical, semiconductor, and sanitary food valves.
- Abrasive Blasting: Automated glass bead and ceramic bead blasting cleans away residual ceramic shell residue and produces uniform matte finishes.
- Pickling and Acid Cleaning: Removes high-temperature heat-treat scale and surface oxides without altering underlying base metal dimensions.
Sub-Assembly, Hardware Insertion, and Functional Kitting
We streamline your supply chain by delivering finished functional units rather than loose castings.
- Threaded Inserts & Hardware: Installation of Heli-Coil wire inserts, self-locking key-sert fasteners, dowel pins, and press-fit bushings.
- Mechanical Sub-Assembly: Mating cast housings with shafts, O-rings, bearings, and retaining rings under strictly monitored torque specifications.
- Pressure and Leak Testing: 100% helium, hydrostatic, or pneumatic submerged testing on machined pump bodies, valve blocks, and manifold castings to ensure zero porosity leaks.
- Custom Kitting and Packaging: Parts packaged in custom thermoformed trays, barcode-labeled, and pre-sorted for direct line-side delivery into your manufacturing cells.
Quality Assurance, Metrology & Testing Protocols
Every silica sol investment casting run goes through systematic dimensional, physical, and non-destructive evaluations before dispatch. We verify internal soundess, alloy composition, and surface geometries against your engineering drawings.
Dimensional Metrology & GD&T Verification
We audit critical dimensions and complex contours using bridge coordinate measuring machines (CMM) and high-resolution optical 3D scanners:
- Coordinate Measuring Machines (CMM): Contact probing for tight-tolerance bores, centerlines, and true position features down to micron accuracy.
- Structured Light 3D Scanning: Full-field surface deviation mapping against native CAD models to inspect complex curves, draft angles, and wall thicknesses.
- Standard Metrology Tooling: Calibrated bore gauges, digital height gauges, thread go/no-go plugs, and surface roughness testers to ensure compliance with specified GD&T callouts.
Non-Destructive Testing (NDT)
To detect sub-surface inclusions, gas voids, or micro-cracks without damaging the components, our certified inspectors execute standard NDT workflows:
- Radiographic Testing (RT): X-ray inspection to detect internal shrinkage porosity and inclusions in high-stress structural sections.
- cURL Too many subrequests. Fluorescent or dye penetrant testing across as-cast and machined surfaces to expose surface-breaking flaws.
- Magnetic Particle Inspection (MPI): Applied to ferromagnetic alloy castings to reveal linear defects and near-surface cracks.
- cURL Too many subrequests. Thickness verification and internal discontinuity mapping for heavy-wall configurations.
Mechanical Testing & Structural Verification
We validate metallurgical integrity per heat and master heat using our comprehensive material testing guide protocols:
- Tensile & Yield Testing: Room- and elevated-temperature stress testing to verify ultimate tensile strength (UTS), yield strength (YS), and elongation percentage.
- Impact Toughness: Charpy V-notch testing conducted down to sub-zero service temperatures for aggressive-environment applications.
- Hardness Verification: Standardized Rockwell (HRC/HRB) and Brinell (HBW) testing across specified datum faces to confirm heat-treatment efficacy.
- Spectrochemical Analysis: Direct-reading optical emission spectrometry (OES) to ensure tight elemental chemistry control before and after pouring.
Quality Standards and Compliance
Our foundry systems operate under internationally recognized management and pressure equipment regulations:
- ISO 9001:2015: Standard quality management covering tool design, process monitoring, and lot traceability.
- IATF 16949: Automotive-grade defect prevention, process capability verification (PPAP Level 3), and rigorous FMEA controls.
- PED 2014/68/EU (Module H): Material validation, non-destructive evaluations, and EN 10204 3.1 inspection certification for pressure-bearing valves, pumps, and fluid equipment.
Industrial Applications & Real-World Use Cases
We utilize the silica sol investment casting process across critical sectors requiring tight dimensional tolerance, clean internal geometries, and pressure integrity. By eliminating parting-line mismatch and core shift, our near-net-shape casting reduces machining stock and raw material waste.
Fluid Handling, Pumps, and Sanitary Valve Hardware
- Components: Impellers, pump volutes, high-pressure regulator bodies, and tri-clamp valve housings.
- Engineering Impact: The silica sol ceramic shell yields an as-cast internal surface roughness down to Ra 3.2 µm, minimizing fluid friction and turbulence. Non-porous microstructures prevent pinhole leaks under hydro-testing up to 300 bar. When designs demand precision-threaded ports or fast finishing, utilizing free-machining grades like AISI 303 stainless steel allows rapid post-cast threading without tearing.
Automotive Brackets, Manifolds, and Structural Links
- Components: Turbocharger exhaust flanges, chassis suspension brackets, engine mounts, and shift forks.
- Engineering Impact: Thin-wall sections down to 1.5 mm reduce assembly weight while maintaining fatigue life. For components subjected to heavy torsional stress and friction, casting high-strength grades such as 1.4057 (AISI 431) martensitic stainless steel delivers the necessary balance of toughness, yield strength, and wear resistance.
Marine Grade 316 Deck Hardware and Components
- Components: Heavy-duty cleats, hawse pipes, thru-hull fittings, hinges, and anchor swivels.
- Engineering Impact: Marine environments accelerate crevice corrosion on rough surfaces. Silica sol investment casting produces smooth, pit-free surfaces on marine-grade AISI 316 and 316L alloys. This minimizes surface prep time before final electropolishing or mechanical buffing.
Food and Pharmaceutical Metering Assemblies
- Components: Dosing pump pistons, sanitary flow-meter bodies, homogenizer valves, and filler nozzles.
- Engineering Impact: Clean-in-place (CIP) and steam-in-place (SIP) processes require smooth passages free of internal voids, gas pockets, or micro-cracks. We cast custom precision cast parts that eliminate bacterial traps and withstand aggressive caustic sanitizing cycles.
Downhole Oil and Gas Instrumentation Enclosures
- Components: Measurement-While-Drilling (MWD) probe bodies, directional drilling control sleeves, logging tool housings, and valve chokes.
- Engineering Impact: Operating in sour-gas environments demands corrosion-resistant steel castings produced in duplex, super duplex, or high-nickel alloys. Our process ensures uniform wall density to handle bottom-hole hydrostatic pressures exceeding 15,000 PSI without structural collapse.
Frequently Asked Questions About Silica Sol Investment Casting
What is the typical lead time for custom tooling and initial samples?
Our standard lead time for aluminum injection tooling and first-article samples runs 15 to 25 business days, depending on part complexity and internal coring requirements:
- Tooling fabrication: 2 to 3 weeks for precision CNC-machined dies.
- T1 samples & FAI: 7 to 10 days to inject wax patterns, build the ceramic shell, pour, and generate full CMM inspection reports.
- Rapid prototyping option: For urgent design verification, we offer 3D-printed wax patterns that ship as finished metal castings within 5 to 7 days, eliminating the upfront wait for dedicated hard tooling.
Can multi-part welded assemblies be converted into single-piece castings?
Yes. Converting multi-piece welded fabrications into a single, near-net-shape investment casting is one of our primary methods for cutting total production costs. Consolidating multiple parts into a monolithic casting:
- Eliminates joint-line stress concentrations and risks associated with common welding faults.
- Reduces assembly labor, secondary fixturing, and post-weld NDT overhead.
- Allows optimized, organic wall transitions and internal fluid contours that welded plates cannot achieve.
What CAD file formats are required for DFM evaluation?
To conduct a comprehensive Design for Manufacturability (DFM) review and mold-flow analysis, we prefer:
- 3D models: STEP (.step, .stp) or Parasolid (.x_t) for gating calculations, draft analysis, and shrinkage compensation.
- 2D drawings: PDF or DWG with defined critical-to-quality (CTQ) dimensions, geometric dimensioning and tolerancing (GD&T), alloy grade callouts, and target surface roughness parameters.
Review our technical guide on wie man den richtigen Metallguss- und Bearbeitungsprozess auswählt to assess how draft angles and section thicknesses impact part manufacturability.
How does the process eliminate gas porosity and shrinkage defects?
We mitigate internal defects through controlled mold design and precise metallurgy:
- Directional solidification: We run simulation modeling (ProCAST) to place risers, chills, and gating cross-sections so hot spots freeze progressively back toward the runner system.
- Shell breathability: The silica sol ceramic shell maintains high refractory permeability, allowing trapped cavity air and mold gases to vent outward under pouring temperatures up to 1650°C.
- Clean melting practice: Medium-frequency induction melting, combined with argon shielding and thorough deoxidation slag removal, ensures dissolved gases are purged prior to the pour.
What are the standard minimum order quantities for production runs?
We support both development phases and sustained high-volume programs:
- Prototype & Pilot Runs: As low as 25 to 50 pieces to validate your fit, form, and functional assembly.
- Series Production: Standard batch runs typically range from 500 to 10,000+ pieces per year.
- Tooling Longevity: Our aluminum wax-injection molds support upwards of 100,000 injection cycles with zero cavity degradation, maintaining tight repeatability across multi-year purchase orders.
 German
 English
 Spanish (Peru)
 Korean
 Spanish (Spain)
 Italian