17 ottobre 2026
La fusione a cera persa con sol di silice offre parti metalliche precise e durevoli con superfici lisce e tolleranze strette per applicazioni industriali esigenti

Panoramica di prodotto e processo
Definizione ingegneristica della fusione a cera persa con sol di silice
Utilizziamo il processo di fusione con sol di silice, un metodo avanzato di fusione di precisione a cera persa progettato per componenti ad alta integrità. Il processo utilizza sol di silice colloidale come legante miscelato con sabbie refrattarie (zircone e mullite) per costruire un guscio ceramico multistrato attorno a modelli in cera iniettati con precisione.
A differenza dei sistemi convenzionali a vetro solubile, il nostro legante a sol di silice produce uno stampo chimicamente inerte e ad alta refrattarietà. Questa struttura ceramica resiste a temperature di colata superiori a 1650°C senza degradarsi, prevenendo reazioni chimiche metallo-stampo e la decarbonizzazione superficiale.
| Parametro di processo | Specifiche di capacità |
|---|---|
| Sistema legante primario | Sol di silice colloidale (matrice di SiO2) |
| Refrattario di rivestimento superficiale primario | Sabbia di zircone / Polvere di zircone |
| Supporto refrattario secondario | Mullite / Silice fusa |
| Tolleranza dimensionale lineare | ISO 8062-3 DCTG da 4 a 6 |
| Minimum Wall Thickness | 1,5 mm (0,060 pollici) standard; 1,0 mm (0,040 pollici) localizzato |
| Finitura superficiale allo stato grezzo | Ra 1,6 – Ra 3,2 µm (63 – 125 µin) |
Principali differenziatori di prestazione e capacità per pareti sottili
Il nostro investimento in fusione a cera persa con guscio ceramico a sol silica offre vantaggi tecnici distinti rispetto ad altri metodi di fonderia:
- Precisione Near-Net-Shape: Realizziamo contorni esterni complessi, canali ciechi interni e geometrie di porti critici direttamente dal modello, riducendo o eliminando la lavorazione CNC di finitura a valle.
- Integrità strutturale a parete sottile: L'alta permeabilità del guscio e il riscaldamento uniforme dello stampo consentono un riempimento affidabile di sezioni trasversali sottili fino a 1.5 mm su ampie superfici, e fino a 1,0 mm su nervature localizzate o alette ottimizzate per il flusso.
- Reazione zero del guscio: L'assenza di leganti a base di sodio interrompe completamente la formazione di incrostazioni superficiali, porosità da gas e inclusioni di scorie, comuni nelle tecniche di fusione più grossolane.
- Alta ripetibilità: Le tassi di contrazione prevedibili del guscio ceramico mantengono una ripetibilità geometrica costante da pezzo a pezzo durante la produzione in batch multi-cavità.
Ambito dalla prototipazione alla produzione di volume
Equilibrio tra velocità di sviluppo e automazione durante la produzione commerciale:
- Fase 1: Prototipazione rapida (da 1 a 50 pezzi)
- Produzione di stampi tramite modelli SLA stampati in 3D o modelli in resina castabile senza attrezzature dure.
- Tempo di consegna: da 7 a 14 giorni lavorativi per i primi campioni funzionali.
- Fase 2: Produzione pilota e bassa quantità (da 50 a 500 pezzi)
- Cavità di stampo in alluminio lavorate rapidamente per la validazione pre-produzione e la verifica dell'assemblaggio.
- Fase 3: Produzione di serie ad alto volume (da 1.000 a 100.000+ pezzi/anno)
- Iniezione di cera automatizzata in stampi in acciaio perutensili temprato a più cavità (P20/H13).
- Celle robotizzate per la costruzione del guscio con camere di essiccazione controllate per garantire l'uniformità del guscio e una fornitura ad alto volume.
Specifiche ingegneristiche e capacità tecniche
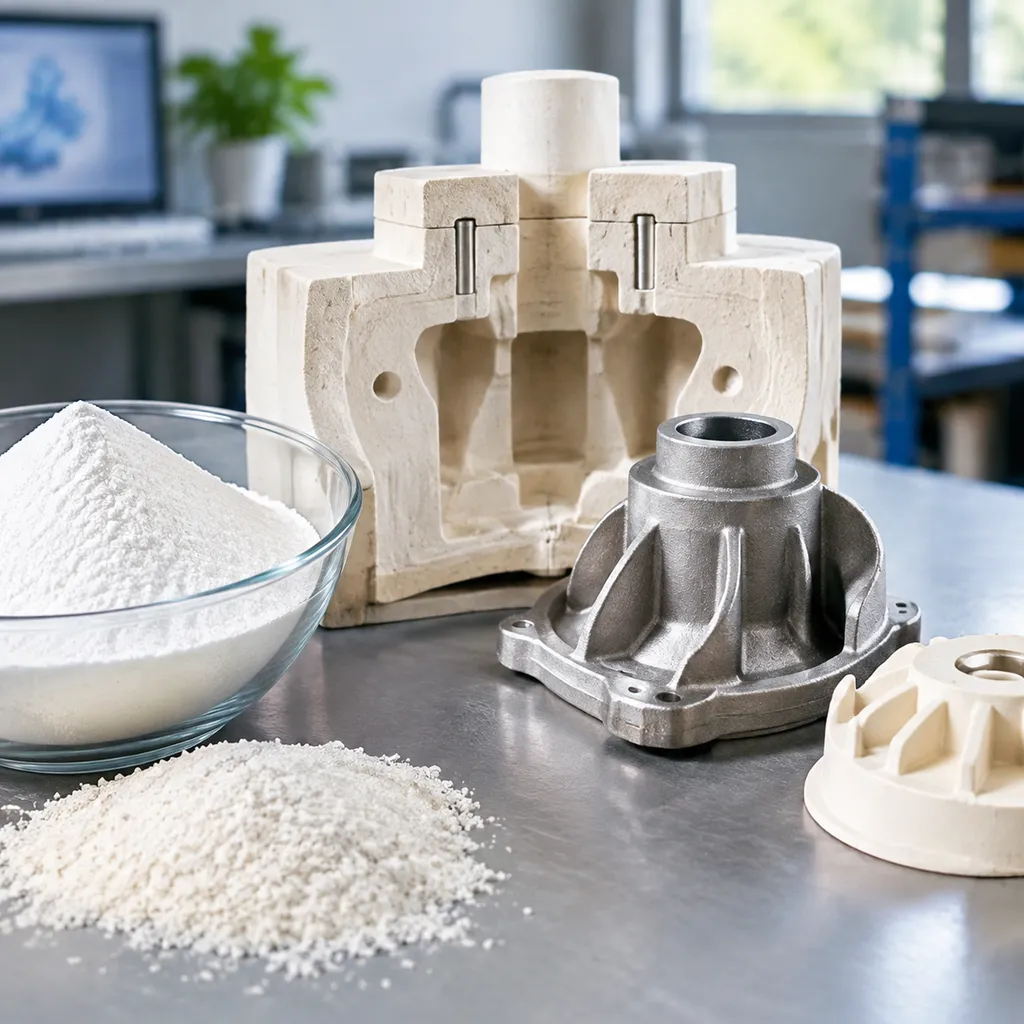
Realizziamo fusioni a forma quasi finita (near-net-shape) che riducono al minimo le lavorazioni meccaniche di finitura e controllano i costi di produzione. Il nostro processo di microfusione a sol di silicio mantiene tolleranze geometriche strette, finiture superficiali lisce e profili di parete stabili sia per brevi tirature che per la produzione in serie.
| Parameter | Capacità / Standard | Note ingegneristiche |
|---|---|---|
| Tolleranza lineare | ISO 8062-3 DCTG da 4 a DCTG 6 | I limiti lineari generali variano di ±0,1 mm per dettagli inferiori a 25 mm |
| Surface Roughness | Da Ra 1,6 µm a 3,2 µm (da 63 a 125 µin) | Finitura grezza non lavorata direttamente dal guscio ceramico |
| Part Weight Range | da 0,01 kg a 85 kg (da 0,02 lbs a 187 lbs) | Supporta da microfusioni a grandi alloggiamenti industriali |
| Dimensioni massime dell'ingombro | Fino a 800 mm × 600 mm × 500 mm | Determinato dallo spazio libero della vasca di immersione e dal volume dell'autoclave |
| Minimum Wall Thickness | 1,5 mm (0,060 pollici) standard; 0,8 mm localizzato | Dipendente dalla fluidità della lega e dalla distanza dal canale di alimentazione |
| Angolarità geometrica | ±0,5° standard | Limiti angolari più stretti disponibili con attrezzature di raffreddamento localizzate |
Tolleranze lineari secondo ISO 8062-3 DCTG da 4 a 6
Manteniamo le serie di produzione standard entro le tolleranze di fusione ISO 8062-3 nei gradi da DCTG 4 a DCTG 6. Per le dimensioni non critiche, facciamo riferimento al grado di tolleranza generale CT6, mentre le interfacce funzionali e le sedi delle guarnizioni mantengono costantemente CT4 a CT5. Il controllo del ritiro dell'iniezione di cera e dell'espansione dello stampo in ceramica ci consente di fondere cerchi di bulloni precisi, asole parallele e sottili alette senza distorsioni da sformo.
Parametri di rugosità superficiale allo stato grezzo di fusione
La nostra costruzione del guscio in silice colloidale fornisce una faccia di contatto densa e priva di difetti che elimina la forte vaiolatura tipica dei metodi di stampaggio più grossolani. I pezzi escono dalla fase di distacco con una finitura grezza di fusione da Ra 1,6 a 3,2 µm. Comprendere i corretti parametri di rugosità superficiale e le tecniche di misurazione aiuta a valutare queste trame di fusione rispetto alle superfici lavorate per evitare passaggi di post-elaborazione non necessari.
Limiti di dimensioni e peso dell'ingombro
Le nostre linee di immersione automatizzate gestiscono ingombri di componenti fino a 800 mm di lunghezza principale, gestendo pesi dei pezzi da 10 grammi fino a 85 chilogrammi. Per sezioni trasversali più pesanti, il nostro team di fonderia bilancia i gradienti termici utilizzando alberi di colata personalizzati e anime in ceramica per prevenire cricche a caldo e cavitazione da ritiro.
Regole sullo spessore minimo della parete
Progettiamo sezioni a parete sottile fino a 1,5 mm su ampie superfici piane e fino a 0,8 mm su nervature localizzate e costole strutturali. Il mantenimento di transizioni di parete uniformi elimina la microporosità e garantisce un riempimento pulito dello stampo durante la colata per gravità.
Gradi di materiali e matrice metallurgica per la fusione a cera persa con sol di silice
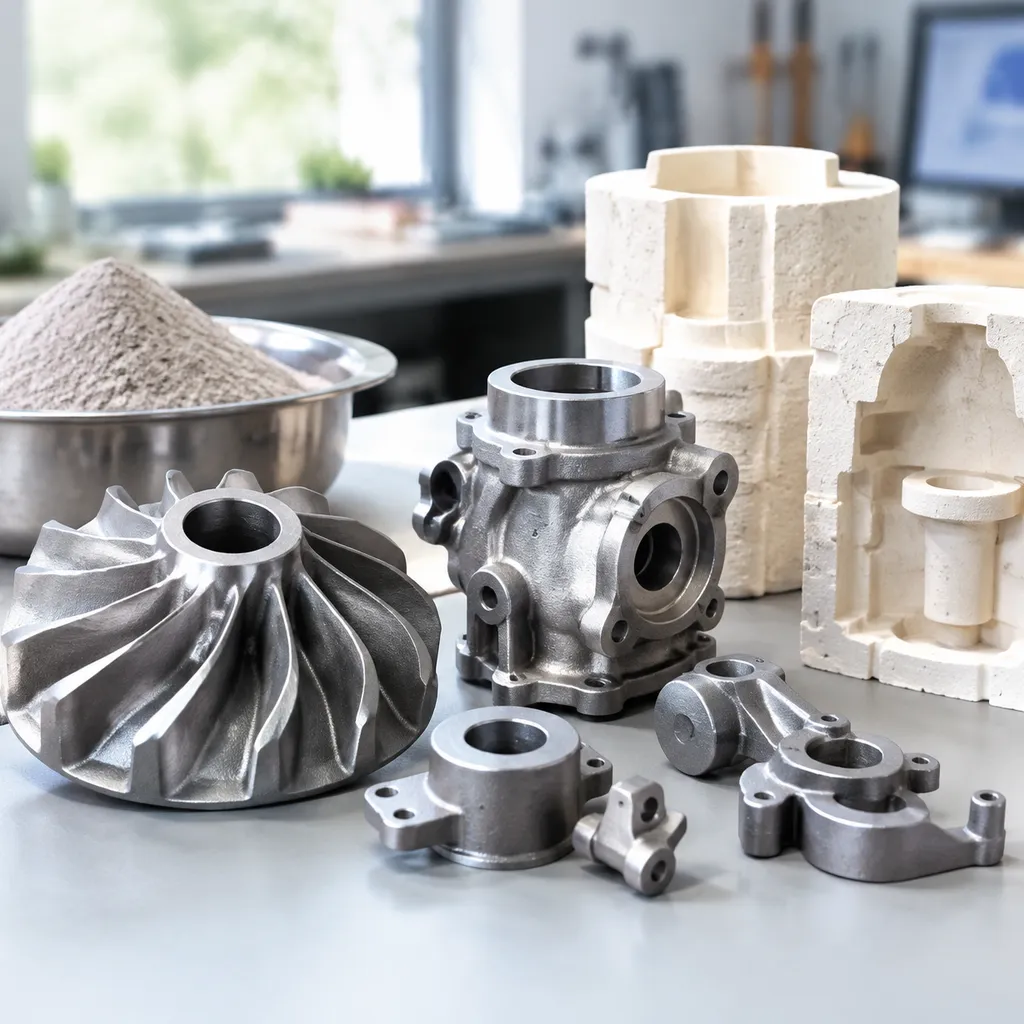
Coliamo un ampio catalogo metallurgico tramite il nostro processo di fusione a cera persa con sol di silice, soddisfacendo precisi obiettivi meccanici, criteri di usura e limiti di corrosione ambientale. Ogni colata è formulata, colata e verificata sotto rigorosi controlli metallurgici.
Acciai inossidabili: austenitici, martensitici e gradi PH
Produciamo un ampio spettro di fusioni in acciaio resistente alla corrosione con elevata integrità strutturale e finiture superficiali pulite: Gradi austenitici (CF8/304, CF8M/316, CF3M/316L): Resistenza chimica generale, idoneità marina e duttilità criogenica. Gradi martensitici (CA15/410, CA40/420, 440C): Leghe temprabili adatte per finiture di valvole, anelli di usura e superfici di taglio che richiedono un'elevata resistenza a trazione. Indurimento per precipitazione (17-4PH / CB7Cu-1, 15-5PH): Elevato carico di snodo combinato con una moderata resistenza alla corrosione, fornite negli stati trattati termicamente standard H900, H1025 o H1150.
Leghe duplex e super duplex per ambienti aggressivi
Per attacchi severi di cloruri, gas acido e ambienti marini, coliamo leghe duplex ad alta purezza che offrono una superiore resistenza allaVai pitting e alla corrosione interstiziale: 2205 Duplex (CD3MN / UNS S31803 / S32205): Microstrutture bilanciate ferrite-austenite che producono il doppio del carico di snodo rispetto ai gradi austenitici standard. 2507 Super Duplex (CE3MN / UNS S32750): Valori PREN > 42, progettati per collettori sottomarini offshore, sistemi di dissalazione e lavorazioni chimiche aggressive.
Acciai strutturali al carbonio e bassolegati
Quando la resistenza all'usura, la tenacità e la rigidità strutturale hanno la priorità sulla protezione dalla corrosione, fondiamo gradi strutturali economici quasi pronti per la forma finale (near-net-shape): WCB, WCC e acciaio al carbonio comune (AISI 1020–1045): Elementi strutturali standard, corpi resistenti alla pressione e staffe industriali generali. Acciai bassolegati (4130, 4140, 8620): Elevata resistenza agli urti e profonda temprabilità per componenti di trasmissioni, sollevamento e idraulici sottoposti a forte stress.
Superleghe di nichel e cobalto per alte temperature
Per condizioni operative che comportano cicli termici estremi, ossidazione e gas di scarico corrosivi, la nostra fonderia di precisione a cera persa lavora superleghe fuse sotto vuoto e in aria: Leghe a base di nichel: Componenti in Inconel 625, Inconel 718 e Lega C-276 per esposizioni chimiche gravose e resistenza alla rottura per scorrimento a高温 (alta temperatura). Leghe a base di cobalto (Stellite 6, Stellite 21): Resistenza al grippaggio senza pari, protezione dall'erosione e durezza alle alte temperature per anelli di tenuta per servizi gravosi e ugelli di turbine.
Verifica chimica e certificazione EN 10204 3.1
Manteniamo la completa tracciabilità dalla colata al componente per ogni ciclo di produzione di fusioni a sol di silice: Spettrometria di emissione ottica (OES): Verifica diretta della composizione chimica prima della spillatura e durante le sequenze di colata per garantire la conformità degli elementi. Validazione meccanica: Test di trazione, snervamento, allungamento e resilienza Charpy con intaglio a V eseguiti secondo le barre di prova ASTM e EN. cURL Too many subrequests. La fornitura standard include certificati di collaudo EN 10204 Tipo 3.1 completi, che specificano la composizione chimica del lotto, i parametri del trattamento termico e l'accettazione del lotto meccanico.
Confronto tecnico: Sol di silice vs. Fusione a vetro solubile
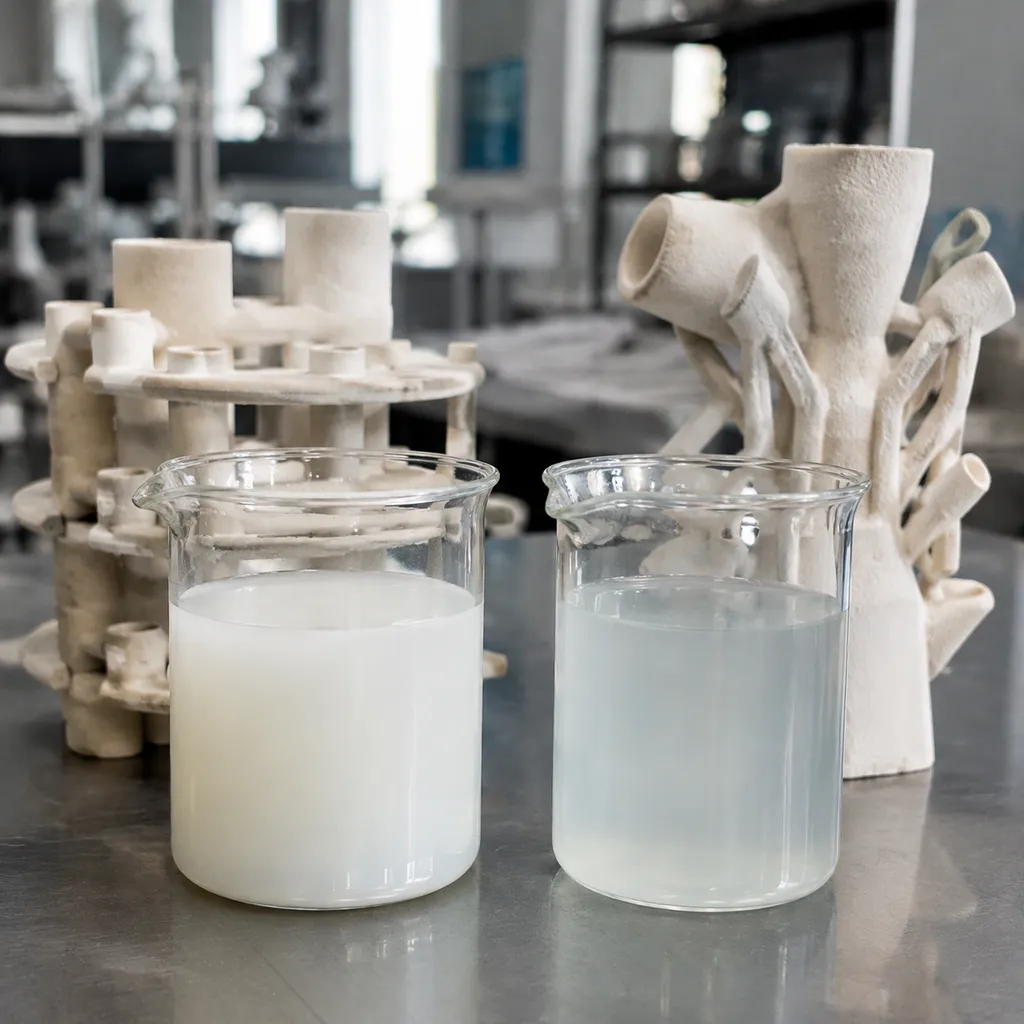
Quando si acquistano fusioni di precisione a cera persa, la scelta tra un guscio ceramico a sol di silice e un legante a vetro solubile determina direttamente i costi di finitura successivi, la consistenza dei componenti e i tassi di scarto. Utilizziamo entrambe le tecnologie, ma riserviamo silica sol investment casting per applicazioni critiche che richiedono tolleranze lineari strette, superiore purezza metallurgica e superfici lisce allo stato grezzo di fusione.
Confronto metrico: Sol di silice vs. Vetro solubile
| Parameter | cURL Too many subrequests. | cURL Too many subrequests. |
|---|---|---|
| Rugosità superficiale tipica (Ra) | 1,6 – 3,2 µm (63 – 125 µin) | 6,3 – 12,5 µm (250 – 500 µin) |
| Tolleranze lineari (ISO 8062-3) | DCTG 4 – 6 | DCTG 7 – 9 |
| Sistema di legante refrattario | Sospensione di silice colloidale con zircone / mullite | Silicato di sodio / sabbia di quarzo |
| Rischio di difetti superficiali | Pitting minimo, nessuna decarburazione chimica | Suscettibile a buccia d'arancia, croste e vaiolature |
| Capacità di spessore delle pareti | Fino a 1,5 mm (0,060 pollici) | Tipicamente limitato a ≥ 3,0 mm (0,120 pollici) |
| Lavorazione secondaria richiesta | Da basso a zero (quasi-finito / near-net-shape) | Alto (richiede pesanti tagli di rifinitura) |
Parametri di qualità e rugosità superficiale
Il nostro processo al sol di silice utilizza farina di zircone ad elevata purezza e silice colloidale per le mani primarie, producendo una finitura grezza di Ra da 1,6 a 3,2 µm. Al contrario, il vetro d'acqua utilizza leganti a base di silicato di sodio che reagiscono aggressivamente con le superfici delle leghe fuse, generando regolarmente profili più rugosi nell'intervallo da Ra 6,3 a 12,5 µm. Per componenti critici per il flusso come giranti di pompe e corpi di misuratori di fluido, la superficie liscia del sol di silice riduce drasticamente l'attrito idrodinamico senza richiedere lucidatura secondaria.
Precisione dimensionale e differenze di dilatazione termica
I gusci ceramici in sol di silice mostrano un'eccezionale stabilità termica a temperature di colata superiori a 1600°C. Questa dilatazione termica uniforme ci consente di mantenere tolleranze ISO 8062-3 DCTG da 4 a 6 ripetibili su grandi volumi di produzione. I gusci in silicato di sodio (vetro solubile) si ammorbidiscono a temperature inferiori, provocando la distorsione dello stampo, lo spostamento dell'anima e tolleranze dimensionali più ampie (da DCTG 7 a 9) che rendono difficile l'assemblaggio di precisione senza lavorazioni meccaniche.
Integrità del guscio, prevenzione delle vaiolature e controllo della decarburazione
Gli impasti a base di vetro solubile introducono sodio residuo sulla superficie dello stampo. Durante i cicli di colata ad alta temperatura, questo alcali residuo reagisce con gli elementi leganti negli acciai inossidabili e bassolegati, creando vaiolature superficiali, inclusioni di scoria e significativi strati di decarburazione.
Le nostre immersioni automatizzate in impasto di sol di silice producono un guscio neutro ad alta densità che resiste agli shock termici ed elimina le reazioni stampo-metallo. Ciò preserva la composizione chimica della lega fino al bordo del pezzo, proteggendo le superfici critiche dai comuni difetti superficiali analizzati nella nostra guida ai difetti di fusione e alle soluzioni di prevenzione.
Costo totale di proprietà e riduzione delle lavorazioni meccaniche secondarie
Sebbene il prezzo iniziale al chilogrammo delle fusioni in vetro solubile sia inferiore, silica sol investment casting garantisce costantemente un costo totale di proprietà (TCO) inferiore per geometrie complesse:
- Elimina la lavorazione di sbozzatura: I profili quasi finiti eliminano i cicli di sbozzatura a passate multiple sulle superfici funzionali standard.
- Riduce l'usura degli utensili: Superfici pulite prive di bruciature ceramiche abrasive prolungano la durata degli inserti in metallo duro durante le operazioni di finitura CNC.
- Riduce i tassi di scarto: La geometria costante dei pezzi semplifica il serraggio CNC e riduce gli scarti di set-up durante i cicli di produzione.
Per valutare quale sistema di legante si adatti ai vostri obiettivi di volume e costo, consultate la nostra dettagliata analisi ingegneristica di fusione a sol di silice rispetto a fusione in sabbia rispetto a fusione a vetro solubile.
Flusso di lavoro passo-passo per la microfusione a sol di silice
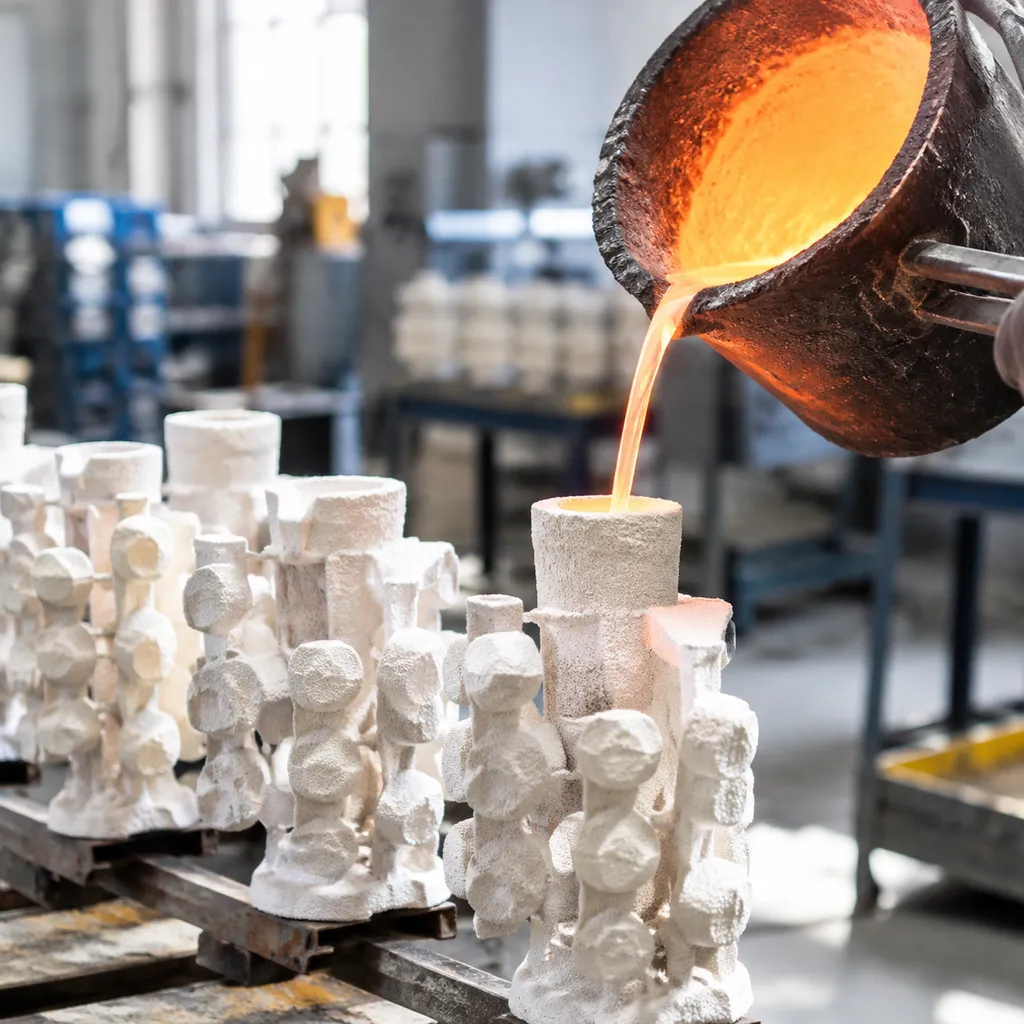
Eseguiamo il nostro processo di microfusione a sol di silice attraverso una sequenza di produzione disciplinata in sei fasi, progettata per controllare la purezza metallurgica, la finitura superficiale e strette tolleranze dimensionali dalla lavorazione iniziale degli stampi al trattamento termico finale.
Progettazione degli stampi einiezione di modelli in cera
Ogni ciclo inizia con stampi in alluminio dedicati progettati con precisi margini di ritiro:
- Lavorazione della matrice: Le matrici in alluminio di alta grade sono lavorate a CNC per corrispondere al modello solido, tenendo conto del ritiro volumetrico sia della cera che del metallo.
- Iniezione di cera: La cera vergine per modelli a temperatura controllata viene iniettata sotto pressione idraulica nella cavità dello stampo, creando modelli in cera privi di bave e dimensionalmente accurati.
- cURL Too many subrequests. I singoli modelli in cera vengono saldati a mano a un canale di colata centrale e a un sistema di canali di alimentazione progettati per un flusso laminare e una distribuzione bilanciata del metallo.
Costruzione robotizzata del guscio ceramico e immersione in sospensione
La costruzione del guscio determina la finitura superficiale e l'integrità strutturale del getto finale:
- Rivestimento primario: Gli alberi di cera assemblati vengono immersi in una sospensione di sol di silice colloidale di alta qualità e spolverati con farina di zircone ultrafine per formare uno strato superficiale denso e liscio.
- Strati di rinforzo: Applichiamo più strati di supporto utilizzando refrattari di mullite classificata e silice fusa. Utilizziamo soluzioni di colata automatizzate per elevata efficienza e qualità per standardizzare la viscosità della Barbottina, i percorsi di immersione del robot e i cicli di pioggia di sabbia su produzioni ad alto volume.
- Asciugatura controllata: Ogni strato si asciuga in una stanza a clima controllato con umidità regolata (50% ± 5%) e temperatura (22°C ± 2°C) per prevenire la fessurazione del guscio e la delaminazione prematura.
Deceratura in autoclave e sinterizzazione ad alta temperatura
- Deceratura in autoclave a vapore: Lo stampo ceramico entra in un'autoclave a vapore a rapida pressurizzazione (8–10 bar) in pochi secondi, fondendo istantaneamente la cera senza consentire all'espansione termica di fessurare il guscio ceramico.
- Sinterizzazione ad alta temperatura: I gusci asciutti vengono cotti in forni a gas a da 1000°C a 1150°C per 60-90 minuti. Questo brucia i residui di cera rimanenti, vetrifica completamente il legante a base di sol di silice e preriscalda lo stampo per la colata.
Fusione a induzione e colata priva di scorie
- Fusione a media frequenza: I lingotti grezzi vengono fusi in puliti forni a induzione a media frequenza per ridurre al minimo l'assorbimento di gas e l'ossidazione della fusione.
- Rimozione delle scorie e disossidazione: I coagulanti di scorie isolano le impurità e vengono introdotti disossidanti calcolati prima della spillatura.
- Colata preriscaldata: Il metallo liquido viene versato direttamente nel guscio ceramico rovente. Controllo di come il calore influisce sulla fusione dei metalli dalla fusione al raffreddamento ci consente di regolare la solidificazione direzionale, evitare giunzioni fredde ed eliminare la porosità da ritiro in tutte le transizioni da sezioni spesse a sottili.
Sformatura, Taglio e Sgrossatura dei Materozze
- Rimozione Meccanica: Una volta raffreddato a temperatura ambiente, il guscio ceramico viene rimosso utilizzando martelli pneumatici e idrolavaggio ad alta pressione.
- Taglio Abrasivo: I componenti fusi vengono separati dal canale di colata centrale utilizzando mole abrasive a umido per il taglio o torce al plasma.
- Smerigliatura dei Canali di Colata: I punti di attacco residui vengono molati a filo utilizzando nastri abrasivi manuali o a controllo numerico (CNC) multiasse, raccordandosi perfettamente al profilo esterno del componente senza scalfire le superfici di base.
Cicli di Trattamento Termico Post-Fusione
Per ripristinare la microstruttura ottimale e soddisfare le proprietà meccaniche desiderate, i componenti fusi vengono sottoposti a trattamenti termici metallurgici specifici per la loro composizione in lega:
- Solution Annealing: Gli acciai inossidabili austenitici (CF8, CF8M) vengono riscaldati a 1050°C–1120°C e temprati rapidamente in acqua per dissolvere i carburi di cromo e ripristinare la massima resistenza alla corrosione.
- Normalizzazione e Rinvenimento: Gli acciai al carbonio e basso legati sono sottoposti a cicli di normalizzazione controllata per affinare le strutture a grana grossa da fusione, seguiti da un trattamento di tempesta e rinvenimento per raggiungere le specifiche desiderate di resistenza a trazione e allungamento.
- cURL Too many subrequests. Le geometrie complesse e i componenti a parete sottile ricevono cicli di distensione subcritica prima della lavorazione meccanica di finitura CNC finale per garantire la stabilità dimensionale.
Lavorazioni Secondarie e Servizi a Valore Aggiunto per la Fusione a Cera Persa con Sol Siliceo
Sebbene la fusione a cera persa con sol siliceo offra un'eccezionale precisione near-net-shape, le interfacce meccaniche complesse spesso richiedono rigorose operazioni post-fusione. Forniamo lavorazioni secondarie complete interne per consegnare componenti pronti all'uso direttamente sulla vostra linea di produzione.
Lavorazione Meccanica di Precisione CNC Multi-Asse e Maschiatura
I getti raramente fungono da assiemi finiti senza punti di riferimento di precisione, sedi critiche per cuscinetti o fori filettati. Colmiamo il divario tra il grezzo di fusione e le tolleranze al micro-pollice utilizzando centri di lavoro dedicati.
- Tolleranze Strette su Fori e Facce: Lavoriamo accoppiamenti critici fino a ±0,005 mm (±0,0002 pollici) per soddisfare le esigenti dimensioni di alberi, guarnizioni e cuscinetti.
- Fresatura Complessa Multi-Asse: cURL Too many subrequests. le capacità di lavorazione a cinque assi gestiscono fori inclinati, contorni composti e passaggi forati a croce in un'unica configurazione per garantire la posizione reale.
- Maschiatura di Precisione e Fresatura di Filetti: Filettature metriche standard (ISO) e imperiali (UNF/UNC/NPT), complete di controllo della profondità di filettatura e verifica con tampone filettato.
- Utensileria Personalizzata e Dime: Progettiamo attrezzature CNC rigide specificamente attorno alle linee di divisione della fusione e ai punti di riferimento per evitare la deformazione del pezzo durante il taglio ad alta velocità.
Integrando i nostri servizi di lavorazione CNC per fusioni in acciaio inossidabile direttamente a livello di fonderia riduce i tempi di consegna, abbassa i tassi di scarto ed elimina le controversie sui sovrametalli di fusione rispetto alle lavorazioni meccaniche.
Elettrolucidatura, passivazione e finitura superficiale
La finitura chimica e meccanica migliora la resistenza alla corrosione, riduce l'attrito e pulisce le superfici visibili sui componenti fusi di precisione personalizzati.
- Passivazione chimica (ASTM A967 / AMS 2700): Rimuove il ferro libero dalla superficie fusa, ottimizzando la pellicola passiva di ossido di cromo su acciai inossidabili austenitici e duplex.
- Electropolishing: Rimuove i picchi superficiali microscopici, portando la rugosità allo stato grezzo di fusione a Ra 0,2–0,4 µm (8–16 µin) per valvole farmaceutiche, per semiconduttori e alimentari igieniche ad alta purezza.
- Sabbiatura abrasiva: La sabbiatura automatizzata con microsfere di vetro e ceramica rimuove i residui della guscio ceramico e produce finiture opache uniformi.
- Decapaggio e pulizia acida: Rimuove la scama di trattamento termico ad alta temperatura e gli ossidi superficiali senza alterare le dimensioni del metallo di base sottostante.
Pre-assemblaggio, inserimento di ferramenta e kitting funzionale
Ottimizziamo la vostra catena di fornitura consegnando unità funzionali finite anziché fusioni sfuse.
- Inserti filettati e ferramenta: Installazione di inserti filettati Heli-Coil, elementi di fissaggio autobloccanti con chiavetta, spine di riferimento e boccole a pressione.
- Pre-assemblaggio meccanico: Accoppiamento di corpi fusi con alberi, O-ring, cuscinetti e anelli di tenuta secondo specifiche di coppia rigorosamente monitorate.
- Prove di pressione e tenuta: Test di immersione all'elio al 100%, idrostatico o pneumatico su corpi pompa lavorati, blocchi valvole e fusioni di collettori per garantire zero perdite per porosità.
- Kit e imballaggi personalizzati: Parti confezionate in vassoi termoformati personalizzati, etichettate con codice a barre e pre-smistate per la consegna diretta a bordo linea nelle vostre celle di produzione.
Garanzia di qualità, metrologia e protocolli di collaudo
Ogni lotto di fusione a cera persa con sol di silice viene sottoposto a valutazioni dimensionali, fisiche e non distruttive sistematiche prima della spedizione. Verifichiamo la solidità interna, la composizione della lega e le geometrie superficiali rispetto ai vostri disegni tecnici.
Metrologia dimensionale e verifica GD&T
Verifichiamo le dimensioni critiche e i contorni complessi utilizzando macchine di misurazione a coordinate (CMM) a ponte e scanner 3D ottici ad alta risoluzione:
- cURL Too many subrequests. Sondaggio a contatto per fori a tolleranza stretta, assi e caratteristiche di posizione reale fino alla precisione del micron.
- Scansione 3D a luce strutturata: Mappatura delle deviazioni superficiali a campo pieno rispetto ai modelli CAD nativi per ispezionare curve complesse, angoli di sformo e spessori delle pareti.
- Strumenti di metrologia standard: Calibri per fori calibrati, calibri di altezza digitali, tamponi filettati passa/non passa e rugosimetri per garantire la conformità alle specifiche GD&T.
Non-Destructive Testing (NDT)
Per rilevare inclusioni sottosuperficiali, cavità gassose o microfessure senza danneggiare i componenti, i nostri ispettori certificati eseguono procedure standard di Controlli Non Distruttivi (CND):
- Radiographic Testing (RT): Ispezione radiografica a raggi X per rilevare porosità da ritiro interna e inclusioni nelle sezioni strutturali sottoposte a forti sollecitazioni.
- cURL Too many subrequests. Controlli con liquidi penetranti fluorescenti o colorati su superfici grezze di fusione e lavorate meccanicamente, per evidenziare difetti affioranti in superficie.
- Controllo con particelle magnetiche (MPI): Applicato a getti in leghe ferromagnetiche per individuare difetti lineari e cricche prossime alla superficie.
- Ultrasonic Testing (UT): Verifica dello spessore e mappatura delle discontinuità interne per configurazioni a parete spessa.
Prove Meccaniche e Verifica Strutturale
Convalidiamo l'integrità metallurgica per ogni colata e colata principale utilizzando i nostri comprehensive material testing guide protocolli:
- Prove di Trazione e di Snervamento: Prove di sollecitazione a temperatura ambiente e a temperature elevate per verificare la resistenza alla trazione ultima (UTS), il limite di snervamento (YS) e la percentuale di allungamento.
- Resilienza all'Impatto: Prove Charpy con intaglio a V eseguite fino a temperature di esercizio inferiori allo zero per applicazioni in ambienti aggressivi.
- Verifica della Durezza: Prove standardizzate Rockwell (HRC/HRB) e Brinell (HBW) sulle superfici di riferimento specificate per confermare l'efficacia del trattamento termico.
- Analisi Spettrochimica: Spettrometria di emissione ottica (OES) a lettura diretta per garantire un rigoroso controllo della composizione chimica elementare prima e dopo la colata.
Standard di Qualità e Conformità
I nostri sistemi di fonderia operano in conformità alle normative internazionalmente riconosciute in materia di gestione e attrezzature a pressione:
- ISO 9001:2015: Gestione della qualità standardizzata, comprendente la progettazione degli utensili, il monitoraggio dei processi e la tracciabilità dei lotti.
- IATF 16949: Prevenzione dei difetti secondo gli standard del settore automobilistico, verifica della capacità di processo (PPAP Livello 3) e rigorosi controlli FMEA.
- PED 2014/68/UE (Modulo H): Convalida dei materiali, controlli non distruttivi e certificazione di ispezione EN 10204 3.1 per valvole, pompe e apparecchiature per fluidi soggette a pressione.
Applicazioni industriali e casi d'uso reali
Utilizziamo il processo di microfusione a cera persa con sol di silice nei settori strategici che richiedono tolleranze dimensionali ristrette, geometrie interne pulite e integrità alla pressione. Eliminando i disallineamenti delle linee di divisione e gli spostamenti delle anime, la nostra fusione a forma quasi definitiva riduce il sovrametallo necessario per le lavorazioni meccaniche e gli sprechi di materie prime.
Sistemi di movimentazione dei fluidi, pompe e componenti per valvole sanitarie
- Componenti: Giranti, chiocciole delle pompe, corpi di regolatori ad alta pressione e alloggiamenti per valvole con attacchi tri-clamp.
- Impatto ingegneristico: Il guscio ceramico ottenuto con il processo al sol di silice consente di ottenere, direttamente dalla fusione, una rugosità superficiale interna fino a Ra 3,2 µm, riducendo al minimo l'attrito dei fluidi e la turbolenza. Le microstrutture non porose impediscono le perdite attraverso micropori durante le prove idrauliche fino a 300 bar. Quando i progetti richiedono porte con filettature di precisione o finiture rapide, l'utilizzo di qualità facilmente lavorabili, come acciaio inossidabile AISI 303 consente di realizzare rapidamente le filettature dopo la fusione senza provocare strappi del materiale.
Staffe, collettori e collegamenti strutturali per il settore automobilistico
- Componenti: Flange di scarico per turbocompressori, staffe per sospensioni del telaio, supporti motore e forcelle del cambio.
- Impatto ingegneristico: Le sezioni a parete sottile, fino a 1,5 mm, riducono il peso dei componenti assemblati mantenendo la resistenza alla fatica. Per i componenti sottoposti a forti sollecitazioni torsionali e attrito, la fusione di qualità ad alta resistenza come acciaio inossidabile martensitico 1.4057 (AISI 431) garantisce il necessario equilibrio tra tenacità, limite di snervamento e resistenza all'usura.
Componenti e accessori per coperta nautica in acciaio inox AISI 316
- Componenti: Bitte robuste, passacavi, raccordi passascafo, cerniere e giunti girevoli per ancore.
- Impatto ingegneristico: Gli ambienti marini accelerano la corrosione interstiziale sulle superfici ruvide. La fusione a cera persa con processo Silica Sol produce superfici lisce e prive di porosità negli acciai legati di grado marino AISI 316 e 316L. Ciò riduce al minimo i tempi di preparazione delle superfici prima della lucidatura elettrolitica finale o della lucidatura meccanica.
Gruppi di dosaggio per l'industria alimentare e farmaceutica
- Componenti: Pistoni per pompe dosatrici, corpi di misuratori di portata sanitari, valvole per omogeneizzatori e ugelli di riempimento.
- Impatto ingegneristico: I processi di pulizia in loco (CIP) e sterilizzazione in loco con vapore (SIP) richiedono condotti lisci, privi di cavità interne, sacche di gas o microfessure. Realizziamo componenti personalizzati di precisione mediante fusione, eliminando i punti di accumulo dei batteri e garantendo la resistenza ai cicli di sanificazione con sostanze caustiche aggressive.
Alloggiamenti per strumentazione petrolifera e del gas per applicazioni in pozzo
- Componenti: Corpi delle sonde per la misurazione durante la perforazione (MWD), manicotti di controllo per la perforazione direzionale, alloggiamenti per strumenti di registrazione e strozzatori per valvole.
- Impatto ingegneristico: Il funzionamento in ambienti con gas acidi richiede getti in acciaio resistenti alla corrosione, realizzati in leghe duplex, super duplex o ad alto contenuto di nichel. Il nostro processo garantisce una densità uniforme delle pareti, in grado di sopportare pressioni idrostatiche di fondo pozzo superiori a 15.000 PSI senza cedimenti strutturali.
Domande frequenti sulla fusione a cera persa con processo Silica Sol
Quali sono i tempi di consegna tipici per le attrezzature personalizzate e i primi campioni?
Il nostro tempo di consegna standard per le attrezzature per lo stampaggio a iniezione dell'alluminio e i campioni del primo articolo è di 15-25 giorni lavorativi, a seconda della complessità del componente e dei requisiti di realizzazione delle cavità interne:
- Fabbricazione degli stampi: Da 2 a 3 settimane per stampi di precisione lavorati a CNC.
- Campioni T1 e FAI: Da 7 a 10 giorni per iniettare i modelli in cera, realizzare il guscio ceramico, effettuare la colata e generare rapporti completi di ispezione CMM.
- Opzione di prototipazione rapida: Per verifiche urgenti del progetto, offriamo modelli in cera stampati in 3D, che vengono consegnati come fusioni metalliche finite entro 5-7 giorni, eliminando i tempi di attesa iniziali necessari per la realizzazione di attrezzature rigide dedicate.
È possibile convertire assemblaggi saldati composti da più parti in fusioni monolitiche?
Sì. La conversione di strutture saldate composte da più elementi in un'unica fusione a cera persa, con forma prossima a quella finale, è uno dei nostri metodi principali per ridurre i costi complessivi di produzione. L'integrazione di più componenti in un'unica fusione monolitica:
- Elimina le concentrazioni di sollecitazione sulle linee di giunzione e i rischi associati ai difetti di saldatura più comuni.
- Riduce la manodopera necessaria per l'assemblaggio, l'impiego di attrezzature di fissaggio secondarie e i costi dei controlli non distruttivi (NDT) successivi alla saldatura.
- Consente di realizzare transizioni delle pareti ottimizzate e organiche e profili interni per i fluidi che non sono ottenibili con lamiere saldate.
Quali formati di file CAD sono richiesti per la valutazione DFM?
Per eseguire un'analisi completa della progettazione orientata alla producibilità (DFM) e un'analisi del flusso nello stampo, preferiamo:
- Modelli 3D: STEP (.step, .stp) o Parasolid (.x_t) per i calcoli dei canali di colata, l'analisi degli angoli di sformo e la compensazione del ritiro.
- Disegni 2D: PDF o DWG con quote critiche per la qualità (CTQ) definite, quotatura e tolleranze geometriche (GD&T), indicazioni sul grado della lega e parametri target di rugosità superficiale.
Consulta la nostra guida tecnica su come scegliere il giusto processo di fusione e lavorazione dei metalli per valutare come gli angoli di sformo e gli spessori delle sezioni influiscono sulla producibilità dei componenti.
In che modo il processo elimina la porosità da gas e i difetti da ritiro?
Riduciamo al minimo i difetti interni attraverso una progettazione controllata dello stampo e una metallurgia di precisione:
- Solidificazione direzionale: Utilizziamo simulazioni (ProCAST) per posizionare materozze, raffreddatori e sezioni dei canali di colata, in modo che i punti caldi solidifichino progressivamente verso il sistema di colata.
- Traspirabilità del guscio: Il guscio ceramico in silice colloidale mantiene un'elevata permeabilità refrattaria, consentendo all'aria intrappolata nella cavità e ai gas dello stampo di fuoriuscire verso l'esterno a temperature di colata fino a 1650 °C.
- Pratiche di fusione pulita: La fusione a induzione a media frequenza, combinata con la protezione mediante argon e un'accurata rimozione delle scorie di deossidazione, garantisce l'eliminazione dei gas disciolti prima della colata.
Quali sono le quantità minime d'ordine standard per i cicli di produzione?
Supportiamo sia le fasi di sviluppo sia i programmi di produzione continuativa ad alto volume:
- Prototipi e lotti pilota: A partire da 25-50 pezzi per convalidare accoppiamento, forma e assemblaggio funzionale.
- Produzione in serie: Le produzioni standard per lotto variano generalmente da da 500 a oltre 10.000 pezzi all'anno.
- Durata degli stampi: I nostri stampi in alluminio per l'iniezione di cera supportano oltre 100.000 cicli di iniezione senza alcun deterioramento delle cavità, garantendo un'elevata ripetibilità dimensionale anche negli ordini di acquisto distribuiti su più anni.
 Italian
 English
 Spanish (Peru)
 German
 Korean
 Spanish (Spain)