17 ottobre 2026
La microfusione di precisione realizza parti metalliche complesse con superfici lisce, tolleranze strette e prestazioni affidabili per settori industriali esigenti

Cos'è la microfusione?
La microfusione, spesso chiamata lost-wax casting or precision casting— è una tecnica di produzione progettata per produrre componenti metallici con eccezionale precisione dimensionale, dettagli intricati e finiture superficiali lisce. Alla base, il processo si fonda sulla creazione di un esatto modello sacrificale (tradizionalmente in cera), sul suo rivestimento con un guscio ceramico refrattario ad alta resistenza, sulla fusione e rimozione della cera per lasciare una cavità vuota e sul riempimento di tale cavità con metallo fuso.
Ci rivolgiamo a questo processo quando la lavorazione meccanica convenzionale o la fusione in sabbia risultano inadeguate. Esso ci consente di fornire componenti complessi quasi vicini alla forma finale (near-net-shape) che riducono al minimo la lavorazione meccanica secondaria, diminuiscono gli sprechi di materiale e abbassano i costi unitari totali sia nei lotti di prova che nella produzione ad alto volume.
Fasi principali del processo
L'intero ciclo di produzione si sviluppa attraverso sei fasi controllate per garantire integrità metallurgica ripetibile e tolleranze strette:
- Produzione del modello: Iniettando cera speciale in uno stampo in alluminio per formare repliche identiche e ad alta precisione della parte finale.
- Assemblaggio dell'albero (Canaline di colata): Montaggio di più modelli in cera su un sistema centrale di canali di colata in cera per formare un “albero” o grappolo di produzione.
- Costruzione del guscio (Investimento): Immersione ripetuta dell'assieme in cera in una sospensione ceramica liquida e rivestimento con graniglia di sabbia refrattaria per costruire uno stampo rigido e ad alta temperatura.
- Deceratura e cottura: Utilizzo di un'autoclave a vapore per evacuare rapidamente la cera, seguito da cottura in forno ad alta temperatura (fino a 1.000°C / 1.832°F) per sinterizzare il guscio ed eliminare i residui organici.
- Colata: Colata del metallo fuso nel guscio ceramico preriscaldato per gravità, sottovuoto o pressione.
- Rimozione e finitura: Rimozione tramite vibrazione o sabbiatura del guscio ceramico, taglio dei pezzi dal sistema di canaline, sbavatura dei punti di iniezione ed esecuzione dei trattamenti termici o superficiali finali.
Componenti principali del sistema
La realizzazione di fusioni di precisione a tolleranza stretta si basa su tre elementi interconnessi:
- Modelli in cera: L'ancoraggio dimensionale dell'intero processo. Cere per modelli caricate o non caricate di alta qualità controllano il ritiro volumetrico, l'espansione termica e la resistenza a crudo, definendo direttamente i limiti dimensionali della fusione finale.
- Sospensioni ceramiche e refrattari: Le fondamenta dello stampo. Formuliamo le sospensioni utilizzando leganti come silica sol or water glass miscelati con polveri refrattarie fini (come silice fusa, zircone o allumina). Stratificati con sabbie di stucco grossolane, questi materiali resistono a temperature di colata superiori a 1.600°C (2.912°F) senza deformazioni delle pareti dello stampo.
- Colate di metallo fuso: Il carico di lega. Che si tratti di colare acciai inossidabili austenitici, acciai perutensili, leghe di alluminio non ferrose o superleghe a base di nichel, il controllo preciso della temperatura del bagno, della disossidazione e della velocità di colata previene inclusioni, intrappolamento di gas e difetti di ritiro.
Materials Used in Investment Casting
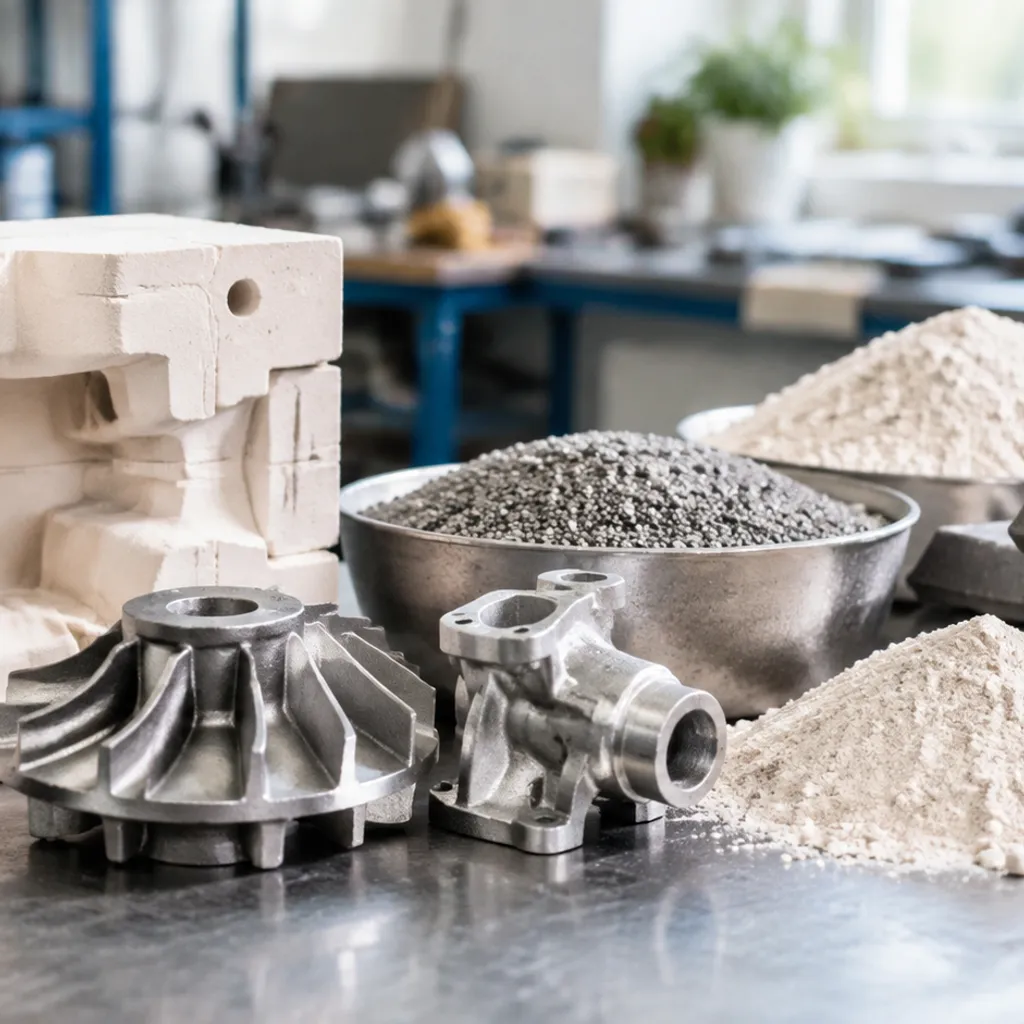
Un grande vantaggio su cui facciamo affidamento nella microfusione è la libertà metallurgica praticamente illimitata. Poiché gli stampi in guscio ceramico possono gestire temperature di fusione eccezionalmente elevate senza erodersi, coliamo di tutto, dai normali acciai al carbonio alle superleghe aerospaziali reattive, con un'integrità strutturale costante.
Leghe ferrose: resistenza, usura e resistenza alla corrosione
I metalli ferrosi costituiscono la spina dorsale delle nostre operazioni di fusione quotidiane. Offrono proprietà meccaniche prevedibili, elevata resistenza a trazione e percorsi di trattamento termico semplici.
- Stainless Steel: La scelta principale per la resistenza alla corrosione e per le applicazioni nel settore sanitario. Coliamo regolarmente gradi austenitici della serie 300 (304, 316) per l'industria alimentare, marina e chimica, insieme a gradi a indurimento per precipitazione come il 17-4PH per componenti meccanici ad alta resistenza. I componenti critici per il contenimento della pressione sfruttano spesso stainless steel valve body casting speciali per resistere all'attacco chimico e alla fatica meccanica.
- Carbon Steel: Economico e tenace. Gradi come AISI 1020, 1045 e ASTM A216 (WCB) offrono una saldabilità affidabile e resistenza strutturale per macchinari pesanti, staffe per autoveicoli e attrezzature minerarie.
- Acciaio per utensili: Formulato per estrema durezza, tenacità agli urti e resistenza all'abrasione. Utilizziamo gradi come A2, D2 e H13 per fondere matrici di taglio quasi a fine forma, punzoni e utensili per stampaggio che richiedono una molatura post-fusione minima.
Leghe non ferrose: soluzioni leggere e conduttive
Quando il risparmio di peso, la conducibilità elettrica o la resistenza alle scintille hanno la priorità rispetto ai carichi di trazione grezzi, le leghe non ferrose offrono risultati precisi.
- Aluminum Alloys: Gradi come A356 e 6061 offrono eccezionali rapporti resistenza/peso e un'elevata conducibilità termica per staffe aerospaziali e custodie elettroniche.
- Rame, ottone e bronzo: Scelte eccellenti per la gestione dei fluidi, la ferramenta decorativa e le superfici soggette a usura a basso attrito. Il bronzo fosforoso e il bronzo all'alluminio offrono una straordinaria resistenza al biofouling marino e alla corrosione da acqua salata.
Nel valutare la dissipazione termica e la riduzione del peso rispetto ai carichi meccanici puri, il confronto tra la fusione di alluminio e altri metalli aiuta a individuare il giusto bilanciamento delle leghe prima di bloccare il design.
Superleghe ad alte prestazioni: ambienti estremi
Per i componenti esposti a sostanze chimiche corrosive, a forti shock meccanici e a temperature superiori a 1.000°C (1.832°F), le leghe standard falliscono. Utilizziamo la microfusione assistita da vuoto per superleghe specializzate:
- Superleghe a base di nichel (Inconel, Hastelloy): L'Inconel 718 e il 625 mantengono un'elevata resistenza a trazione e alla rottura per scorrimento viscoso a temperature operative estreme. Sono essenziali per giranti di turbocompressori, collettori di scarico e componenti di turbine a gas.
- Leghe di cobalto (Stellite): Offrono un'in cedevole resistenza all'usura e al grippaggio insieme a una resistenza alla corrosione ad alta temperatura, rendendole ideali per palette di turbine, sedi valvole per servizi gravosi e denti di seghe.
- Leghe di titanio (Ti-6Al-4V): Versato sotto un'atmosfera controllata di vuoto per prevenire l'assorbimento di gas, il titanio offre rapporti resistenza-peso impareggiabili e biocompatibilità per strutture aerospaziali critiche e impianti ossei chirurgici.
Matrice di Selezione Rapida delle Leghe
| Categoria di Lega | Common Grades | cURL Too many subrequests. | Typical Applications |
|---|---|---|---|
| Stainless Steel | 304, 316, 17-4PH | Resistenza superiore alla corrosione, facile sterilizzazione | Valvole, ferramenta marina, macchinari alimentari |
| Carbon Steel | WCB, 1025, 1045 | Costo unitario basso, alta duttilità, facile da saldare | Supporti strutturali, attrezzature agricole |
| Tool Steel | D2, H13, S7 | Elevata durezza, resistenza all'usura e all'abrasione | Stampi, punzoni, piastre di usura |
| Aluminum | A356, A380 | Ultra-leggero, dissipazione rapida del calore | Dissipatori di calore, avionica, supporti leggeri |
| Superleghe di Nichel | Inconel 718/625 | Stabilità termica, resistenza al creep e all'ossidazione | Pale di turbine, strumenti per pozzi petroliferi |
| Titanium | Ti-6Al-4V | Resistenza eccezionale rapporto peso, biocompatibile | paratie aerospaziali, impianti medici |
Vantaggi chiave della scelta della fusione a investimento
Quando valutiamo i metodi di produzione per componenti metallici complessi, cURL Too many subrequests. fornisce costantemente prestazioni superiori rispetto ad altri metodi di fonderia. Combinando la ripetibilità dimensionale con un'eccezionale flessibilità di progettazione, questa tecnica di pressofusione supera i limiti di progettazione degli stampi standard proteggendo i margini di progetto.
Tolleranze dimensionali strette e produzione in forma quasi netta
Raggiungiamo regolarmente tolleranze dimensionali della fusione di ±0,005 pollici per pollice (lineare) utilizzando configurazioni di produzione standard, con tolleranze ancora più strette su caratteristiche critiche. Poiché il guscio ceramico mantiene la sua rigidità strutturale durante la colata, i pezzi emergono eccezionalmente vicini alle specifiche di stampa finali. Questo approccio di produzione in forma quasi netta elimina il volume in eccesso, garantendo che le superfici di accoppiamento e i punti di posizionamento richiedano una pulizia minima.
Finitura superficiale superiore che elimina la lavorazione secondaria
La fusione a sabbia spesso lascia superfici ruvide che richiedono una levigatura estesa, ma la fusione a investimento produce texture lisce e uniformi direttamente dal guscio: Finitura standard come colata: Raggiunge tipicamente 125 a 150 RMS (3,2 a 3,8 µm Ra). Sistemi di sol silica di alta qualità: Capaci di raggiungere 60 a 90 RMS (1,6 a 2,3 µm Ra). Cost savings: Riduzione della dipendenza dalla levigatura, fresatura o lucidatura cosmetica post-colata.
Per metriche tecniche più approfondite, consultare il nostro Guida alla finitura superficiale della colata in investimento Per esaminare i valori Ra raggiungibili tra diversi sistemi di leghe.
Libertà di progettare geometrie complesse, incavi e pareti sottili
Poiché i modelli di cera sacrificabile si sciolgono prima della colata, i vincoli di angolo di inclinazione si riducono a quasi zero. Realizziamo caratteristiche che le inserti di stampo non possono rilasciare fisicamente nella pressofusione: Incavi complessi e passaggi ciechi: Canali interni che scorrono pulitamente senza assemblaggi multi-pezza. Capacità di pareti sottili: Pareti fino a 0,060 pollici (1,5 mm) che si colano in modo affidabile sia su leghe ferrose che non ferrose. Consolidamento delle parti: Spesso uniamo assemblaggi fabbricati di 3-5 pezzi in un singolo pezzo fuso, eliminando linee di saldatura e lavoro di assemblaggio.
Riduzione dello spreco di materiale rispetto alla lavorazione sottrattiva
Rifilare parti complesse da barre di materiale solido consuma materia prima e aumenta i costi orari delle macchine. Abbinare la colata in investimento con la selettiva CNC machining fornisce l'ibrido ideale: versiamo il metallo solo dove la geometria lo richiede, preservando leghe costose e riservando il tempo del mandrino della macchina esclusivamente per fori critici e interfacce filettate.
| Fattore di Produzione | Investment Casting | Colata in Sabbia Convenzionale | Lavorazione di Billette Solide |
|---|---|---|---|
| Utilizzo del Materiale | Alto (80%–95%) | Moderato (60%–70%) | Molto Basso (10%–30%) |
| Qualità della Superficie come Fusa | 1,6–3,2 µm Ra | 12,5–25 µm Ra | N/A (Superficie tagliata) |
| Tolerance Class | CT4 – CT6 | CT9 – CT11 | ISO 2768-m o superiore |
| Potenziale di Consolidamento del Pezzo | Exceptional | cURL Too many subrequests. | Scarso (Alto costo del ciclo macchina) |
Colata in Investimento vs. Metodi di Produzione Alternativi
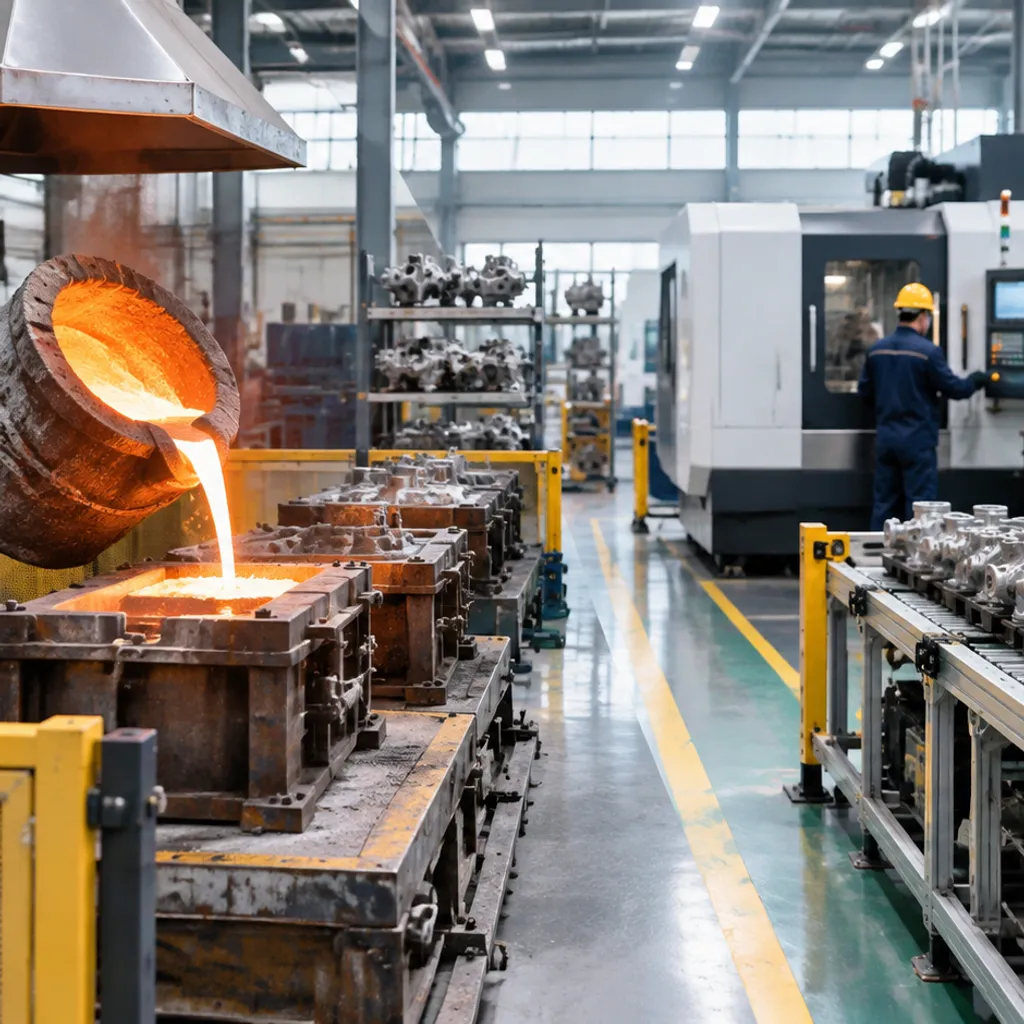
Quando si sceglie come produrre un componente metallico, valutiamo tre fattori pratici: investimento negli utensili, geometria del pezzo e costi totali di post-elaborazione. Comprendere come cURL Too many subrequests. si confronta con altri metodi standard aiuta a evitare colli di bottiglia costosi in ingegneria.
| cURL Too many subrequests. | Costo iniziale degli utensili | Finitura superficiale ($Ra$) | Material Versatility | Scarto / Materiale di scarto |
|---|---|---|---|---|
| Investment Casting | cURL Too many subrequests. | 1,6 – 3,2\ μm (63 – 125\ μin) | Quasi illimitato (ferroso e non ferroso) | Molto basso (forma quasi netta) |
| cURL Too many subrequests. | Low | 12,5 – 25\ μm (500 – 1000\ μin) | Ampio (principalmente ferro, acciaio, bronzo) | Moderato (gating pesante e lavorazioni meccaniche) |
| cURL Too many subrequests. | Alto a molto alto | 0,8 – 1,6\ μm (32 – 63\ μin) | Limitato (leghe di Al, Zn, Mg) | Low |
| cURL Too many subrequests. | Nessuno (solo fissaggio) | 0,8 – 3,2\ μm (32 – 125\ μin) | Ampio (tutte le leghe lavorabili meccanicamente) | Alto (trucioli sottrattivi) |
Colata in investimento vs. Colata in sabbia: finitura superficiale, dettaglio e costi unitari
cURL Too many subrequests. diversi metodi di colata come colata in investimento, in stampo e in sabbia, le principali differenze sono qualità superficiale e lavoro secondario:
- Finitura superficiale e dettaglio: La pressofusione lascia una superficie ruvida che spesso richiede lavorazioni di finitura o rettifica complessive. La fusione a investimento utilizza finissime sospensioni di ceramica per ottenere finiture lisce, pulite e dettagli di spigoli nitidi direttamente dallo stampo.
- Tolerances: Facciamo affidamento sulla fusione a investimento quando i disegni richiedono limiti dimensionali stretti (±0,005 in/pollice) che gli stampi di sabbia non possono mantenere con costanza.
- Economia totale per unità: Sebbene gli stampi per pressofusione siano più economici inizialmente, le lavorazioni di finitura aggiuntive e i tassi di scarto su parti complesse spesso rendono la fusione a investimento la scelta più economica per le produzioni in serie.
Fusione a investimento vs. pressofusione: costi degli stampi e opzioni di lega
La pressofusione eccelle in volumi elevati, ma comporta vincoli rigorosi sui materiali e sui costi:
- Investimento negli stampi: Gli stampi per pressofusione ad alta pressione sono realizzati in acciai temprati e possono facilmente costare decine di migliaia di euro. Gli stampi per iniezione di cera per fusione a investimento hanno un costo molto inferiore, abbassando drasticamente la barriera all'ingresso.
- Versatilità delle leghe: La pressofusione è sostanzialmente limitata alle leghe non ferrose con punti di fusione più bassi (alluminio, zinco, magnesio). Se il tuo progetto richiede acciaio al carbonio, acciaio inossidabile o superleghe di nichel ad alta temperatura, la fusione a investimento è la strada più funzionale.
- Scala di produzione: La pressofusione richiede ordini nell'ordine delle decine di migliaia per giustificare i costi delle attrezzature. Noi utilizziamo la microfusione per lotti flessibili che vanno da poche decine a decine di migliaia di pezzi.
Microfusione vs. Lavorazione CNC: Risparmio di materiale su parti complesse
Ricavare pezzi da un blocco pieno genera tassi di scarto elevati e fa aumentare i tempi di lavorazione al mandrino:
- Utilizzo del materiale: La lavorazione meccanica di una girante con tasche o di un collettore complesso partendo da un blocco pieno può sprecare dal 60% all'80% del materiale grezzo sotto forma di trucioli. La microfusione versa il metallo direttamente in una cavità quasi net-shape, lasciando uno scarto minimo.
- Usura degli utensili e tempi di ciclo: Materiali duri come l'acciaio inossidabile 316, l'Inconel e il titanio usurano rapidamente gli inserti di taglio. Abbinare la microfusione di acciaio inossidabile con servizi mirati di lavorazione CNC riserva costosi tempi macchina esclusivamente per superfici critiche, filettature e tolleranze strette sui fori.
- Cavità interne: Canali interni complessi, Sottosquadri e profili cavi impossibili da realizzare con normali utensili a 3 o 5 assi possono essere fusi senza soluzione di continuità utilizzando anime in cera solubile.
Processo di microfusione passo dopo passo
Per trasformare un disegno tecnico in un componente metallico finito, ci affidiamo a una rigorosa sequenza in più fasi. La precisione in ogni fase determina la tolleranza finale, la finitura superficiale e l'integrità metallurgica del prodotto. Quando i team di ingegneria valutano come scegliere il giusto processo di fusione e lavorazione dei metalli, comprendere questo flusso di lavoro aiuta a chiarire perché la microfusione offre una precisione ripetibile così superiore.
[Iniezione della cera] ➔ [Assemblaggio dell'albero] ➔ [Sospensione ceramica e graniglia] ➔ [Deceratura in autoclave] ➔ [Cottura e colata] ➔ [Rimozione e taglio]
1. Produzione del modello in cera e assemblaggio dell'albero
Tutto inizia con attrezzature a perdere. Iniettiamo cera per modelli fusa in matrici di alluminio di precisione per formare l'esatto duplicato del vostro componente:
- Adattamento dimensionale: Le cavità degli stampi sono sovradimensionate per compensare il ritiro volumetrico sia durante la solidificazione della cera sia durante il congelamento del metallo.
- Assemblaggio dell'albero: I singoli modelli in cera vengono saldati a mano su un canale di colata centrale in cera e su un sistema di canalizzazione, formando un gruppo di fusione o “albero di cera”.”
- Ottimizzazione dei canali di colata: I canali e le materozze sono progettati per indirizzare un flusso di metallo fluido e laminare e agire come riserve termiche per eliminare i vuoti di ritiro.
2. Immergere la conchiglia ceramica, rivestimento di stucco e asciugatura
L'albero di cera funge da nucleo attorno al quale costruiamo una struttura rigida ad alta temperatura stampo in conchiglia ceramica:
- Rivestimento primario: L'albero viene immerso in un sottile colata di sol di silice miscela liquida e immediatamente cosparso di sabbia di zircone a grana fine (stucco). Questo strato iniziale definisce i dettagli nitidi e la finitura liscia grezza di fusione del componente.
- Rivestimenti di supporto: Una volta asciugato il rivestimento di base, il gruppo viene sottoposto a 4-8 cicli successivi di miscele refrattarie più grossolane e stucco di allumina o mullite.
- Asciugatura controllata: Ogni strato si asciuga in un ambiente rigorosamente controllato (temperatura, umidità relativa e flusso d'aria) per evitare fessurazioni o delaminazioni della conchiglia.
3. Autoclave di deceratura e cottura ad alta temperatura della conchiglia
Prima di introdurre la lega fusa, il modello in cera deve essere completamente eliminato senza rompere la struttura ceramica:
- Autoclave di deceratura: Il guscio ceramico viene inserito in un'autoclave a vapore che opera a pressione rapida (8–10 bar) e calore. La pressurizzazione rapida fonde istantaneamente lo strato di cera superficiale, consentendone il drenaggio prima che l'espansione termica crepi il guscio fragile.
- Cottura a高温 (high-temperature burnout): I gusci vuoti vengono trasferiti in un forno di cottura riscaldato tra 1.650°F e 2.000°F (da 900°C a 1.100°C). Questo processo brucia i vapori di cera residui, sinterizza il materiale ceramico per una resistenza alla trazione ottimale e preriscalda lo stampo.
4. Colata del metallo fuso e raffreddamento controllato
Il versamento del metallo in un guscio ceramico caldo previene lo shock termico, riduce il raffreddamento precoce e consente alle pareti strutturali sottili di riempirsi completamente:
| Fattore di colata | Pratica standard | Impatto ingegneristico |
|---|---|---|
| Temperatura del guscio | 1.470°F – 1.830°F (800°C – 1000°C) | Previene il congelamento prematuro nelle pareti sottili |
| Atmosfera | Air melt or vacuum induction (VIM) | Eliminates oxidation in reactive alloys |
| Cooling Profile | Controlled room-air or insulated cooling | Dictates grain structure and mechanical properties |
The molten alloy enters the cavity via gravity, pressure assist, or vacuum pour, capturing every sharp transition down to fractional-millimeter radii.
5. Shell Knockout, Gate Cutoff, and Finishing Operations
Once the assembly reaches ambient temperature, the ceramic shell has served its purpose and must be removed:
- Mechanical knockout: Pneumatic vibratory hammers, water blasters, and shot-blast equipment shatter and strip the ceramic shell from the metal tree.
- Gate cutoff: Castings are cut from the central runner using abrasive cut-off wheels, bandsaws, or plasma torches.
- Gate grinding & blending: Residual witness marks from the gates are ground flush to nominal print dimensions.
- cURL Too many subrequests. Depending on your specifications, parts proceed through heat treatment (solution annealing, quench and temper), chemical leaching for internal cores, and standard surface finishing to achieve the designated tolerance envelope.
Design Rules for Investment Cast Parts
When we review CAD models for cURL Too many subrequests., our goal is simple: eliminate secondary machining steps, minimize internal shrinkage, and ensure every pour fills cleanly. Designing for castability early saves weeks of tooling adjustments and keeps scrap rates near zero.
Recommended Wall Thickness and Radius Transitions
Uniform walls are the golden rule of precision casting. When sections cool at drastically different rates, internal stress and warping follow.
- Minimum Wall Thickness: For small parts, we reliably pour walls down to 0,060 pollici (1,5 mm) using standard silica sol ceramic shell molds. Larger components perform best with walls above 0.120 in (3.0 mm) to avoid misruns and incomplete fills.
- Gradual Wall Transitions: When you must transition between different thicknesses, use a 3:1 taper. Abrupt steps create hot spots that isolate molten metal and result in shrinkage voids.
- Generous Fillets and Radii: Sharp internal corners act as stress concentrators and crack the ceramic shell during burnout. We recommend an inside corner radius of at least R = 0.5 × wall thickness (minimum 0.040 in / 1.0 mm). Outside corner radii should match the local wall thickness to maintain consistent cooling rates.
Draft Angle Guidelines and Tolerance Expectations
Unlike permanent mold processes or sand casting, investment casting uses expendable wax tooling that dissolves or melts out cleanly.
- Angoli Zero di Inclinazione: In most features, 0° draft is completely achievable. For deep blind pockets or long internal cores, adding a slight 0.25° to 0.5° taper makes wax pattern extraction faster and prolongs aluminum die life.
- Casting Dimensional Tolerances: Standard linear tolerances for lost wax production typically track within ±0.005 in/in (±0.13 mm per 25 mm). Tighter dimensional requirements can be met on localized critical surfaces, but broad tight limits increase rework.
When sourcing precision metal parts with tight tolerances and fast lead times, sharing your functional datum targets with us early ensures we build the wax dies to match your exact downstream machining setups.
Quick Reference: Investment Casting Design Limits
| Design Parameter | Minimum Guideline | Preferred / Nominal |
|---|---|---|
| Wall Thickness | 0,060 pollici (1,5 mm) | 0.120–0.250 in (3.0–6.3 mm) |
| Fillet Radius | 0,040 pollici (1,0 mm) | Equal to nominal wall thickness |
| Draft Angle | 0° (standard features) | 0.5° (deep ribs and blind holes) |
| Hole Diameter | 0.080 in (2.0 mm) | Over 0.125 in (3.2 mm) for through-holes |
| Tolleranza lineare | ±0.003 in (0.08 mm) localized | ±0.005 in/in standard |
Designing for Proper Gating, Shrinkage Control, and Minimal Porosity
Solidification shrinkage is an unavoidable physical reality during metal casting. Managing it comes down to smart geometry and intentional gating paths.
- Design for Directional Solidification: Metal must freeze progressively from the thinnest extremities back toward the gate and riser system. Never isolate a heavy boss behind a thin web, or that boss will pull a shrinkage cavity from the surrounding metal as it cools.
- Core Out Heavy Sections: If your part requires bulk for mounting strength, core it out from the back or bottom. Replacing solid blocks with ribbed, uniform-wall structures cuts part weight, prevents sink marks on cosmetic faces, and drastically reduces cycle times.
- Locating Parting Lines and Gates: Keep feed points flat and accessible. Placing gates on non-critical functional faces simplifies post-cast gate cutoff and grinding, which cuts piece-part finishing costs across production runs.
Common Industrial Applications for Investment Casting
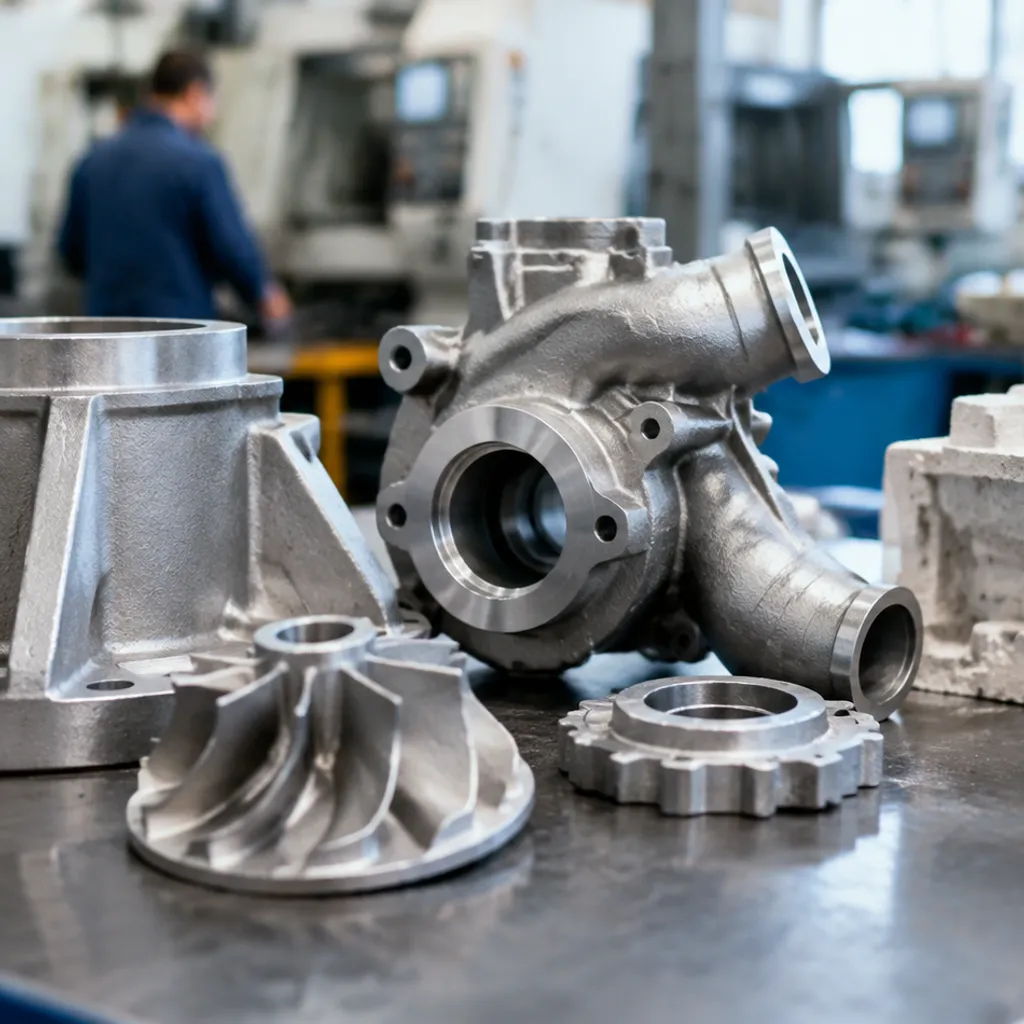
When conventional machining runs up exorbitant scrap costs or sheet-metal fabrications fail under cyclical stress, we turn to cURL Too many subrequests.. The process delivers exceptional detail and structural integrity across demanding industries where failure is not an option.
Aerospace: High Strength, Low Weight
Aerospace assemblies require parts that survive extreme thermal cycles without adding dead weight. By utilizing precision casting molds, we eliminate multi-piece welded brackets in favor of single-piece, net-shape geometries. Turbine blades and vanes: Cast from high-temp nickel superalloys featuring internal cooling channels. Structural airframe brackets: Thin-walled, high-strength titanium and aluminum fittings that reduce weight while resisting airframe fatigue. Fuel system components: Pressure-tight, complex manifolds designed without leak-prone joint seams.
Medical: Biocompatibility and Complex Ergonomics
Medical devices demand surgical-grade accuracy and zero-defect surface finishes. We cast using surgical stainless steels and cobalt-chrome alloys to meet strict regulatory standards. Orthopedic implants: Hip stems, knee trays, and spinal cages that require controlled surface textures for bone ingrowth. Surgical instrumentation: Ergonomic handles, forceps, and scalpel bodies requiring rigidity and corrosion resistance through repetitive autoclave cycles. Prosthetic hardware: Lightweight functional linkages and structural connectors tailored to close tolerances.
Automotive and Motorsport: Heat and High Stress
Modern automotive and performance engineering rely heavily on investment casting to handle extreme exhaust heat and rotational stresses with minimal rotating mass. Turbocharger hardware: Turbine housings and wastegate valves cast in high-nickel alloys to survive exhaust gas spikes over 1,000°C. Exhaust manifolds: Smooth, thin-walled runners that optimize gas flow without cracking under thermal expansion. Brake and suspension components: Caliper brackets, pedal assemblies, and uprights where rigidity-to-weight ratios dictate track performance.
Industrial Hardware: Fluids, Pressure, and Wear
Pumps, valves, and fluid-handling equipment need internal paths that match dynamic flow models. We cast these parts using corrosion-resistant and wear-hardened grades, including parti in acciaio inossidabile martensitico for aggressive mechanical environments. Pump impellers: Closed and semi-open impellers featuring curved, undercut vanes that are impossible to machine in one piece. Valve bodies and plugs: Pressure-retaining gate, ball, and butterfly valve bodies for chemical processing and municipal water networks. Oil & gas downhole tools: Drilling heads, flow couplings, and safety valves engineered to resist sour gas and abrasive slurry environments.
Cost Factors and Sourcing Investment Casting Services
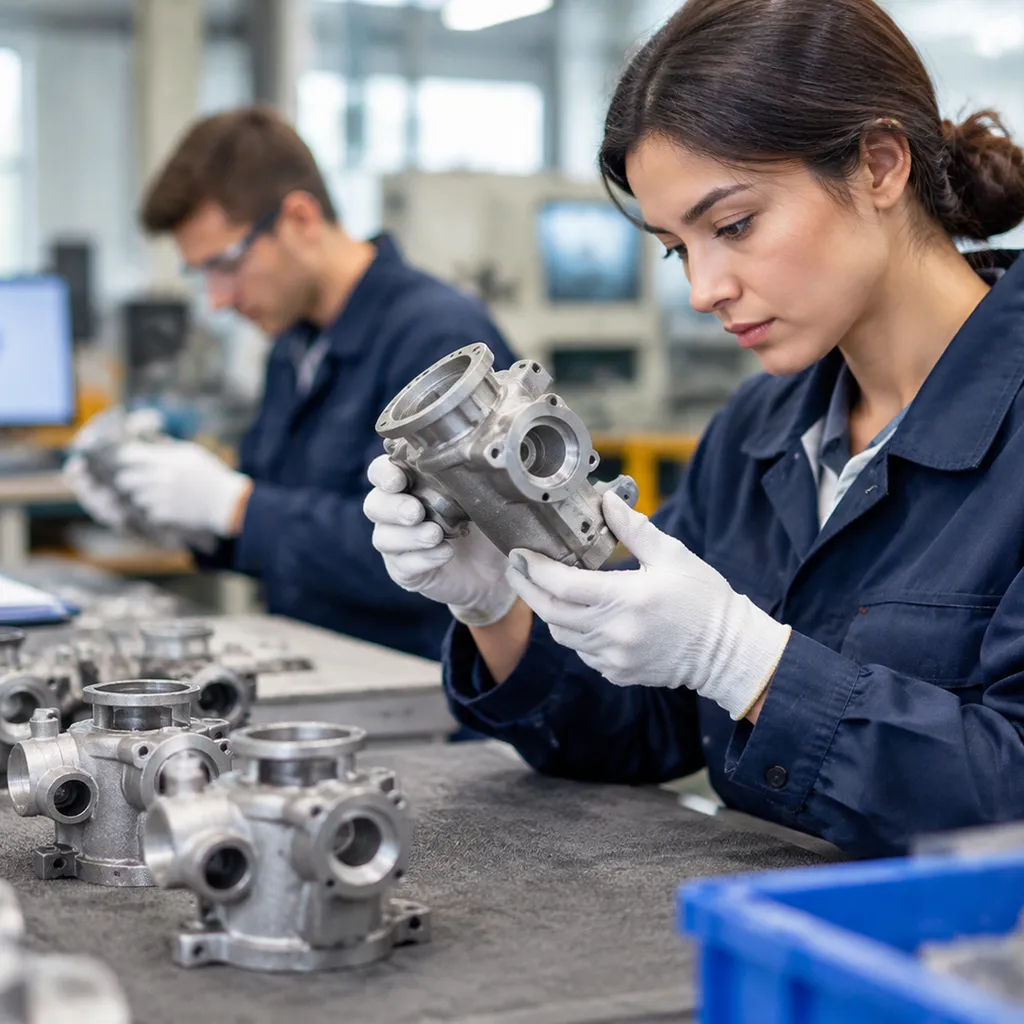
Getting the best return on an investment casting project comes down to balancing upfront tooling against long-term part economics. We look at four core drivers when scoping production costs and choosing reliable metal foundry services.
Tooling Costs vs. Per-Piece Production Economics
Wax injection dies represent the main upfront capital expense in precision casting. While hard aluminum or steel tooling requires an initial investment, it quickly pays off over medium-to-high production runs:
- High-volume amortisation: Once a durable die is cut, wax pattern injection costs drop to pennies per unit, drastically lowering the overall per-piece price.
- Reduced secondary machining: Because the process delivers near-net-shape parts with high dimensional accuracy, you eliminate multiple CNC roughing setups. Investing in precision casting molds that balance accuracy and durability directly limits downstream machining hours and tool wear.
- Scrap reduction: Near-net profiles minimize raw alloy waste compared to hogging parts out of solid billet or bar stock.
| Fattore di Produzione | Low Volume (< 100 pcs) | Medium Volume (100–2,500 pcs) | High Volume (> 2,500 pcs) |
|---|---|---|---|
| Tooling Approach | 3D-printed patterns / Soft tooling | Single-cavity aluminum die | Multi-cavity hardened tool steel die |
| cURL Too many subrequests. | cURL Too many subrequests. | Moderate ($3,000–$8,000) | Higher ($8,000–$25,000+) |
| Per-Piece Unit Cost | cURL Too many subrequests. | Balanced | Lowest |
| Lead Time | 1–3 weeks | 4–6 weeks | 6–10 weeks |
Rapid Prototyping Using 3D-Printed Wax Patterns
For design verification, functional fit checks, or short production runs under 50 pieces, cutting a hard metal die is rarely cost-effective. We utilize rapid prototype casting via high-resolution 3D-printed photopolymer or wax patterns:
- Zero tooling expense: Upload the CAD file directly to print the pattern, bypass the injection die, and proceed straight to the ceramic shell mold stage.
- Speed to market: Compresses prototyping lead times from months down to a few business days.
- Design iteration: Lets you adjust gating, test draft transitions, and verify shrinkage without modifying physical metal dies.
Quality Inspection Standards: NDT, X-Ray, and CMM Verification
A clean exterior does not guarantee sound metallurgy. Verified quality requires strict inspection protocols across the production run:
- Non-destructive testing (NDT): Liquid penetrant inspection (LPI) reveals surface cracks, cold shuts, and surface-breaking porosity that visual checks miss.
- Radiographic inspection (X-ray): Identifies internal shrinkage voids, gas entrapment, and inclusions in high-stress sections.
- Coordinate Measuring Machine (CMM): Confirms critical casting dimensional tolerances against your original 3D CAD model.
- Chemical and mechanical testing: Spectrometric analysis verifies alloy chemistry per heat, matched with tensile and hardness testing to confirm heat-treat response.
Key Questions to Ask an Investment Casting Foundry Before Ordering
Before placing an order or approving tooling fabrication, vet your supplier with these practical questions:
- Which shell system do you use? Ask if they pour using high-integrity silica sol slurry or lower-cost water glass. Silica sol delivers a much smoother investment casting surface finish and tighter dimensional repeatability.
- Do you handle gating design and solidification modeling in-house? Using software simulations to engineer the wax pattern assembly avoids repeated mold adjustments.
- What are your internal scrap and porosity acceptance limits? Confirm whether they cast to standard ASTM, ISO, or aerospace acceptance grades.
- Can you provide finish machining and surface treatments? Choosing a vendor with turnkey capabilities—from raw casting and heat treatment to final CNC threading—eliminates cross-supplier finger-pointing over out-of-spec dimensions.
Investment Casting FAQs
Here are direct, no-nonsense answers to the questions we hear most often on the shop floor regarding tolerances, volumes, surface quality, and tooling options.
What tolerances can you realistically hold with investment casting?
In routine production, we hold standard linear tolleranze dimensionali della fusione of ±0.005 inches per inch (±0.125 mm per 25 mm). For critical features on well-controlled alloy runs, we routinely achieve premium tolerances of ±0.003 in/in.
- General tolerance grade: Conforms to ISO 8062-3 (typically grades DCTG 4 to DCTG 6).
- Flatness and straightness: Around ±0.005 to ±0.010 inches per linear inch, depending on cross-section consistency.
- Secondary operations: Threaded holes, tight-tolerance bearing bores (sub-thou requirements), and precision mating faces should always be designed with a 0.030–0.060 inch (0.75–1.5 mm) machining allowance.
Can you do low-volume production with investment casting?
Yes. While traditional metal tooling can be hard to justify for 10 or 50 pieces, modern rapid prototype casting methods solve this constraint. We eliminate dedicated aluminum injection dies by printing sacrificial patterns directly using stereolithography (SLA) resin or 3D-printed wax.
This hybrid approach allows you to run short-run prototypes or bridge production runs at a fraction of the initial capital expense. If your volume later scales into the thousands, you can transition smoothly into permanent tooling without altering part geometry. You can read more about how pattern choices impact part economics in our breakdown of precision investment casting.
What is the difference between investment casting and lost foam casting?
While both are expendable-pattern processes, they differ fundamentally in pattern materials, mold backing, and dimensional resolution:
| Feature | Investment Casting (Lost Wax) | Lost Foam Casting |
|---|---|---|
| cURL Too many subrequests. | Molded wax or 3D-printed polymers | Expanded polystyrene (EPS) foam |
| Mold Construction | Dipped ceramic shell, dewaxed prior to pour | Refractory wash submerged in unbonded sand |
| Pouring Action | Poured into an empty, preheated ceramic cavity | Molten metal evaporates the foam during pour |
| Typical Surface Finish | 63 to 125 Ra (1.6 to 3.2 µm) | 150 to 350 Ra (3.8 to 8.9 µm) |
| Carbon Pickup Risk | None (pattern is fully burned out) | Moderate (common in low-carbon steels) |
| Ideale per | Complex geometry, thin walls, tight specs | Large engine blocks, cylinder heads, ductile iron |
What surface finish Ra values does as-cast investment casting achieve?
As-cast investment casting surface finish typically falls between 63 and 125 microinches Ra (1.6 to 3.2 µm Ra).
- Silica sol casting: Produces the finest surfaces, regularly achieving 63 to 90 Ra. This process is preferred for stainless steel hardware, medical components, and visible exterior parts.
- Water glass casting: Typically runs coarser at 125 to 200 Ra, often used for heavier industrial machinery and structural brackets.
- Standard post-cast blast: A quick run through bead or fine grit blasting gives components a clean, uniform, matte satin appearance straight out of the foundry without requiring expensive mechanical polishing.
 Italian
 English
 Spanish (Peru)
 German
 Korean
 Spanish (Spain)