2026년 10월 17일
항공우주, 자동차 및 산업용 애플리케이션을 위한 높은 정밀도와 우수한 표면 마감, 신뢰성 있는 성능의 정밀 주조 부품
정밀 주조 공정 이해하기
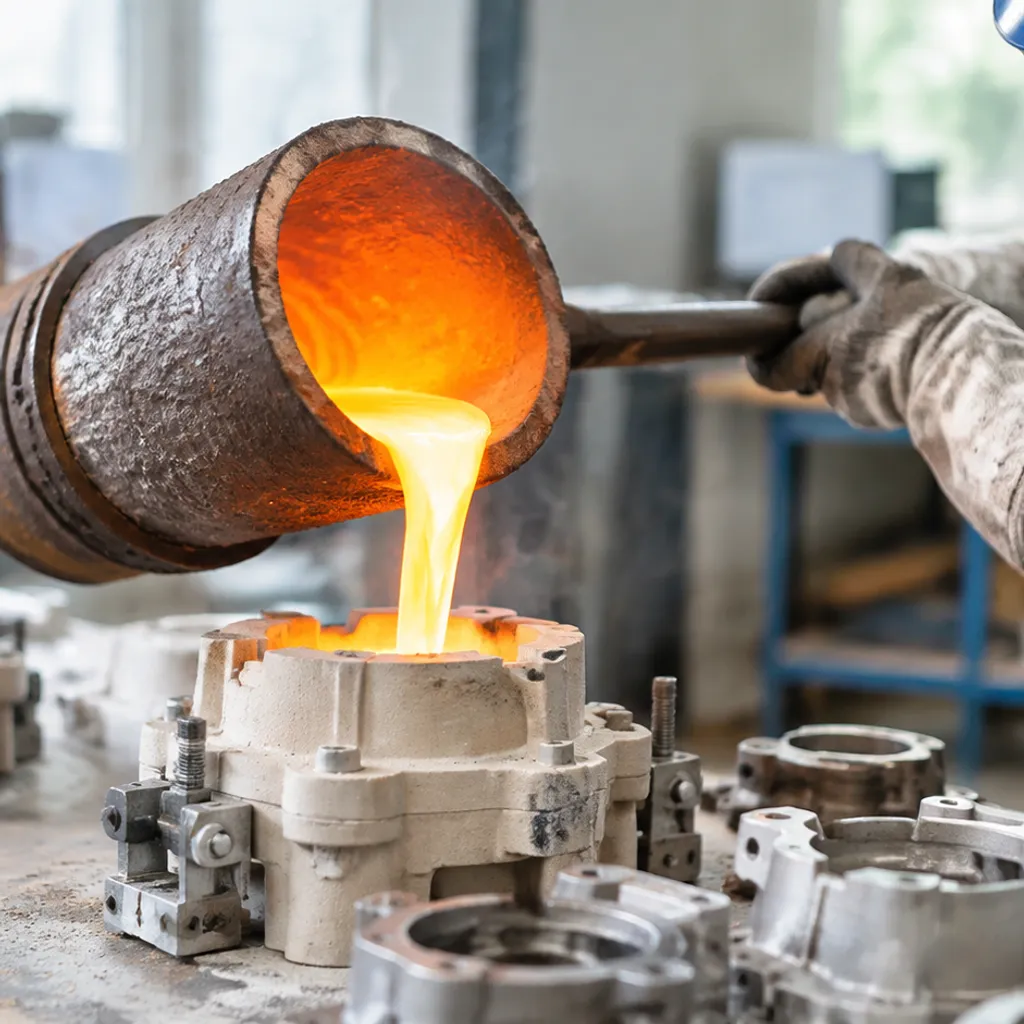
정밀 주조—주조소에서 널리 인정받는 상실 왁스 공정—는 복잡한 디지털 CAD 파일을 거의 최종 형태의 금속 부품으로 변환합니다. 저희 작업장은 전통적인 모래 주형의 무거운 드래프트 제한을 넘어 다층 세라믹 쉘 주조를 활용하여 더 엄격한 공차, 우수한 표면 마감, 그리고 거의 후처리 가공이 필요 없는 제품을 제공합니다.
[왁스 사출 / 3D 프린트] ➔ [트리 조립] ➔ [세라믹 딥핑 및 스투코잉] ➔ [증기 오토클레이브 디왁싱] ➔ [고온 소결] ➔ [금속 주입] ➔ [탈형 및 블라스트 마감]
왁스 패턴 제작 및 3D 프린트 희생 모델
모든 정밀 주조 주기는 최종 부품의 소모성 양성 복제물로 시작됩니다:
- 생산 주기 (왁스 도구 제작): 수압 하에 정밀 가공된 알루미늄 또는 강철 금형에 치수 제어된 순수 왁스 패턴을 주입합니다.
- 신속 프로토타입 주조 (SLA / 3D 프린팅): 저용량 검증 또는 브릿지 런을 위해, 포토폴리머 수지 또는 캐스팅 가능한 왁스 필라멘트를 사용하여 직접 희생 모델을 인쇄하여 도구 제작 시간을 단축합니다.
- cURL Too many subrequests. 개별 패턴은 게이트를 통해 중앙 스프루 주변에 수작업으로 조립되어 균형 잡힌 유압 금속 공급을 위한 구조적 트리로 형성됩니다.
세라믹 슬러리 코팅, 스투코잉, 쉘 제작
액체 합금 온도 3,000°F(1,650°C)까지 견딜 수 있는 견고한 몰드를 만들기 위해 왁스 트리는 체계적인 쉘 제작 과정을 거칩니다:
- 1차 슬러리 딥핑: 조립체를 미세한 지르코늄 기반 내화 슬러리에 담가 초매끄러운 경계면을 형성합니다.
- 스투코잉: 습식 조립체를 즉시 유동화된 베드에 미세한 용융 실리카 모래 알갱이로 코팅합니다.
- 백업 레이어링: 점진적으로 거친 알루미노실리케이트 스투코를 사용하여 5회에서 9회 반복 딥핑과 스투코 과정을 통해 외부 후프 강도를 높입니다.
- 제어된 건조: 모든 침수 주기는 습도와 주변 온도를 제어하여 미세 균열을 방지합니다.
| 쉘 패스 | 재료 구성 | 주요 엔지니어링 기능 |
|---|---|---|
| Primary Coat | 지르코니아 가루 + 콜로이달 실리카 | 표면 마감 보장 (Ra 3.2 µm 또는 더 좋음) |
| 중간 도장 | 융합 실리카 (80–120 메시) | 균열 저항성과 열충격 흡수 제공 |
| 구조적 백업 | 알루미노실리케이트 (30–50 메시) | 물리적 벽 두께와 폭발 압력 등급 구축 |
| 실링 코트 | 얇은 콜로이달 실리카 세척제 | 탈형 전에 느슨한 내화재 입자 고정 |
오토클레이브 탈형 및 고온 세라믹 쉘 소결
- 고온 탈형: 그린 쉘을 100–120 psi (0.7–0.8 MPa)에서 작동하는 가압 증기 오토클레이브로 이동시킵니다. 빠른 열 전달로 왁스가 외부 쉘 경계에서 8~12초 내에 녹아내리며, 왁스의 열팽창으로 인한 파열을 방지합니다.
- 쉘 소결 및 소성: 탈왁스 세라믹 몰드는 가스 소성 소성로에서 900°C에서 1,100°C(1,650°F에서 2,000°F) 사이에서 소성됩니다. 이는 모든 탄소 흔적을 태우고 세라믹 바인더를 완전히 소결하며, 액체 합금을 받아들일 수 있도록 몰드를 예열하여 열 충격을 방지합니다.
중력, 진공 또는 원심력 용융 금속 주조
부품의 금속 성질과 벽 두께에 따라 세 가지 주요 주조 방법을 사용합니다:
- 대기 중 중력 주조: 대부분의 스테인리스 및 탄소강 등급에 표준이며, 중력이 용융 금속을 스프루를 따라 끌어내리고, 공기 배출구는 투과성 세라믹 벽을 통해 배출됩니다.
- 진공 유도 용융(VIM): 니켈 및 코발트 기반 초합금에 전념합니다. 깊은 진공 상태에서 용융 및 주조하여 반응성 원소(티타늄, 알루미늄)의 산화를 방지하고 가스 기포를 제거합니다.
- 원심력 주조: 얇은 벽 두께의 터빈 또는 밸브 형상에 적용되며, 회전력을 이용하여 섬세한 날개까지 밀도가 높은 금속을 0.76mm(0.030인치) 두께로 압축합니다.
탈형, 절단, 게이트 연삭, 표면 블라스트 마감
경화 후 고체 상태를 지나면서 부품은 우리의 마감 셀을 통과합니다:
- 기계적 타격: 공압 진동 해머와 고압 수류 분사기(최대 10,000 psi)는 세라믹 쉘을 산산조각내고 제거합니다.
- 절단: 연마 절단기 또는 플라즈마 토치는 부품을 중앙 러너 시스템에서 깨끗하게 절단합니다.
- 게이트 연마: 고정된 연마 플랫폼이 게이트 잔여물을 설계 기준 공차에 맞게 평평하게 연마합니다.
- 미디어 블라스팅: 부품은 스테인리스 스틸 샷 블라스트 또는 알루미늄 산화물 연마로 금속 표면을 균일하게 하고, 남아있는 산화물을 제거하며, 최종 검사를 위한 준비를 합니다.
정밀 주조와 모래 주조, 다이 캐스팅, CNC 가공
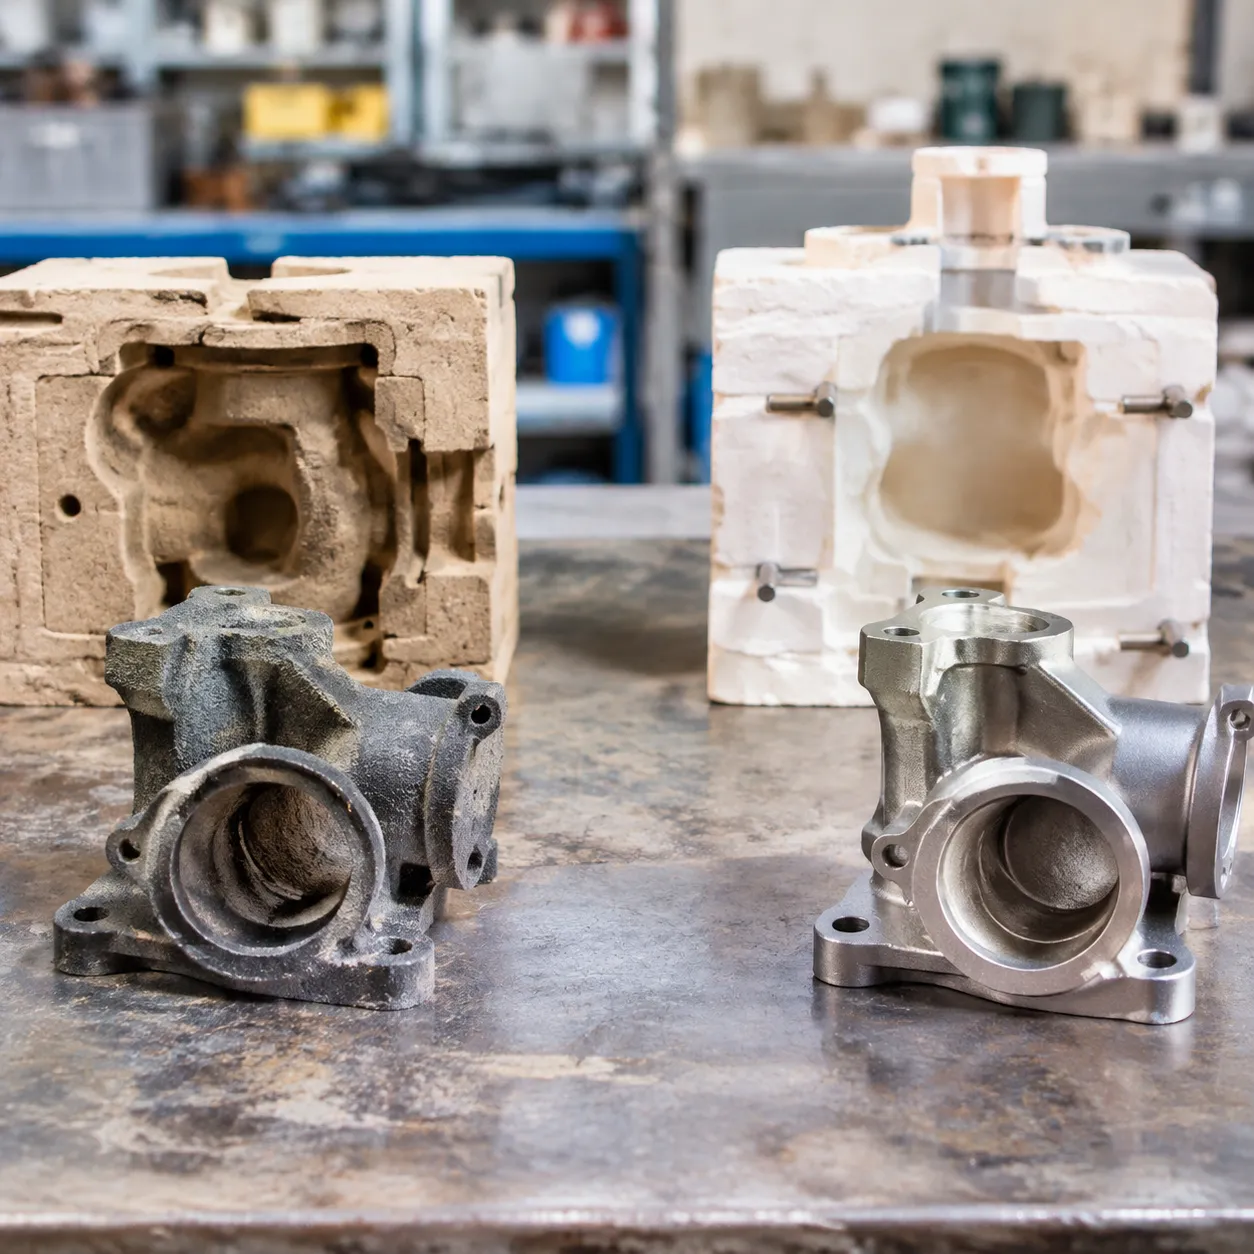
적합한 생산 방식을 선택하는 것은 부품 수량, 형상, 공차 요구사항, 초기 공구 제작 예산의 네 가지 절충에 달려 있습니다. 우리의 주조 현장에서는 구매자가 고체 빌릿에서 대량으로 깎아내는 부품에 과도하게 비용을 지불하거나, 밀폐 압력 실이 필요한 경우 모래 주조 결함으로 어려움을 겪는 모습을 자주 목격합니다.
다음은 정밀 주조가 가장 일반적인 대안들과 어떻게 비교되는지입니다:
| cURL Too many subrequests. | Dimensional Tolerance | 표면 거칠기 (Ra) | 기하학적 복잡성 | 초기 공구 제작 비용 | 단가 (중간 수량) |
|---|---|---|---|---|---|
| 정밀 주조 | ±0.005 ~ ±0.010 인치 (ISO CT4–CT6) | 63–125 µ인치 (1.6–3.2 µm) | 우수함 (내부 공극, 맹목 코어) | 중간 ($3k – $15k) | Low to Moderate |
| Sand Casting | ±0.030에서 ±0.060 인치 (ISO CT10–CT12) | 250–500 µ인치 (6.3–12.5 µm) | 중간 (드래프트 및 코어 박스 필요) | 낮음 ($1k – $5k) | 낮음 (가공 후 고강도) |
| Die Casting | ±0.002에서 ±0.005 인치 (ISO CT3–CT5) | 32–63 µ인치 (0.8–1.6 µm) | 높음 (강철 슬라이드 풀에 의해 제한됨) | 높음 ($20k – $80k+) | 최저 (대량 생산 전용) |
| CNC Machining | ±0.0005에서 ±0.002 인치 | 16–63 µ인치 (0.4–1.6 µm) | 중간에서 높음 (공구 접근 제한) | 선불 없음 | 매우 높음 (재료 낭비) |
치수 허용 오차 능력 및 반복성
정밀 주조는 신뢰할 수 있음 ISO 8062 허용 오차 표준 CT4와 CT6 사이의 레벨이 금형에서 바로 나옵니다. 고객에게는 중요한 장착면, 볼트 구멍, 유체 포트가 종종 2차 가공을 완전히 생략할 수 있다는 의미입니다.
- Sand casting 모양과 드래그 금형 라인 전체를 너무 많이 이동시켜, 일반적으로 모든 기능적 인터페이스를 가공해야 합니다.
- Die casting 선형 치수를 더 엄격하게 유지하지만, 이는 아연과 알루미늄과 같은 비철금속 합금에만 적용됩니다.
- 전면 CNC 가공 가장 엄격한 마이크론 수준의 공차를 제공하지만, 저희의 스테인리스 강 주조 CNC 가공 서비스와 함께 최종 가공된 치수와 함께 순수 형상 주조 블랭크를 제공하여 가공 주기를 최대 70%까지 단축합니다.
표면 마감 및 거칠기 표준 (Ra 값)
세라믹 쉘 몰드는 용융 금속에 대해 매우 매끄러운 경계층을 제공합니다. 정밀 주조는 일상적으로 63에서 125 µin Ra (1.6에서 3.2 µm) 범위에 도달하여, 샷 블라스팅 직후에도 부품이 깔끔하고 전문적인 외관을 갖도록 합니다.
검토 중인 투자 주조 표면 마감 가이드 모래 주조는 거칠고 패인 표면(250–500 µin Ra)을 남기며 연삭 또는 무거운 스키밍이 필요하다는 것을 보여줍니다. 다이 캐스팅은 더 매끄러운 마감을 제공하지만, 정밀 투자 주조는 316 스테인리스, 이중 합금, 고온 니켈 슈퍼합금과 같은 강한 금속에서도 정밀한 마감을 실현합니다.
형상 복잡성, 언더컷, 얇은 벽
희생 왁스 패턴이 주조 전에 녹아내리기 때문에, 정밀 주조는 다른 공정에서 병목이 되는 드래프트와 분리선 트랩을 완전히 피할 수 있습니다:
- 내부 통로와 맹목형 공동: 우리는 복잡한 다중 부품 금속 공구 없이 곡선 임펠러, 구불구불한 냉각 재킷, 역언더컷을 성형할 수 있습니다.
- 얇은 벽 능력: 우리는 신뢰할 수 있게 주조합니다 0.060인치(1.5mm) 철강 합금과 0.040인치(1.0mm) 알루미늄에 대해.
- 다이 캐스팅 제한: 영구 금속 다이는 고가의 유지보수 높은 유압 측면 액션 없이는 역언더컷을 제거할 수 없습니다.
- 모래 주조 제한: 취약한 모래 코어는 좁은 단면에서 깨지기 쉬우며, 두껍고 무거운 벽을 설계하게 만듭니다.
초기 공구 비용과 장기 부품 비용 비교
초기 공구 비용은 종종 구매 결정에 영향을 미치지만, 총 소유 비용은 다른 이야기를 합니다:
- Die casting 경화된 공구강 다이 제작이 필요하며, 비용은 $30,000에서 $100,000+까지입니다. 연간 20,000개 이상의 부품 생산 시에만 비용 효율적입니다.
- Sand casting 저렴한 패턴을 특징으로 하지만 과도한 2차 CNC 정리와 높은 스크랩률이 최종 부품 비용을 상승시킵니다.
- 전체 블릿 가공 초기 공구를 건너뛰지만 원자재 폐기물(종종 60~80%의 스와프)과 기계 시간 요금이 100개 이상의 생산량에서 마진을 파괴합니다.
- 정밀 주조 알루미늄 공구 일반적으로 1,000~3,500에서 12,000까지 범위이며, 수백만 개의 왁스 패턴을 마모 없이 생산하고, 2차 가공 비용을 대폭 낮추며, 연간 250~50,000개 생산에 가장 낮은 총 비용을 제공합니다.
정밀 주조에 사용되는 주요 재료 및 합금
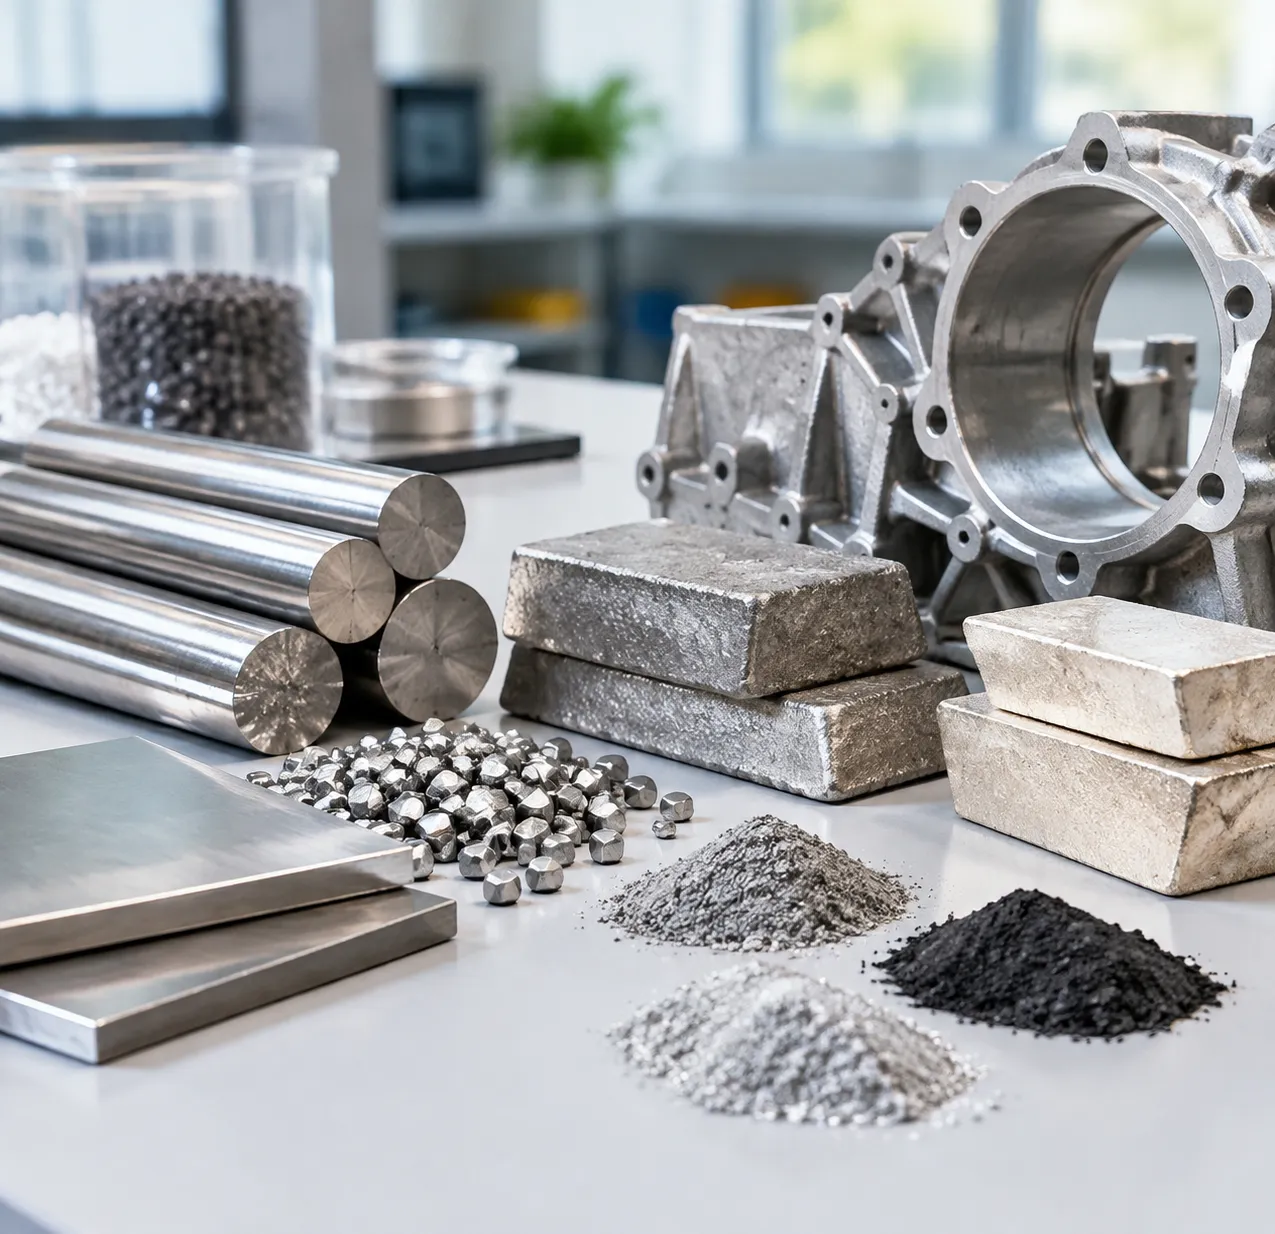
적합한 금속 등급 선택은 용융 유동성, 수축률, 최종 내마모성, 가공 사이클 등 모든 것을 결정합니다. 저희 주조소에서는 다양한 강철 및 비철 합금을 용해하여 정확한 기계적 요구 사항을 충족시킵니다.
| 합금 계열 | 일반 등급 | Key Mechanical Properties | 일반 생산량 |
|---|---|---|---|
| 오스테나이트계 및 마르텐사이트계 스테인리스 | 304, 316, 17-4 PH, 듀플렉스 2205 | 우수한 내식성, 높은 인장 강도(숙성 시 최대 1,300 MPa) | 식품 가공, 화학 펌프, 해양 브래킷 |
| 탄소강 및 저합금 강철 | WCB, 4140, 8620, 1020 | 우수한 충격 인성, 표면 경화 가능, 경제적 | 구조용 힌지, 농업용 연결부, 채굴용 핀 |
| 고온 슈퍼합금 | 인코넬 718/625, 헤스텔로이 X, CoCrMo | 650°C(1200°F) 이상에서 크리프 및 산화 저항성, 생체적합성 | 터빈 노즐, 다운홀 밸브, 정형외과 임플란트 |
| Non-Ferrous Alloys | A356 알루미늄, C83600 적색 황동, 니켈 알루미늄 브론즈 | 저밀도, 전기/열전도성, 염수 저항성 | 열교환기, 해양 부싱, 건축 하드웨어 |
내식성 스테인리스 강(304, 316, 17-4 PH, 듀플렉스)
스테인리스 강은 잃어버린 주조 공정의 큰 비중을 차지합니다. 304 및 316과 같은 표준 오스테나이트계 등급은 뛰어난 주조 성능을 보여주며, 다중 부품 제작에서 발견되는 기공 트랩 없이 매끄러운 유체 흐름 경로를 제공합니다. 중요한 배관 시스템과 압력 경계부를 위해, 스테인리스 스틸 밸브 본체 주조에 대한 완전한 가이드를 참고하세요 이 합금들이 정수압 하에서 어떻게 성능을 발휘하는지 확인하세요. 높은 강도와 내식성이 모두 요구될 때, 우리는 17-4 PH를 주조하며, 후처리로 H900 또는 H1150 침전 열처리를 통해 높은 경도 기준을 충족시킵니다.
고강도 구조 부품용 저합금 및 탄소강
원시 강도와 예산이 중요한 사양일 때, 탄소강과 저합금 강이 주력입니다. 4140 및 8620은 부품이 주조 후 탄소화, 침투경화 또는 화염 유도 처리가 필요한 경우 사용하며, 1025 또는 ASTM A216 WCB와 같은 일반 탄소 등급은 예측 가능한 용접성과 적당한 항복 강도를 제공하여 중장비 장착용 러그, 링크, 유압 실린더 끝 등에 적합하며, 이국적인 화학 성분은 과도합니다.
고온용 니켈 및 코발트 초합금 (인코넬, 하스텔로이)
열충격, 고압 산성 유동, 또는 앵두빛 고온에서의 주기적인 기계적 응력이 수반되는 혹독한 환경을 위해, 당사는 진공 유도 용해(VIM) 방식으로 전환하여 니켈 또는 코발트 기반 초합금을 주조합니다.
- 인코넬 (625 및 718): 650°C를 초과하는 온도에서도 완전한 인장 무결성을 유지하며, 터보차저 핫 사이드, 배기 플랜지, 에너지 버너의 표준 소재입니다.
- 하스텔로이 (C-276): 석유화학 정제 공정에서 피팅 부식 및 습식 염소 가스 균열에 대한 비할 데 없는 저항성을 제공합니다.
- 코발트-크롬 합금: 극한의 하중 하에서 뛰어난 생체 적합성과 내마모성을 자랑하며, 다음의 기술 자료를 확인해 보세요. 의료용 응용 분야 및 인공 관절을 위한 내열 금속 주조 관절 부품의 마모율 데이터를 검토할 수 있습니다.
비철 합금: 알루미늄, 청동 및 구리 기반 금속
비철 금속 정밀 주조는 2차 게이팅 정리를 최소화하면서 치수가 정확한 네트셰이프 부품을 제공합니다:
- 알루미늄 (A356, 6061 동등 화학 성분): 높은 강대중량비; 보이드가 없는 항공우주용 인클루저를 위해 정기적으로 HIP(열간 등방압 프레스) 처리 및 T6 열처리를 거칩니다.
- 주석 및 규소 청동: 휘발성 산업 환경에서 뛰어난 베어링 특성, 높은 고유 윤활성, 그리고 내화성을 제공합니다.
- 니켈 알루미늄 청동 (NAB): 심해 임펠러 및 해군 하드웨어에서 생물 오손 및 해수 침식을 방지합니다.
정밀 주조 부품 설계 지침
정밀 주조에서 최고의 결과를 얻기 시작하는 곳은 CAD 작업장입니다. 엔지니어링 팀과 조기에 협력함으로써 불필요한 CNC 마감 가공을 제거하고, 불량률을 낮추며, 향후 비용이 많이 드는 공구 수정 작업을 방지할 수 있습니다.
선형 공차 및 기하학적 치수(ISO 8062 CT4–CT6)
정밀 주조는 거의 모든 금속 주조 방법보다 더 엄격한 치수 반복성을 제공합니다. 아래와 같이 ISO 8062 허용 오차 표준, 저희 주조소는 정기적으로 투자 주조 부품을 CT4부터 CT6 등급으로 유지합니다.
- 일반 선형 치수: 보통 ±0.005 인치/인치 (±0.127 mm per 25 mm)로 유지됩니다.
- 정밀 특징: 중요한 특징을 ±0.003 인치 (±0.076 mm)까지 잠글 수 있으며, 이는 제어된 왁스 수축과 조율된 세라믹 쉘 역학을 통해 가능합니다.
- 여유 및 조립: 맞대는 면에 대해, 상세한 여유 및 공차 가이드 를 검토하여 원시 주조 치수와 2차 가공이 필요한 영역 간의 균형을 맞추십시오.
| 주조 파라미터 | 표준 정밀도 능력 | 설계 권장 사항 |
|---|---|---|
| Tolerance Class | ISO 8062-3 CT4에서 CT6까지 | 중요한 기능적 맞춤을 위해 CT5 지정 |
| 최소 벽 두께 (강철) | 0.060인치(1.5mm) | 더 긴 스팬의 경우 0.080인치(2.0mm) |
| 최소 벽 두께 (알루미늄/청동) | 0.040인치(1.0mm) | 미스런(성형 불량)을 방지하기 위한 0.060인치(1.5mm) |
| 구배 각도 | 0.5° ~ 1.0° (짧은 코어의 경우 종종 0°) | 얕은 드로우에는 0° 구배 허용 |
| 모서리 반경 | 최소 R 0.030인치(0.75 mm) | R = 0.5 × 벽 두께로 전이부 블렌딩 |
벽 두께 최솟값 및 리브 전이 규칙
균일한 단면은 용탕의 원활한 흐름과 방향성 응고에 매우 중요합니다:
- 고립된 두꺼운 부분 피하기: 두꺼운 덩어리와 얇은 벽이 연결되면 핫스팟, 수축 기공, 냉각 주기 연장 등의 문제가 발생합니다.
- 벽 두께 전환: 벽 두께를 변경할 때는 열 응력을 고르게 분산시키기 위해 3:1 전환 경사를 갖는 점진적 테이퍼를 적용합니다.
- 구조 리브 크기 조정: 인접한 명목 벽 두께의 60%와 80% 사이에 보강 리브를 유지하세요. 리브를 너무 두껍게 만들면 내부 공극과 외부 함몰 자국이 발생할 수 있습니다.
드래프트 각도 가이드라인 및 분리선 위치
소모성 패턴을 정밀 금형에 주입하는 로스트 왁스 공정은 드래프트 요구사항이 매우 관대합니다:
- 드래프트 각도: 샌드 캐스팅은 종종 2°에서 3°를 요구하지만, 우리는 0.5°에서 1.0°. 범위 내에서 편안하게 작업합니다. 얕은 특징이나 작은 구멍은 종종 제로 드래프트가 필요합니다.
- 분리선: 자연스러운 부품 가장자리를 따라 분리선을 배치하여 시각적 증거 자국을 최소화하고 게이트 연삭을 용이하게 합니다. 중요한 밀봉면에서 멀리 배치하면 기본 캐스팅 무결성을 유지하면서 추가 정리 작업을 피할 수 있습니다.
수축 허용 오차 계산 및 싱크 마크 방지
모든 합금은 액체 상태에서 고체로 냉각될 때 수축합니다. 우리는 정확한 수축 계수(일반적으로 탄소강과 스테인리스강은 1.5%에서 2.2%, 알루미늄 합금은 1.2%에서 1.5%)를 사용하여 도구 치수 조정을 합니다.
가시적 또는 기능적 표면에 싱크 마크를 제거하려면: 무거운 고체 보스는 뒤쪽이나 아래쪽에서 코어를 제거하세요. 날카로운 내부 모서리 대신 최소 R 0.030인치 / 0.75mm 이상의 필렛을 사용하여 응력 집중과 국부 핫스팟을 방지하세요. 공급 경로를 유지하여 캐스팅 게이트와 러너 시스템이 고체 상태의 금속이 가장 무거운 부분에 직접 공급되도록 하세요.
정밀 주조의 주요 산업 적용 분야
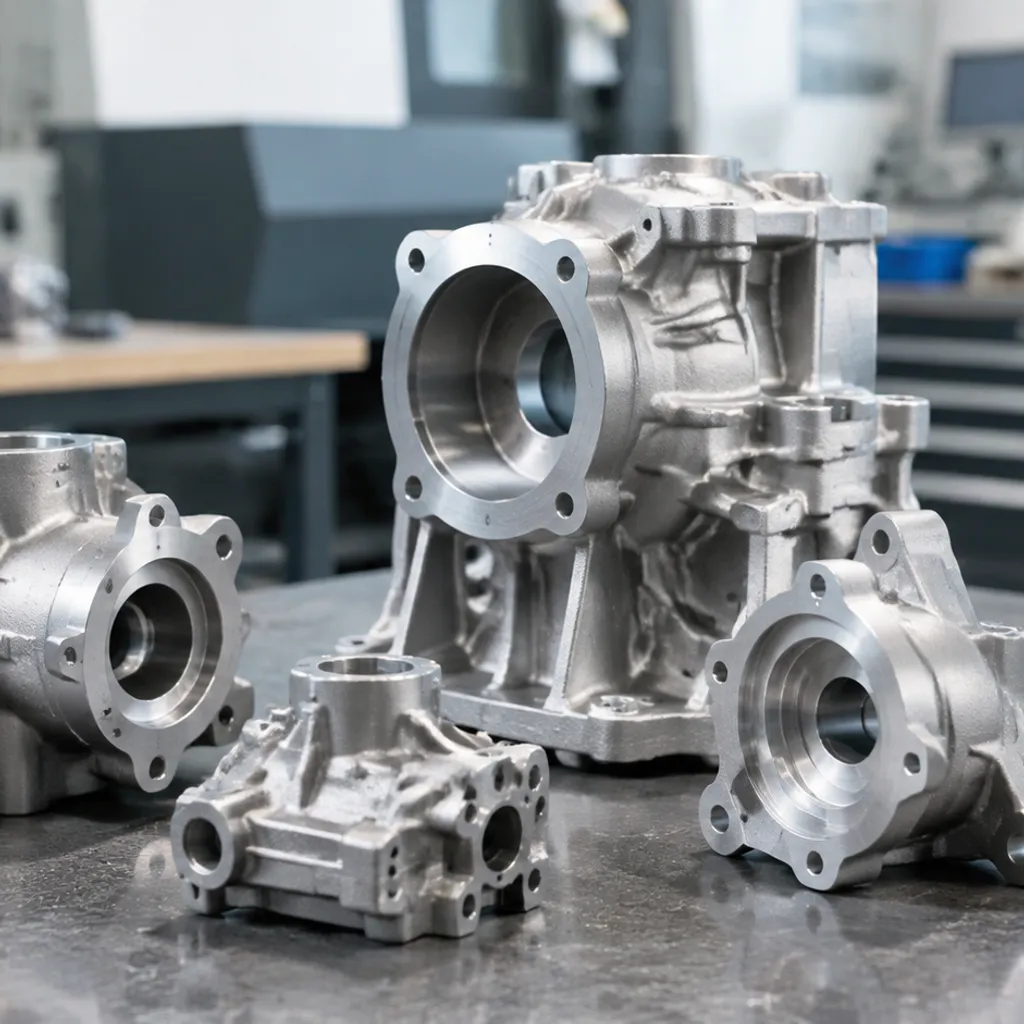
정밀 주조는 내부 통로, 얇은 벽, 복잡한 윤곽선이 있어 단단한 블록에서 가공하는 것이 불가능하거나 매우 비싼 부품에 적합합니다. 우리의 작업장에서는 거의 순수 형상에 가까운 부품을 주조하여 사이클 시간을 단축하고 원자재 낭비를 최소화하며, 금형에서 바로 치수 정밀도를 유지합니다.
당사의 정밀 주조 솔루션이 가장 높은 가치를 제공하는 분야에 대한 분석입니다:
| 산업 부문 | 전형적인 주조 부품 | 일반적으로 사용되는 합금 | 주요 엔지니어링 이점 |
|---|---|---|---|
| Aerospace & Defense | 터빈 블레이드, 연료 노즐, 기체 구조물 브래킷, 가이드 베인 | 인코넬 718, 르네 41, 티타늄, 17-4 PH | 높은 강도 대 무게 비율, 내열성, 이음새 없는 용접 |
| 의료 기술 | 무릎 및 엉덩이 임플란트, 수술 기구 그립, 치과 고정물 | Co-Cr-Mo 합금, 316L 스테인리스 강, Ti-6Al-4V | 생체적합성, 순수 형상 인체공학, 미세 디테일 정밀도 |
| 유량 및 유체 제어 | 폐쇄형 펌프 임펠러, 다중 포트 밸브 본체, 유량계 | CF8M (316 스테인리스 강), 이중 구조 스테인리스 강, 해스틸로이, 청동 | 매끄러운 유압 흐름, 누수 방지, 부식 방어 |
| 자동차 및 에너지 | 터보차저 휠, 배기 매니폴드, 파워 버너 팁 | 고니켈 슈퍼합금, 탄소 강철, 내열성 연성 주철 | 열충격 저항, 진동 감쇠, 긴 수명 |
우주항공 및 방위산업: 고온, 무결점
비행 및 방위 시스템에서는 실수의 여지가 없습니다. 우리는 극한 작동 환경에서 작동하는 부품을 정기적으로 주조합니다:
- 핫 섹션 엔진 부품: 단결정 및 등축 터빈 블레이드, 정적 블레이드, 연료 스월러는 1,800°F(980°C)를 초과하는 가스 온도를 견디도록 제작되었습니다.
- 구조 하드웨어: 캐노피 힌지, 미사일 날개, 기체 마운팅 브래킷은 얇은 벽 금속 주조 기술로 제작되어 무게를 줄이면서 하중 안전성을 유지합니다.
의료 장비: 정밀성과 생체적합성
의료 기기와 장기 수술용 임플란트는 결함 없는 표면과 뛰어난 치수 제어를 요구합니다:
- 정형외과 임플란트: 코발트-크롬 합금으로 주조된 인공 관절 표면은 뼈의 성장 촉진을 위해 맞춤형 다공성 텍스처가 직접 주조되어 있습니다.
- 수술 도구: 복잡하고 인체공학적인 손잡이, 스칼펠 홀더, 그리고 의료용 등급 스테인리스 강으로 제작된 로봇 엔드 이펙터는 반복적인 고압 멸균을 견딥니다.
유량 제어 및 유체 취급: 복잡한 내부 통로
billet에서 곡선형의 완전 밀폐된 유체 경로를 가공하는 것은 운영상 악몽입니다. 우리는 유체 이동 부품을 쉽게 처리합니다:
- 펌프 임펠러: 수력학적으로 균형 잡힌 날개가 있는 오픈, 세미오픈, 셔우드 임펠러 캐스팅으로 펌프 효율을 높이고 공동 현상을 줄입니다.
- 밸브 본체: 복잡한 위생 밸브, 극저온 밸브, 고압 매니폴드 블록은 코어 이동이나 벽 두께 변화 없이 캐스팅되어, 다중 부품 용접 조립을 완전히 제거합니다.
자동차 및 발전: 견고하고 대량 생산이 가능한 하드웨어
승용차부터 산업용 전력망까지, 정밀 캐스팅은 혹독한 작동 주기, 열 순환, 고압 피로를 견딥니다:
- 터보차저 어셈블리: 초속 터빈 휠과 가변 지오메트리 날개는 니켈 기반 슈퍼알로이로 주조되어 150,000+ RPM에서 즉각적인 스로틀 반응을 제공합니다.
- 발전소 부품: 소용돌이 연소기, 연소 노즐, 구조적 장착 하드웨어. 이러한 중장비 구조 부품에는 탄소 및 저합금 강 캐스팅의 첨단 방법을 사용하여 원자재 비용을 실용적으로 유지하면서 강한 충격 하중과 지속적인 압력을 견딥니다.
정밀 캐스팅의 품질 검사 및 결함 방지 기준

정확한 캐스팅 부품을 제공하려면 주조, 냉각, 마감 단계마다 엄격한 검증이 필요합니다. 당사의 주조소는 첨단 비파괴 검사, 정밀 치수 계측, 전체 열 배치 금속학적 검증을 통합하여 내부 공극, 포함물, 치수 변동을 제거하고, 완성된 부품이 조립 라인으로 배송되기 전에 품질을 보장합니다.
비파괴 검사 (NDT) 프로토콜
비파괴 검사는 내부 및 표면의 불연속성을 물리적 특성을 변경하지 않고 분리합니다. 구조적 결함에 대한 더 자세한 분석을 위해, 당사의 포괄적인 주조 결함 가이드 가스 포집 및 열 구배와 같은 근본 원인을 체계적으로 식별하고 제거하는 방법을 설명합니다.
- 디지털 방사선 검사 (X-Ray / RT): 당사는 고해상도 디지털 X선 검사를 사용하여 내부의 두꺼운 부위와 얇은 부위 사이의 전이부 및 핵심 압력 벽 내부에 숨겨진 수축 기포, 가스공, 코어 변위, 세라믹 불순물을 감지합니다.
- 액체 침투 탐상 검사 (LPI / PT): 형광 염료 침투제를 사용하여 자외선(블랙라이트) 조명 아래에서 육안으로 보이지 않는 미세 균열, 표면 열간 균열, 융합 불량, 기포를 부각시킵니다.
- 자분 탐상 검사 (MPI): 강자성체 강철 및 주철 주물에 엄격하게 적용되며, MPI는 자기장을 생성하여 형광 입자의 축적을 통해 표면 하부의 균열과 선형 심(seam) 결함을 드러냅니다.
| 검사 방법 | 식별된 결함 대상 | 검사 깊이 | 주요 산업 표준 |
|---|---|---|---|
| X선 방사선 검사 (RT) | 가스 공극, 수축공, 슬래그 혼입 | 전체 체적 / 내부 | ASTM E192, ASTM E1742 |
| 침투 탐상 검사 (PT) | 표면 개구 균열, 핀홀, 겹침 결함 | 표면 전용 (모든 금속) | ASTM E1417, AMS 2644 |
| 자분 탐상 검사 (MT) | 표면 근접 균열, 열간 균열 | 표면에서 0.080인치 깊이까지 | ASTM E1444, AMS 2640 |
| Ultrasonic Testing (UT) | 두께 감소, 표면 하부 층상 결함 | 체적 (균일한 단면) | ASTM A609, AMS 2154 |
3차원 측정기(CMM) 및 3D 스캐닝
엄격한 주조 공차를 충족하려면 즉각적인 형상 검증이 필요합니다. 당사는 이중 레이어 치수 검사를 통해 물리적 생산과 디지털 청사진을 연결합니다:
- 접촉식 CMM 검증: 자동화된 3차원 측정기가 핵심 기준면, 보어의 진위치, 평탄도, 나사산 형상을 최대 ±0.0002인치(±0.005mm)의 정확도로 측정합니다.
- 구조광 3D 스캐닝: 광학 스캐너는 구조화된 청색광을 투사하여 임펠러 및 터빈 블레이드와 같은 복잡하고 곡선 형태의 기하학적 구조 전체에서 수백만 개의 표면 포인트를 포착합니다. 스캔 데이터는 네이티브 3D CAD 모델과 즉시 매핑되어, 구배 편차나 공구 마모를 즉시 드러내는 전체 부품 컬러 편차 히트맵을 생성합니다.
분광학적 합금 분석 및 기계적 테스트
화학적 조성은 기계적 무결성, 내식성 및 주조 후 용접성을 직접 좌우합니다. 당사는 등급 혼입이 전혀 없도록 모든 히트를 검증합니다:
- 광 방출 분광법(OES): 화학적 분석은 두 번 수행됩니다. 첫 번째는 전로 탭 출선 전에, 두 번째는 주조된 고체 칠(chill) 시료를 통해 수행됩니다. 당사는 정확한 ASTM/UNS 합금 한계치에 대해 주요 원소 및 미량 잔류물(탄소, 크롬, 니켈, 황, 인)의 백분율을 검증합니다.
- 인장 및 항복 테스트: 생산 주조품과 함께 주조된 희생 시험봉은 파괴 인장 테스트를 거쳐 극한 인장 강도(UTS), 항복 강도(0.2% 오프셋) 및 연신율을 확인합니다.
- 경도 매핑: 벤치탑 로크웰(HRC/HRB) 및 브리넬(HBW) 테스트를 통해 올바른 주조 후 용체화 어닐링, 석출 경화 또는 담금질/템퍼링 사이클을 확인합니다.
공장 품질 인증 및 규정 준수
일관된 정밀 주조는 심사된 공정 제어, 강력한 공급망 추적성, 그리고 동기화된 후가공을 필요로 합니다. 부품에 후공정의 엄격한 공차 2차 가공이 필요한 경우, 주조 공정 라인을 인증된 ISO 기계 가공소 서비스 와(과) 결합함으로써 주요 산업 분야 전반에 걸쳐 완전한 형상 정확도, 완벽한 추적성, 그리고 신뢰할 수 있는 생산 반복성을 보장합니다:
- ISO 9001:2015: 표준 운영 절차, 계기 교정 주기, 로트 추적 및 지속적인 공정 최적화를 규율하는 기초적인 품질 경영 표준.
- AS9100D: 100% 자재 열(heat) 추적성, 레벨 3 NDT 감독, 그리고 AS9102에 따른 포괄적인 초도품 검사 보고서(FAIR)를 의무화하는 엄격한 항공우주 및 방위산업 제조 규정 준수.
- IATF 16949: Automotive-grade defect prevention framework supporting Production Part Approval Process (PPAP Level 3), Failure Mode and Effects Analysis (FMEA), and high-volume statistically controlled runs.
Precision Casting FAQs
Is Precision Casting the Same Thing as Investment Casting?
In modern industrial metalworking, precision casting almost always refers to the lost wax investment casting process. While the term “precision casting” occasionally covers specialty high-accuracy methods like ceramic mold or plaster casting, the vast majority of our production contracts use the terms interchangeably. We inject wax into dedicated dies, coat the patterns in refractory ceramic slurry, melt out the sacrificial wax, and pour liquid alloy directly into the hollow shell. This method consistently achieves near-net-shape geometry with minimal finish work required compared to traditional rough foundry techniques.
What Standard Dimensional Tolerance Can You Expect?
우리 주조소는 다음에 부합하는 부품을 생산합니다 ISO 8062 허용 오차 표준 grades CT4부터 CT6. For raw castings straight out of knockout and gate grinding, you can rely on the following baseline specs:
- General Linear Tolerances: cURL Too many subrequests. ±0.005 인치/인치 (±0.127 mm per 25 mm) for features up to 6 inches.
- Critical Tolerances: Controlled features hold ±0.003 in (±0.076 mm) with dedicated post-cast straightening and fixturing.
- cURL Too many subrequests. Standard as-cast roughness lands between Ra 3.2 µm to 1.6 µm (125 to 63 µin), 모래 주조의 일반적인 Ra 12.5 µm (500 µin)를 쉽게 능가합니다.
- Angular Tolerance: 제한 없는 형상에서 ±0.5° ~ ±1°.
정밀 주조는 빌릿 가공에 비해 어떻게 비용을 절감할까요?
단단한 금속 봉재에서 복잡한 부품을 가공하는 것은 엄청난 원자재 낭비와 긴 CNC 사이클 타임을 발생시킵니다. 정밀 주조는 다음 세 가지 측면에서 생산 경제성을 변화시킵니다:
- 높은 바이투플라이(Buy-to-Fly) 비율: 빌릿에서 복잡한 밸브 매니폴드나 임펠러를 가공하면 종종 60%에서 80%의 스크랩 칩이 발생합니다. 정밀 주조는 거의 최종 형태에 가까운(near-net) 형상을 제공하여 90%를 훨씬 상과하는 재료 활용률을 달성합니다.
- 가공 시간 단축: 외부 외곽이나 중공 챔버를 황삭하기 위해 5축 CNC 가공 센터를 묶어둘 필요가 없습니다. 2차 CNC 정밀 가공은 엄격한 공차가 요구되는 베어링 보어, 나사 탭핑, 그리고 정밀 결합면에만 엄격히 적용됩니다.
- 장기적인 금형 투자 수익률(ROI): 경질 알루미늄 왁스 사출 금형은 수십만 개의 동일한 패턴을 생산합니다. 생산량이 반복적인 상업용 배치 수량에 도달하면 초기 금형 투자는 빠르게 회수됩니다.
정밀 주조 부품의 일반적인 중량 및 크기 한계는 무엇입니까?
정밀 주조는 복잡하고 손에 쥐는 소형 부품으로 유명하지만, 당사의 공정은 다양한 산업 범위를 수용합니다:
| cURL Too many subrequests. | 표준 범위 | 최대 실용 한계 |
|---|---|---|
| 부품 중량 | 0.05 lbs ~ 40 lbs (0.02 kg ~ 18 kg) | 최대 150 lbs (70 kg) |
| 부품 외형 크기 | 0.5 in ~ 18 in (12 mm ~ 450 mm) | 최대 24 x 24 x 24 in (600 mm 입방체) |
| Minimum Wall Thickness | 0.060 in ~ 0.090 in (1.5 mm ~ 2.3 mm) | 국부적으로 지지되는 경우 0.030 in (0.76 mm) |
150 lbs를 초과하는 부품은 탈랍 과정에서 쉘 취급 제약 및 열응력 균열이 발생할 수 있으므로, 더 무거운 부품은 대체 주조 공정에 더 적합합니다.
금형 툴링 및 초회품 샘플의 평균 리드 타임은 어떻게 되나요?
툴링 제작 및 초회품 검증 일정은 형상 복잡성, 합금 선택 및 시제품 요구 사항에 따라 다릅니다:
- 래피드 프로토타이핑 (하드 툴링 없음): 3D 프린팅된 소모성 왁스 또는 레진 모델을 사용하여 1~2주 소요. 조립 확인, 기능 테스트 및 소량 파일럿 생산에 이상적입니다.
- 하드 툴링 제작: 알루미늄 왁스 사출 툴링 및 코어 인서트를 CNC 가공하는 데 3~5주 소요.
- 초회품 검사 (FAI / PPAP): 툴링 승인 후 2~3주 소요. 이 기간에는 왁스 사출, 세라믹 쉘 건조 주기, 주조, 게이트 제거, 열처리, CMM 치수 검사 및 비파괴 검사(NDT)가 포함됩니다.
- 본 생산: 초도 샘플 승인을 받은 후 배치 규모와 필요한 2차 표면 처리에 따라 4~8주 소요됩니다.
 Korean
 English
 Spanish (Peru)
 German
 Spanish (Spain)
 Italian